EN
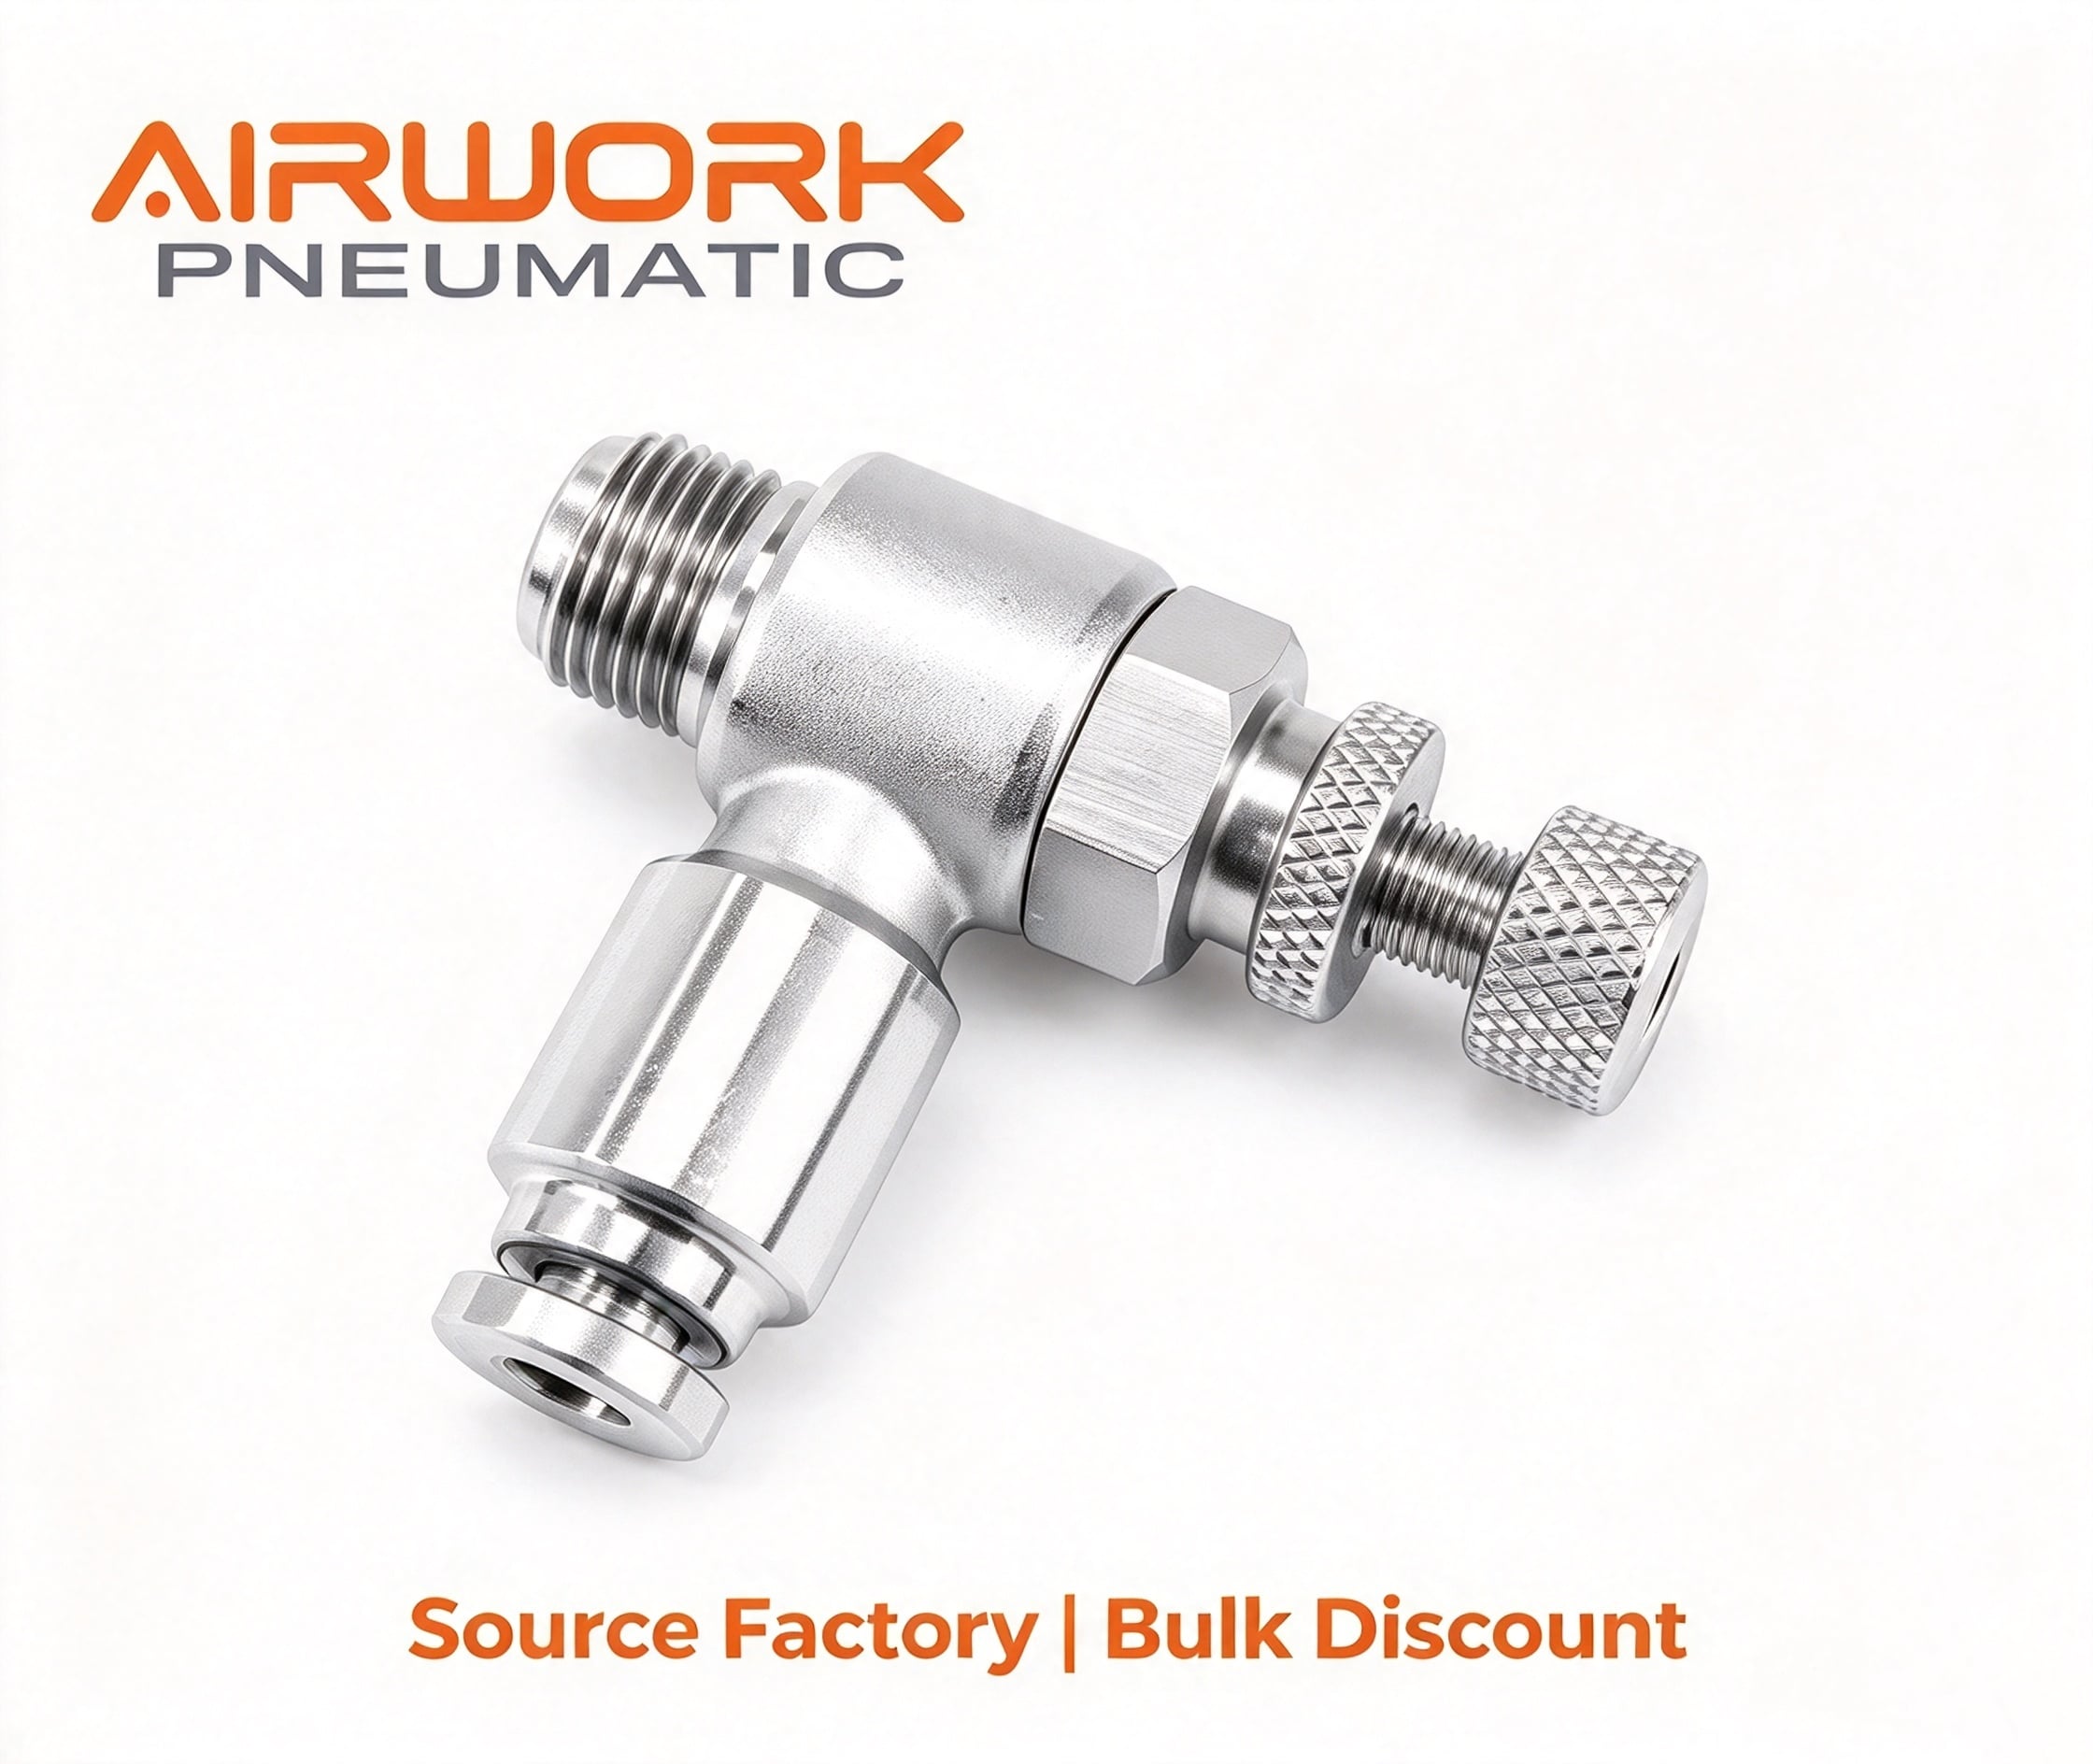
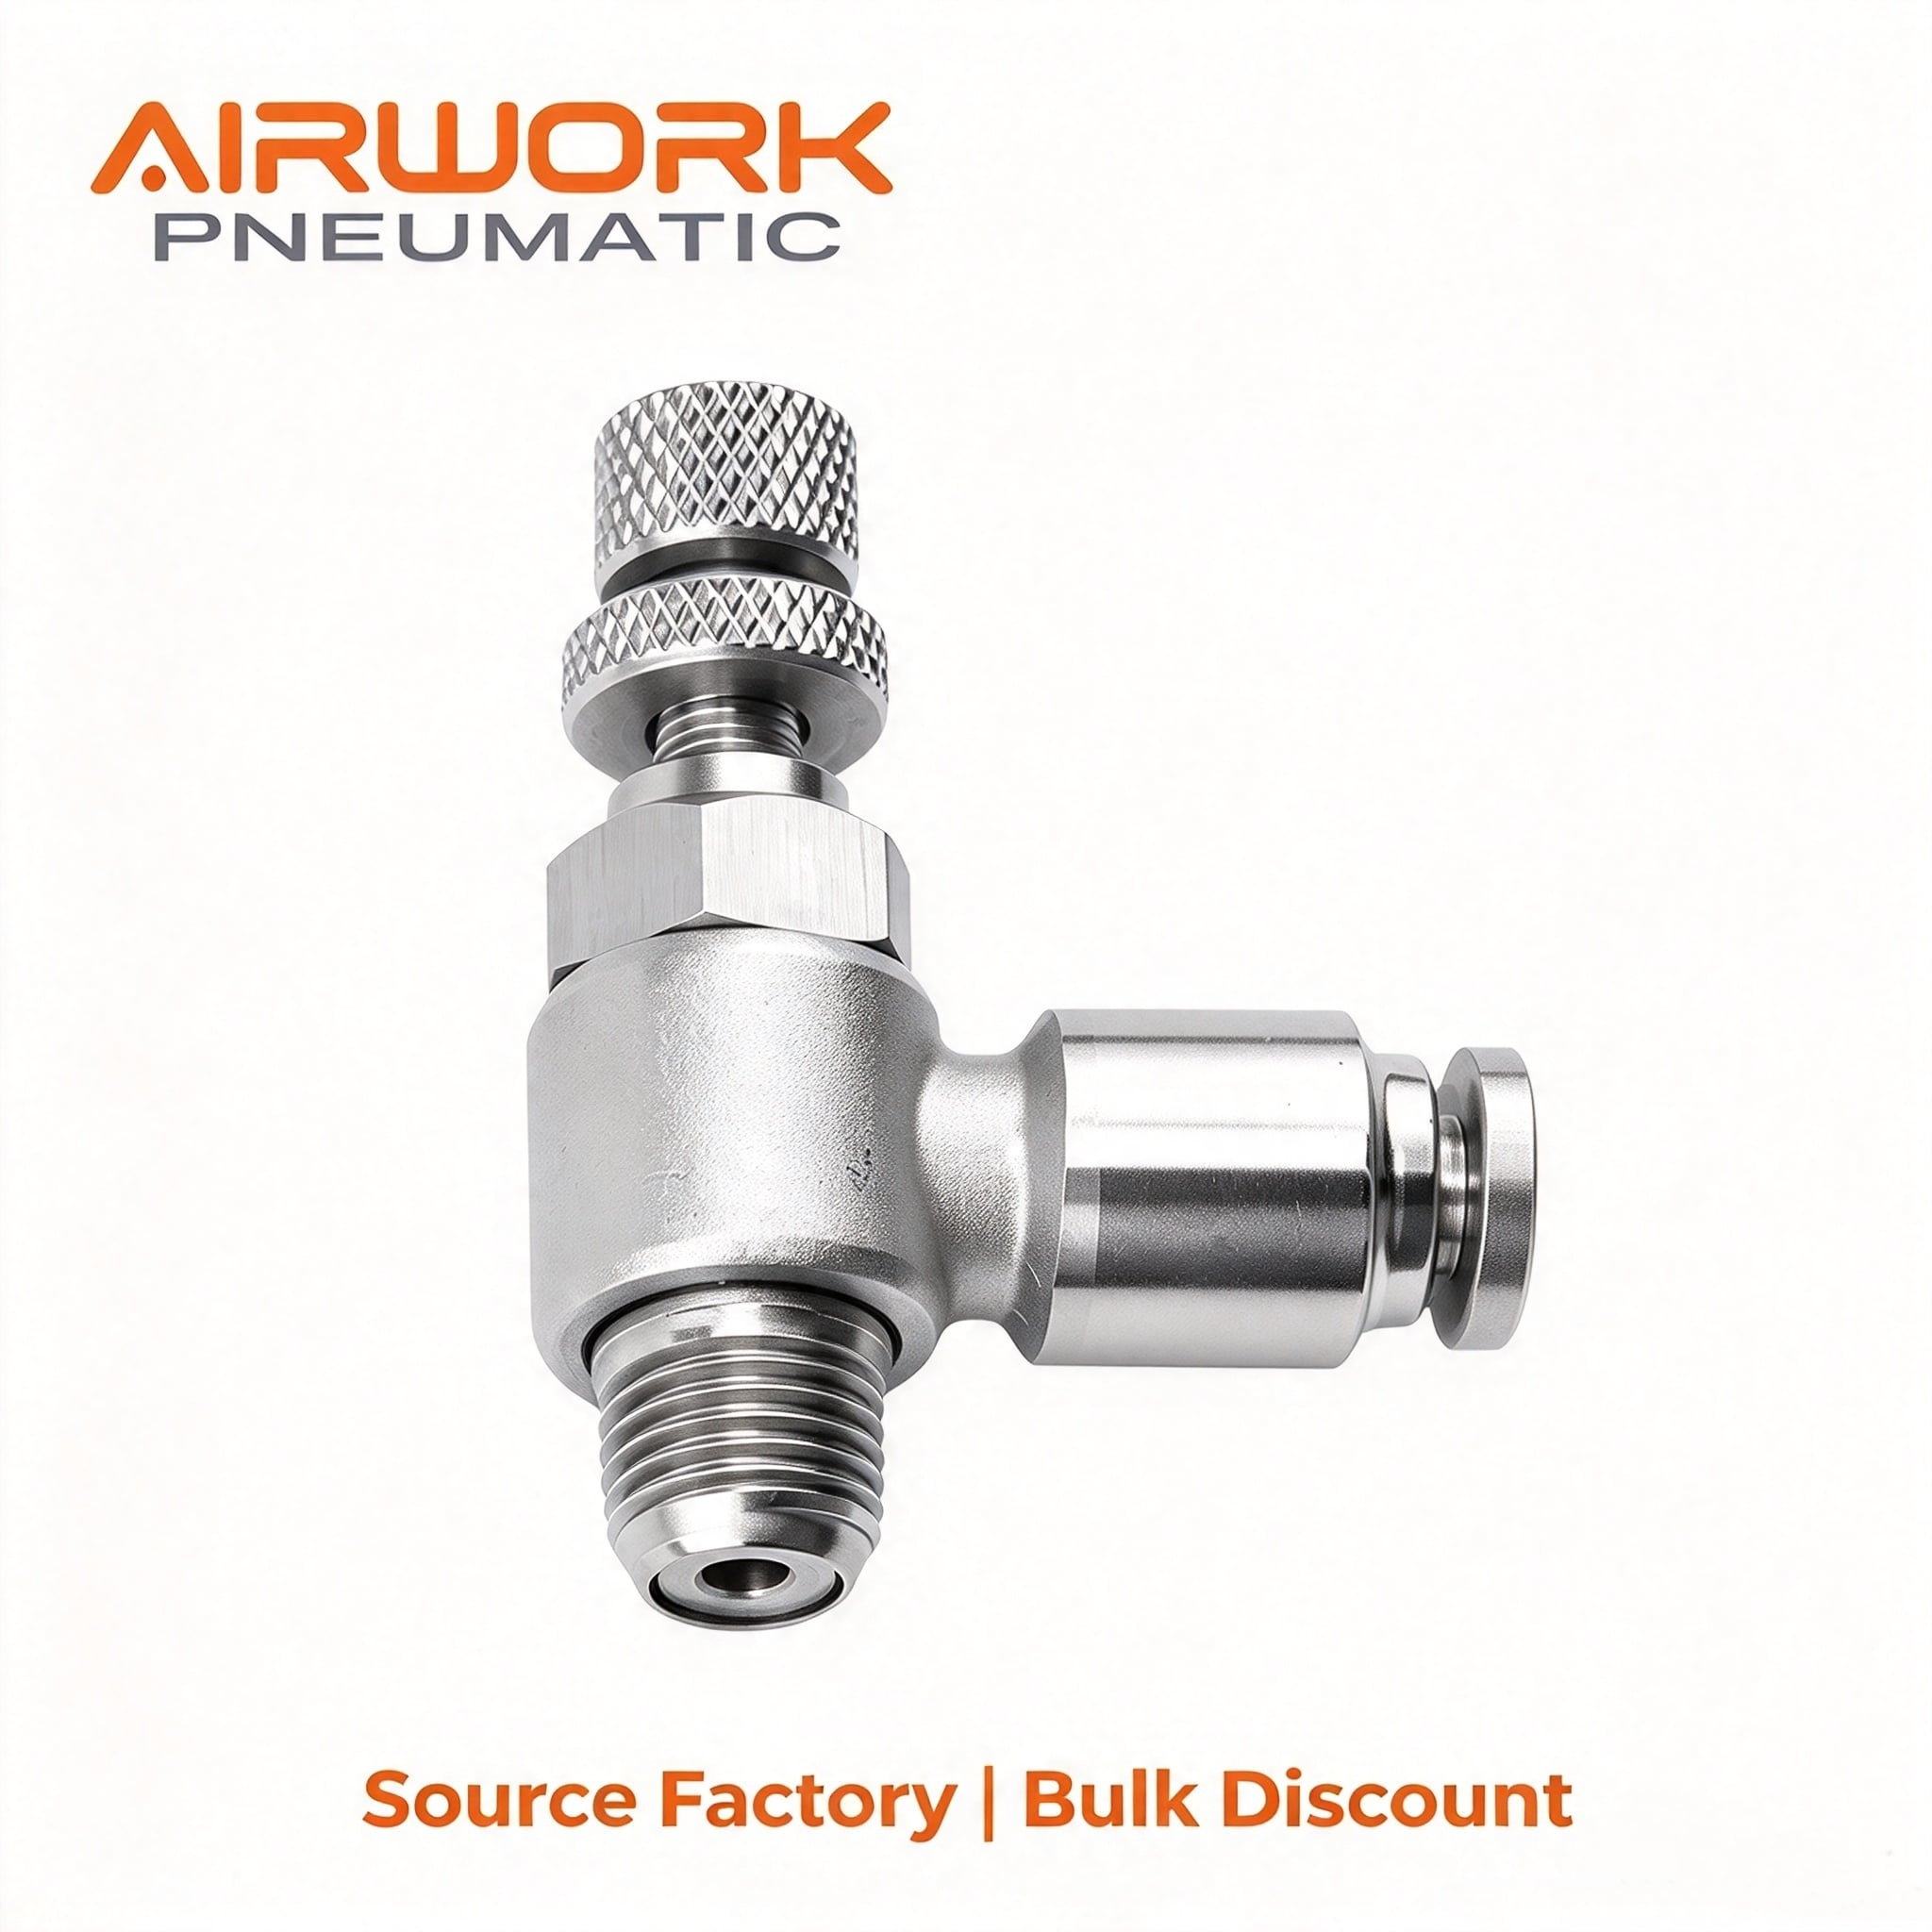
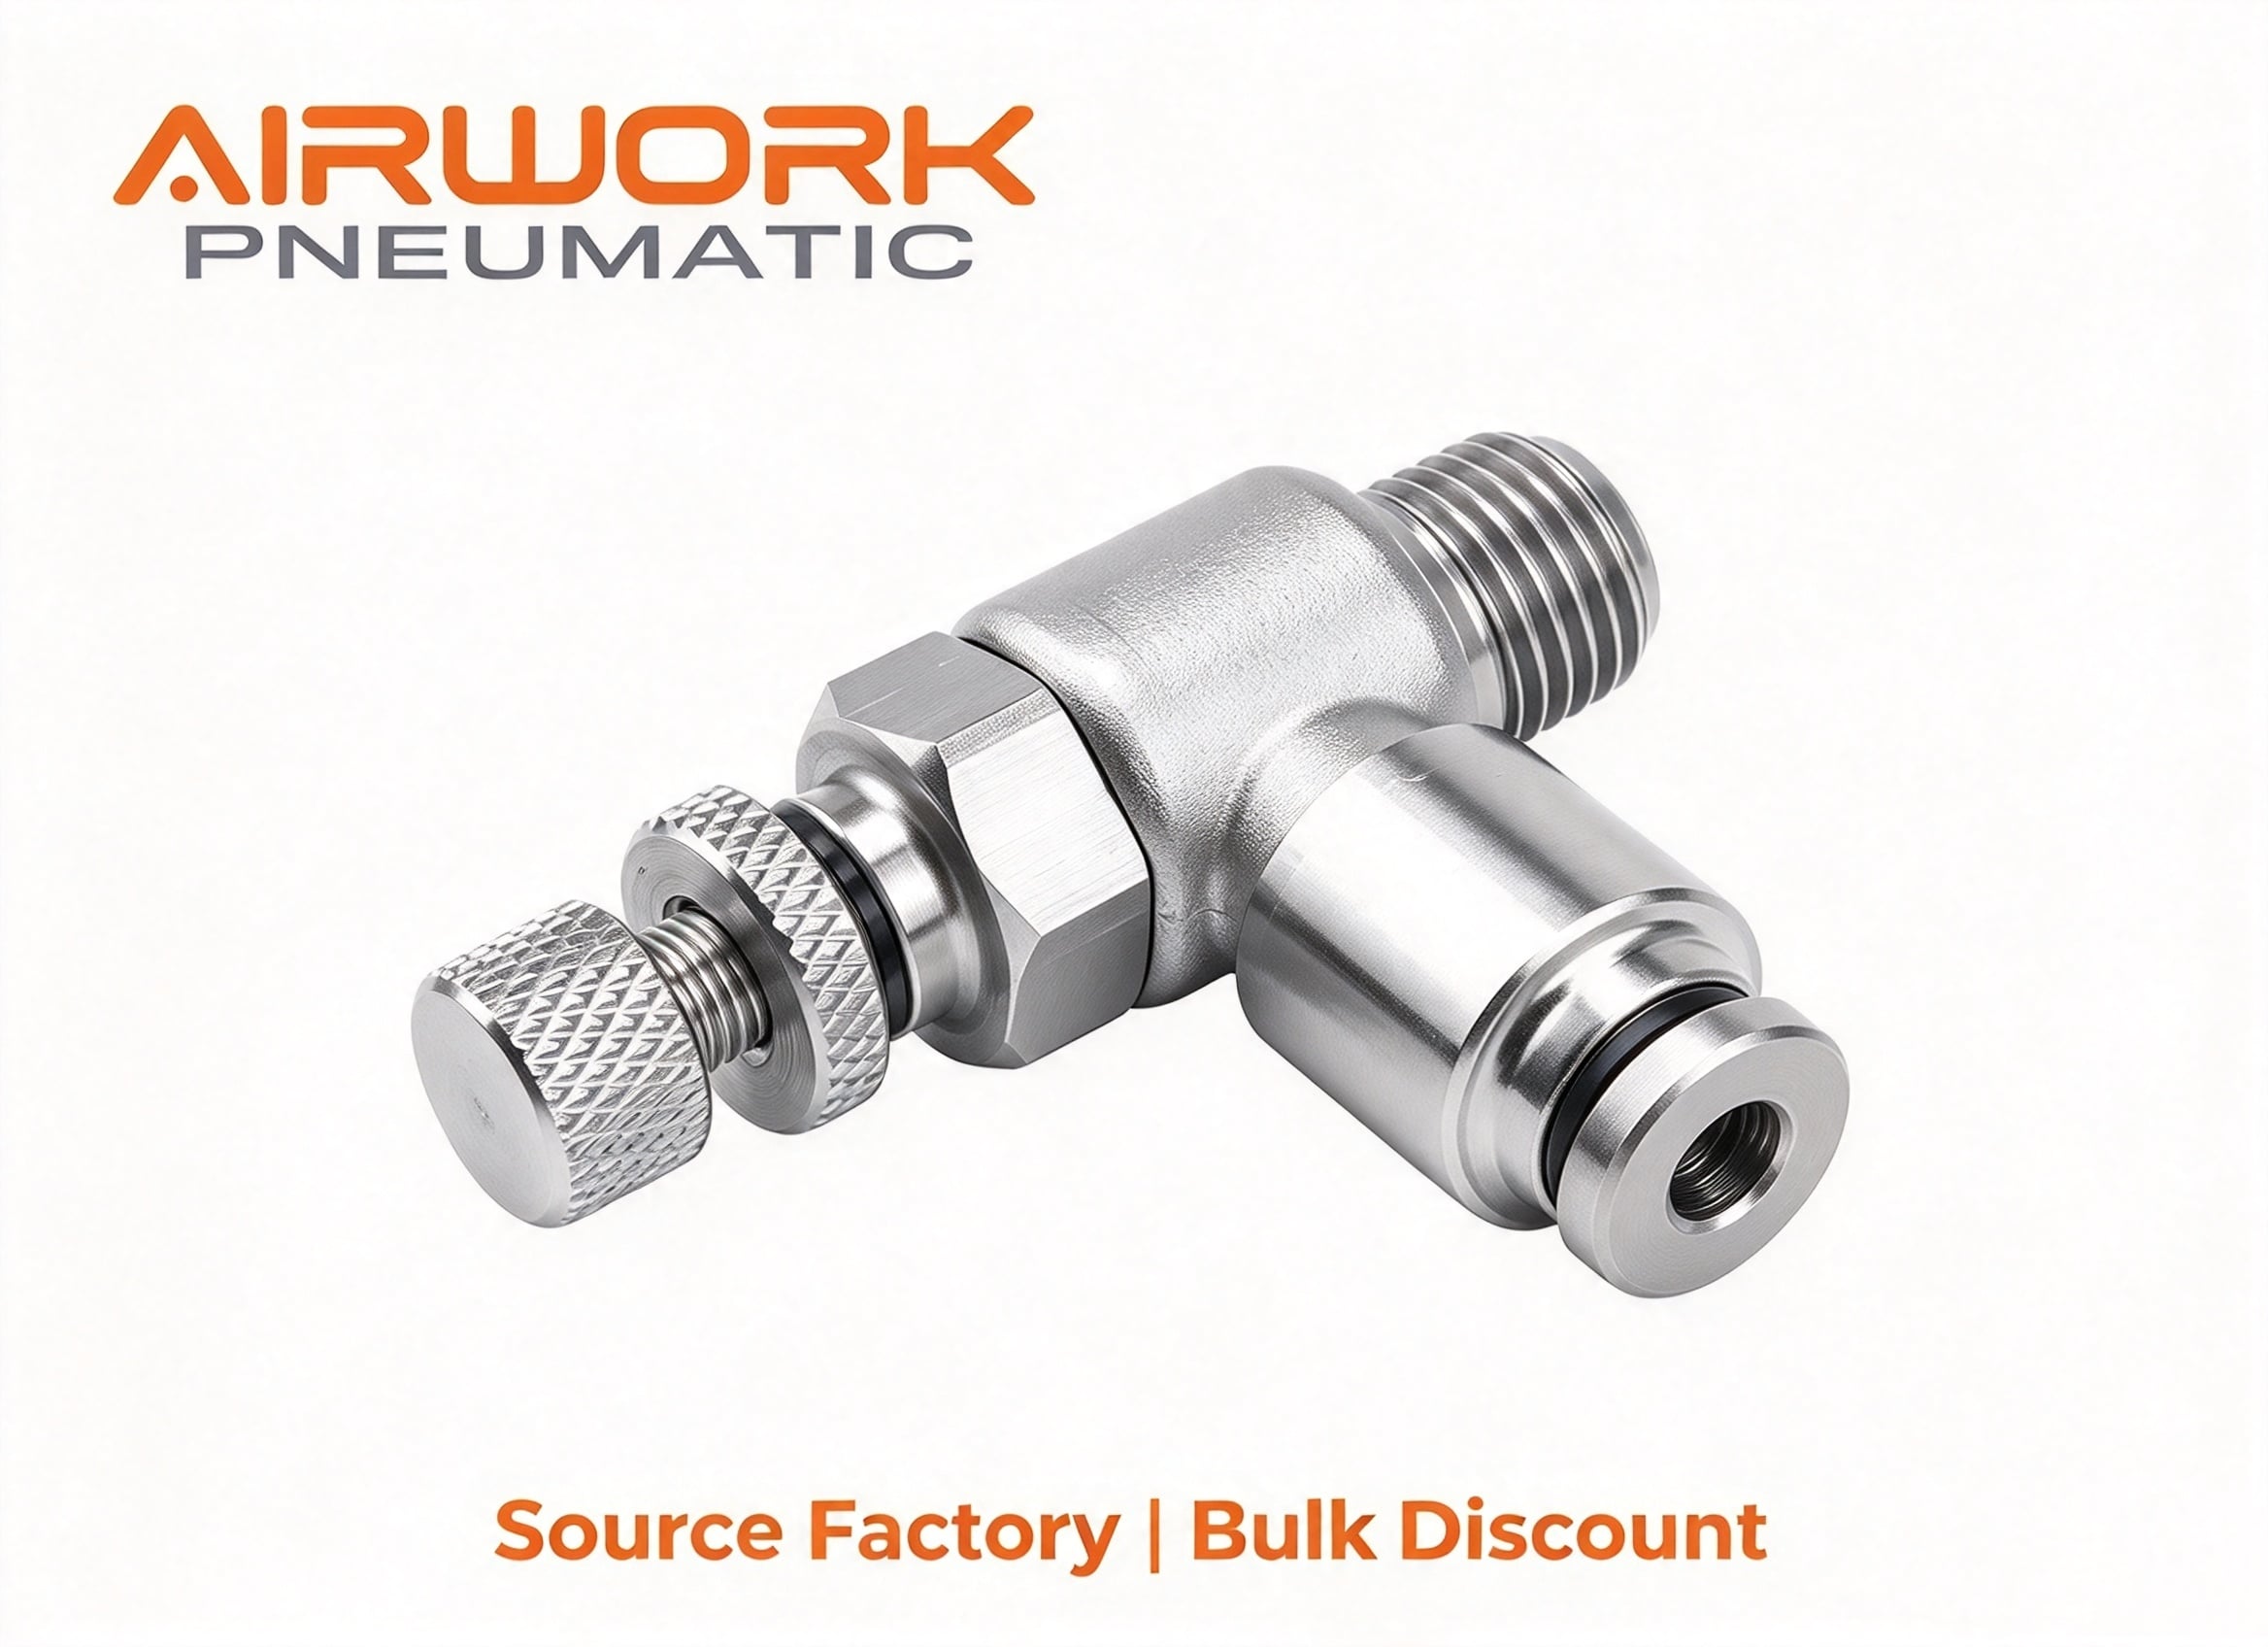
Rozsdamentes acél könyöksebesség-szabályozó, pneumatikus áramlásszabályozó szelep, egyszerű kapcsolású behelyezhető csatlakozó, „meter-out” hengerhez, M, G és PT menet
Egy rozsdamentes acélból készült könyök alakú sebességszabályozó, amelyet egy henger portjába csavaroznak, és amely a henger rúdjának mozgási sebességét szabályozza a hengerből kilépő levegő szűkítésével. Az egyik vége hím menetes, a másik végén egy egyszerű nyomógombos befogókupak található a csőhöz, és a test 90 fokot fordul, így a légvezeték a gépkeret mentén fut ki a portból, nem pedig merőlegesen áll ki belőle. A tűt kézzel állítják be, és egy anyával rögzítik, így a beállítás rezgés hatására is megmarad.
- Áttekintés
- Ajánlott termékek
A termék részletes leírása:
A BKC-SL könyöksebesség-szabályozó, azaz a test derékszögben elfordítja a levegővezetéket, és a tű a folyam irányában helyezkedik el. A menetes vég a henger portjába csavarodik be, a cső a fogóba nyomódik, és a test tetején lévő gomb állítja be, mennyire emelkedik fel a tű az ülépítéséről. A gomb elforgatása megváltoztatja a nyitott területet, és a nyitott terület változása módosítja a rúd sebességét; a hengeren egyébként nincs más beállítandó elem.
A szokásos változat a kifolyó oldalt szabályozza, nem a beszívó oldalt. Kétszeresen ható henger esetén a rúdvég felől távozó levegő korlátozza a rúd sebességét, és ennek a távozásnak a szabályozása merevebb, előrejelezhetőbb lökést eredményez, mint a beszívó oldal szűkítése: a dugattyút ellennyomás ellenében tolják, nem pedig levegőhiányos állapotban. Ezért a „kifelé mérő” sebesség-szabályozót a levegő távozásának portjára szerelik fel, és ezért ugyanazt a szelepet, ha a rossz portra szerelik fel, bár továbbra is szabályozza a sebességet, terhelés alatt rugalmas, „gumis” érzést kelt.
A testet rozsdamentes acélból, nem pedig sárgarézből készítették, így ugyanazt a csatlakozót lehet használni olyan helyeken, ahol a gépet leöblítik, ahol só- vagy vegyi gőz éri a panelt, vagy ahol egy kültéri szekrényben kondenzálódás keletkezik. A menetek M, G és PT típusúak, egyedi menetek igény esetén is elérhetők; a menetrendszer és a csőméret együtt van megadva, mivel a három különböző módon zár: az M és a G párhuzamos menet, amely tömítőgyűrűn vagy O-gyűrűn zár, míg a PT csúcsos menet, amely tömítőanyaggal a menet oldalfelületén zár.
Termékjellemző:
– Könyöktest, 90 fokos irányváltás: a cső a henger portjából a keret mentén lép ki, nem pedig közvetlenül belőle, így a vezeték a gép burkolatán belül marad, és nem akadályozza a mozgó alkatrészeket.
– Kifolyás-szabályozás: a tűszelep a hengerből kilépő levegőt szabályozza, így a rúd ellenálló, szabályozott visszanyomással van rögzítve, és az ütközés stabil marad a terhelés változásakor.
- Tű záróanyaggal: a beállítást kézzel végzik, majd rögzítik, így nem tolódik el rezgés vagy karbantartás közben a cső mozgatása miatt.
- Rozsdamentes acél ház: mosókamrákhoz, partvidéki üzemekhez és vegyi anyagokkal terhelt környezetekhez választották, ahol a bevonatos ház a menetnél és a fogóablaknál rozsdásodik.
- Nyomj be fogó, eszköz nélkül: a csövet kézzel helyezik be, és a gyűrű lenyomásával engedik ki, így egy vezetéket újra irányíthatnak anélkül, hogy új hosszúságú darabot vágnának le.
- Három menetrendszer, egy testméret: az M, a G és a PT menetek lefedik a metrikus csatlakozókat, az európai párhuzamos csatlakozókat és a kúpos csőcsatlakozókat; egyedi menetek igény esetén rendelhetők.
- Beállítás szétszerelés nélkül: a gomb elérhető a cső helyén maradva, így a beindítás során bekövetkező sebességváltozás nem jelenti a vezeték szétszerelését.
Alkalmazás Iparágak:
- Csomagolóberendezések – dobozfelállítók, zárófejek, tolni- és átirányító mechanizmusok, ahol a gyors megközelítést lágy lefékezésnek kell befejeznie.
- Élelmiszer- és italipari feldolgozás – mosóterületek, töltőfejek, szállítószalag-átadók
– Összeszerelési és automatizálási cellák: tárgyak felvétele és elhelyezése, rögzítés, nyomás és kifújás
– Autóipari és festőüzemek: sablonrögzítés, festőkabinok környezete, korrozív légkör
– Vízkezelés és vegyszeradagolás: működtető elemek vezérlővezetékei panelen és modulon
– Tengeri, tengerentúli és hajózási alkalmazások: fedélzeti gépek, fedélzati nyílások és ajtók működtetése
– Orvosi eszközök és laboratóriumok: lassú, ismételhető működtető elem-mozgás páratlan helyiségekben
– Textil-, nyomda- és faipar: szabott sebességű mozgatási és táplálási egységek
– Általános nevelési automatizálás: bármely kettős hatású henger, amelynek ütésmentesen kell érkeznie
Specifikáció:
Tétel |
Részletek |
Sorozat |
BKC-SL könyöksebesség-szabályozó |
Típus |
Könyöktest, 90 fokos, kimeneti szabályozás |
Vég 1 |
Csőbe nyomható fogógyűrű |
Vég 2 |
Férfi menet, M / G / PT, egyedi menet kérésre |
Cső külső átmérője |
4 / 6 / 8 / 10 / 12 mm (modell szerint) |
Testom anyaga |
Rozsdamentes acél |
Beállítás |
Tű záróanyával, kézzel állítható |
Pecsét |
Modell szerint megerősítve |
Folyadék |
Sűrített levegő és nemesgáz; egyéb közeg megerősítése a tömítés alapján |
Menettömítés |
M és G típusú tömítés alátéttel vagy O-gyűrűvel, PT típusú tömítés menetferdeséggel tömítőszerrel |
Tipikus párosítások |
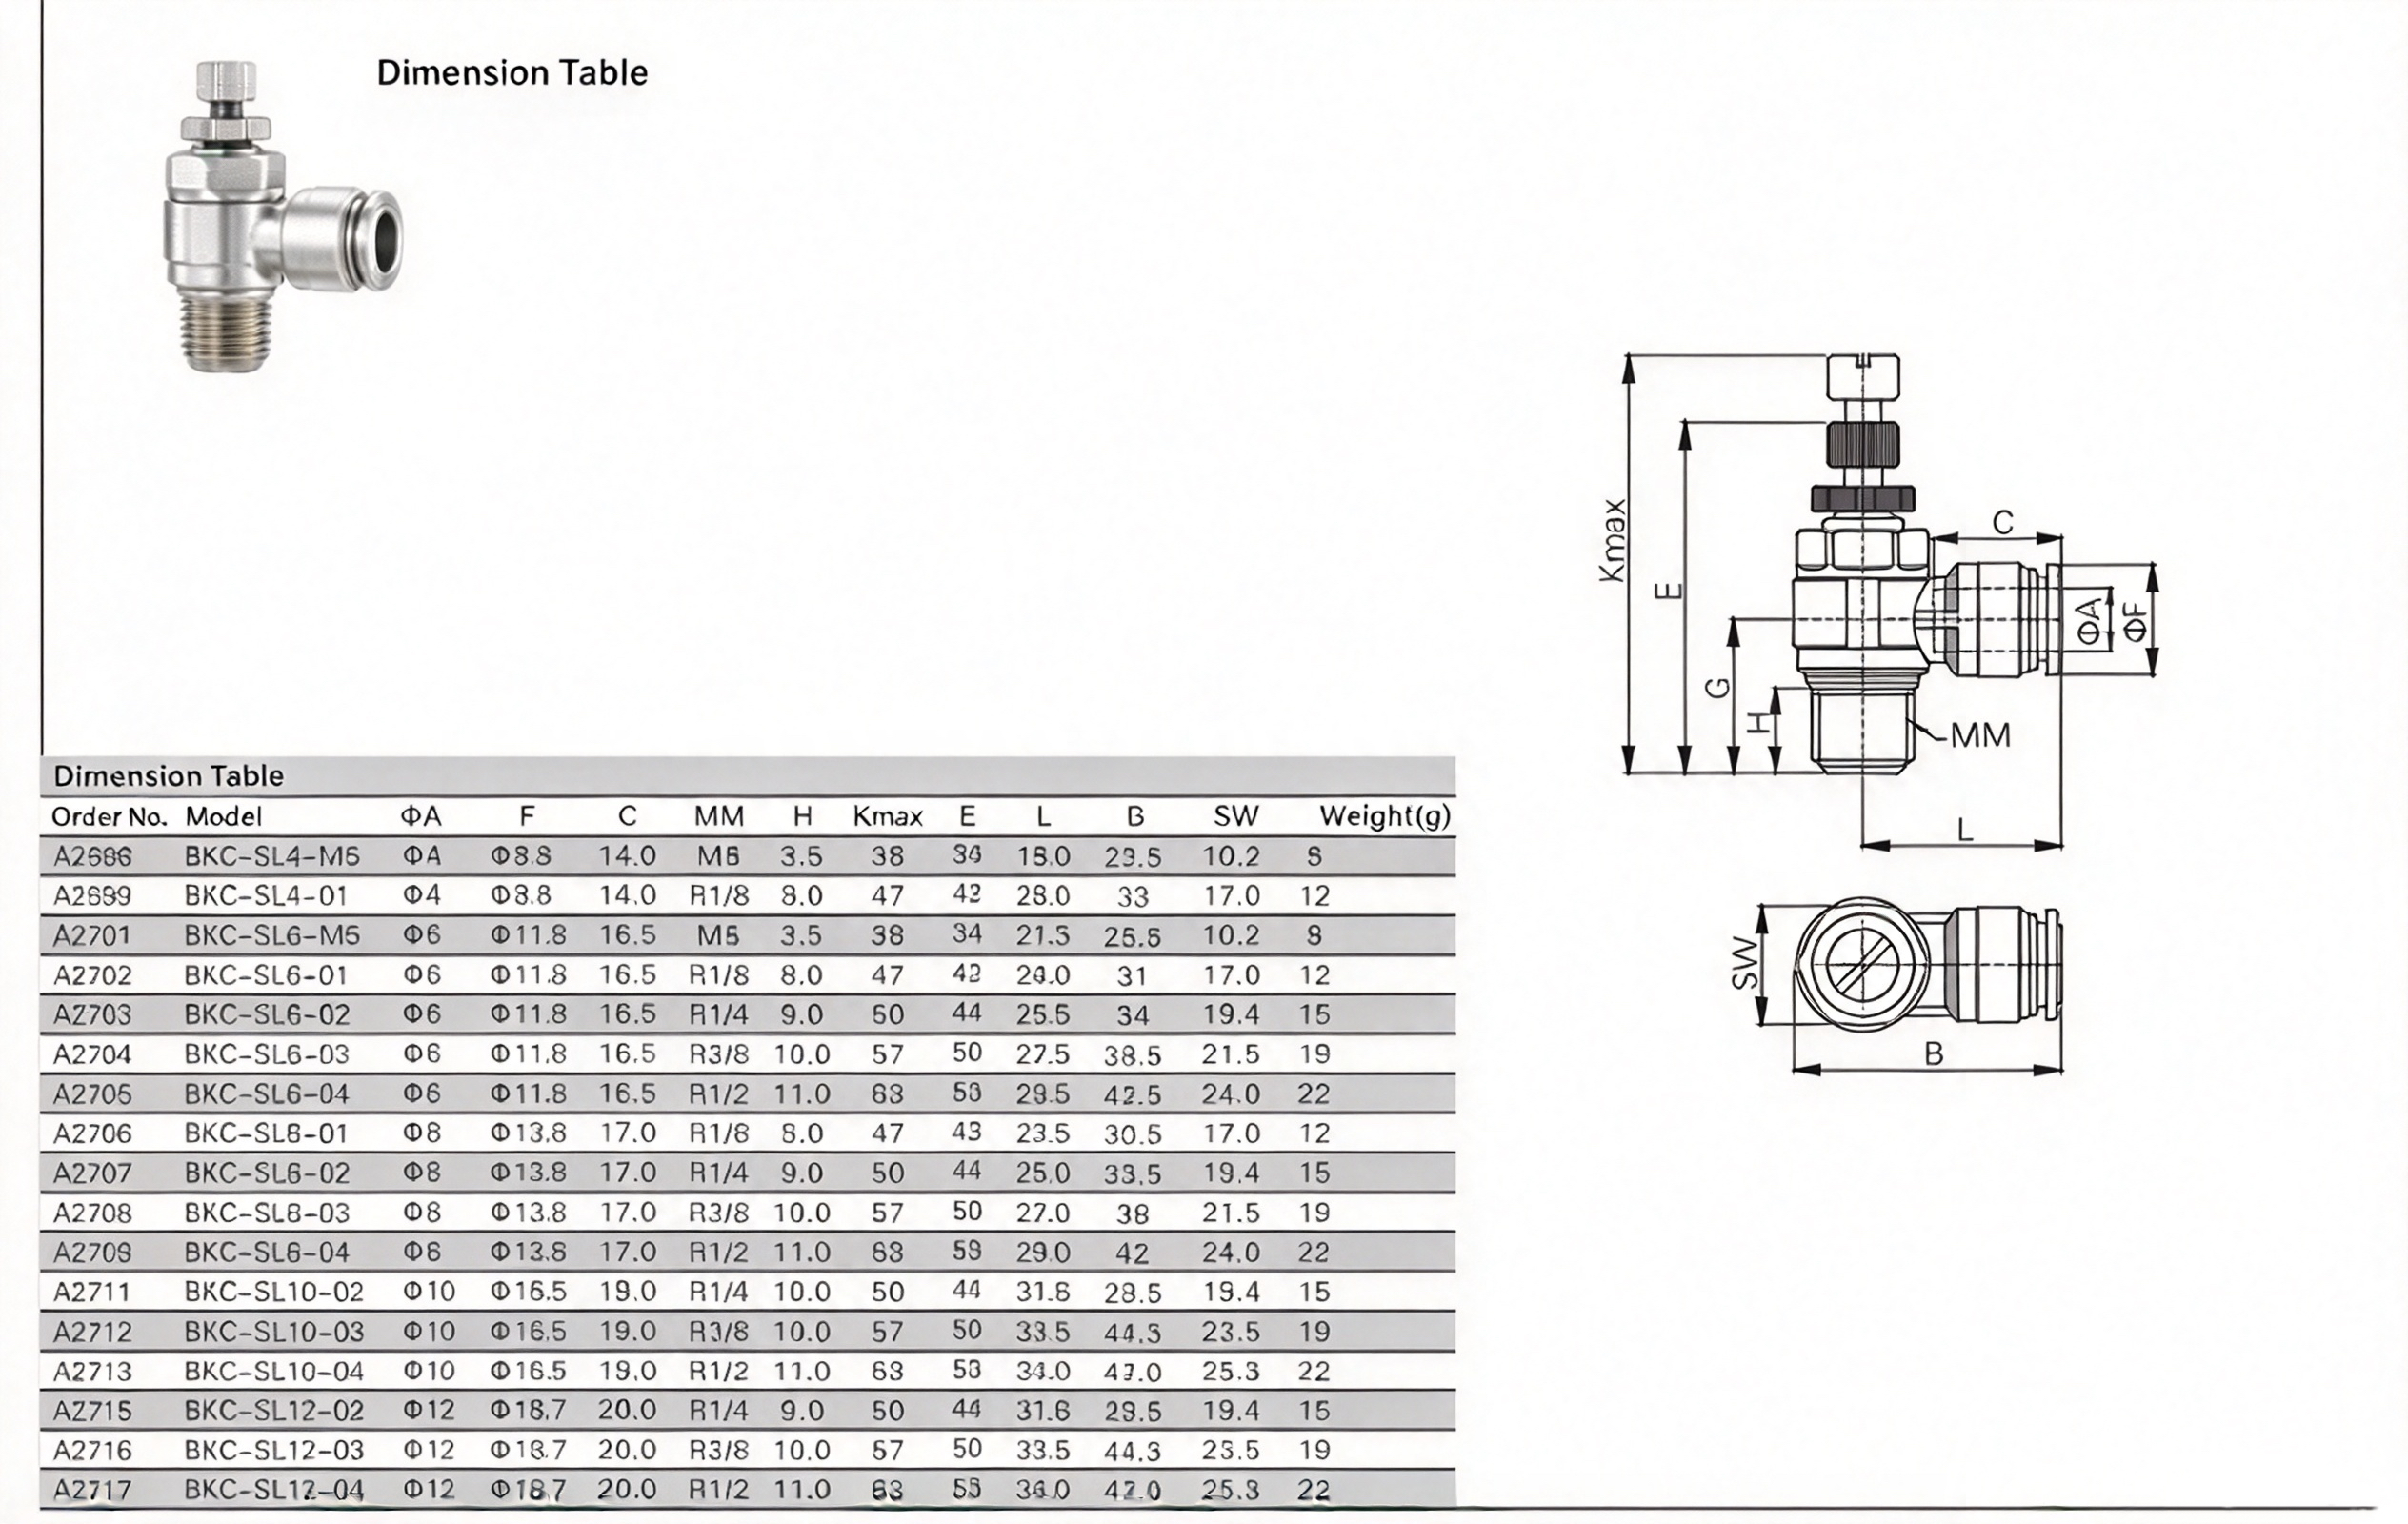
4 mm-es cső M5 vagy M6 menettel, 6 és 8 mm-es cső G1/8 vagy PT1/8 menettel, 10 és 12 mm-es cső G1/4 vagy PT1/4 menettel |
Minimális rendelési mennyiség (MOQ) |
50 db |
Szabályozási lehetőségek:
Testreszabási elem |
Lehetőségekre |
Csöveméret |
4 / 6 / 8 / 10 / 12 mm külső átmérő, egyéb méretek kérésre |
Menetrendszer |
M metrikus, G párhuzamos, PT csavaros |
Hármas méret |
A rajzon szereplő hengerkimenethez igazítva, méretenként árazva |
Egyedi menet |
Nem szabványos menetemelkedés vagy átmérő, rajz alapján készül |
Küpeny anyagminősége |
Rozsdamentes minőség a megrendeléskor megerősítve |
OEM-jelölés |
Lézeres jelölés a küpenyen, semleges zacskó és címke |
Alkalmazás:
1. Kartonfelállító fej (csomagolás):
Egy zárófejet egy henger mozgat lefelé, és úgy kell érkeznie a fedéllemezre, hogy ne pattanjon. A sebességvezérlő a rúdvég portján helyezkedik el, és szabályozza a kifolyó levegőt, így a fej lelassul, mielőtt megállna, nem ütközik teljes sebességgel a végállásba. Az íves test biztosítja, hogy a cső a keret mentén maradjon, ami különösen fontos olyan fej esetében, amely ciklusonként több száz millimétert mozog, és máskülönben egy csőhurkot húzna be a védőbe.
2. Kilökő lökethossz egy befogóberendezésen (összeszerelősoron):
Egy kilökő eszköz egy kész alkatrészt tol ki egy fogadóhoronyból, és ezt egyenletes, folyamatos mozgással kell elvégeznie, függetlenül az alkatrész súlyától. Mivel a szelep visszanyomást tart fenn a kipufogó oldalon, a lökethossz sebessége közel az előre beállított értékhez marad – akár üres, akár teljes horony esetében –, és a reteszelő anya ezt a beállítást rezgés hatására is megtartja. Ugyanabban a pozícióban elhelyezett mérőszelep könnyű alkatrész esetén a rúd szabadon elszaladna.
3. Mosogatási átvitel élelmiszer-gyártósoron (maradékanyagokat tartalmazó környezet):
Szállítószalagon történő átvitel során a hengerek egy keret alatt helyezkednek el, amelyet minden műszak végén leöblítenek. A csatlakozókra felhordott réteg egy szezonon belül fehér pátot mutat, és a tű igazítása megmerevedik; a rozsdamentes test fenntartja az igazítás szabadságát, ami éppen az oka annak, hogy itt – nem pedig a gyár száraz részében – kötelezően előírják.
Telepítés és használat:
– A kifúvó oldalra szerelje: kettős hatású henger esetén a sebességszabályozót arra a csatlakozóra kell felszerelni, amelyen keresztül a levegő távozik a szabályozott lökethossz alatt. A beszívó oldalra szerelés továbbra is változtatja a sebességet, de elveszíti azt a merevséget, amelyet a kifúvó oldali beállítás biztosít.
– Állítsa be a valódi terhelés alatt: hangolja be a gépet normál ciklusban üzemeltetve, és a szokásos munkadarab elhelyezése mellett. Az üres befogóval végzett beállítás gyorsabb működést eredményez, ha a rúdra terhelés kerül.
- A csavaranyát rögzítse beállítás után: a tűt egy rögzítő anya tartja. Ha a beállítást nem rögzítik, rezgés hatására elmozdul, és a hiba hengerbefagyásként jelenik meg.
- Vágja le a csövet merőlegesen: használjon csővágót, és ellenőrizze a csövet élek nélkül. Ferde vég csak egy oldalon illeszkedik, és szivárgást okoz a fogógyűrűnél.
- Ne használja lezáró szelepnek: a tű beállító eszköz, nem tömítés. A külön kell állítandó hengerekhez megfelelő szelep szükséges a vezetékben.
- Tartsa tisztán a levegőt: a szelep előtti szűrés biztosítja a tű ülése tisztaságát; a szennyeződés az ülésen finom beállítást kétállásos kapcsolóvá alakít.
- Hagyjon hozzáférést a gombhoz: szerelje fel úgy, hogy a gombot elérje a cső csatlakoztatott állapotában is, különben minden sebességváltás szétszerelést igényel.
GYIK:
K1. Mi a különbség a sebességvezérlő és a térfogatáram-szabályozó szelep között?
A1. Ugyanazon szabályozható szelep család tagjai; a név a felhasználási mód szerint változik. A sebességszabályozót egy henger portjára szerelik a rúdsebesség beállításához, míg egy áramlásszabályozó szelep bármelyik helyen elhelyezhető egy vezetékben. Ez a test a henger portjára készült, tolócsatlakozó csővégződéssel és férfi menettel.
K2. Hogyan olvashatom le a típuskódot?
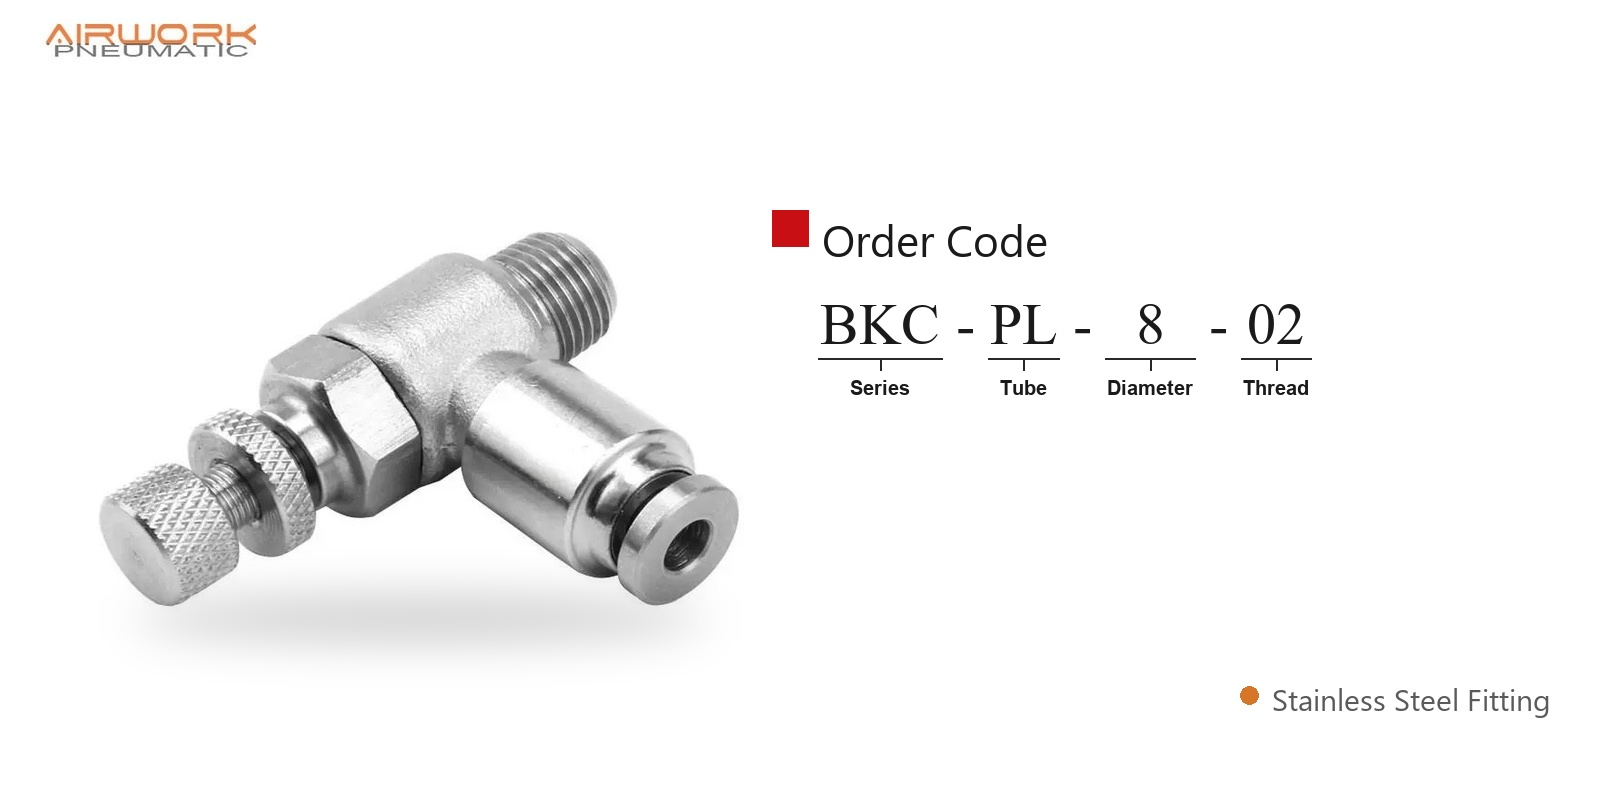
A2. A BKC-SL a sorozat neve, utána következik a cső külső átmérője, majd a menet. Egy 6 mm-es cső 1/8-cal méretű menettel a 6 × 1/8-as méretként jelenik meg. A cső külső átmérőjét és a menetrendszer-típust együtt kell megadni, mert az azonos névleges méretű M, G és PT menetek eltérő illesztéseket jelentenek.
K3. Mit jelent a „kimenő mérés” (meter out), és miért ez az alapértelmezett?
A3. A kimenő mérés a hengerből távozó levegőt szabályozza. A dugattyút ellenálló nyomás ellenében tolják, így merevebb lökethossz és terhelésváltozás esetén is stabil sebesség érhető el. A bemenő mérés (meter in) a beszívott levegőt szabályozza, és akkor használatos, ha a terhelés állandó, illetve ha a kifúvást más okból korlátozzák.
K4. Használhatom terhelés rögzítésére vagy záróként?
A4. Nem. A tű a folyamatszabályozást végzi, nem zárja le. Egy függőleges terhelés megtartásához pilótaellenőrző szelep vagy mechanikus fék szükséges, míg egy elszigetelendő vezetékhez megfelelő szelep szükséges – nem pedig egy sebességszabályzó, amelyet egyszerűen becsavarunk.
K6. Miért rozsdamentes acél, és nem nikkelezett sárgaréz?
A6. A funkció ugyanaz; a különbség a testben rejlik. A nikkelezett sárgaréz gazdaságos választás száraz beltéri levegőnél. A rozsdamentes acélt akkor választják, ha a mosóvíz, a só vagy a vegyi anyagok gőze támadja a menetnél a nikkelréteget, és ez a tű megakadásához vezet – ez az a hiba, amely miatt egy gép kiesik a szolgálatból.
K6. Mi a működési nyomás és hőmérséklet?
A7. Ezeket a méret és a tömítés szerint adjuk meg az árajánlaton, nem egyetlen értékként az egész skálára, mert a cső mérete és a tömítés határozza meg a korlátot. Mondja meg nekünk a vezeték nyomását, a hőmérsékletet és a cső anyagát, és kiválasztjuk a megfelelő modellt.
K8. Hány fordulatnyi beállítási lehetőséget kapok?
A7. Az állítási tartományt a modell tűje és ülépe határozza meg, nem pedig fordulatszámként adják meg, mivel a hasznos tartomány függ a henger térfogatától és a terheléstől. Állítsa be a gépen; ha a munkapont a mozgás végénél helyezkedik el, általában a következő csőméret a jobb megoldás.
K8. Használható-e már felszerelt csővel?
A8. Igen. A gombot a cső csatlakoztatott állapotában is elérjük, így a beüzemelés során bekövetkező sebességváltoztatás nem jelenti a vezeték szétszerelését. Oldja ki a rögzítőanyát, állítsa be, majd ismét rögzítse, mielőtt a gép újra működésbe lépne.
K9. Mi a minimális rendelési mennyiség (MOQ), és lehet-e a testre jelölést kérni?
A9. A minimális rendelési mennyiség 50 darab. Kérésre lézeres jelölés a testen, valamint semleges zacskó és címke is elérhető, ami ideális a forgalmazóknak, akik saját cikkszámuk alatt értékesítenek.
Gyári előnyök és tanúsítványok:
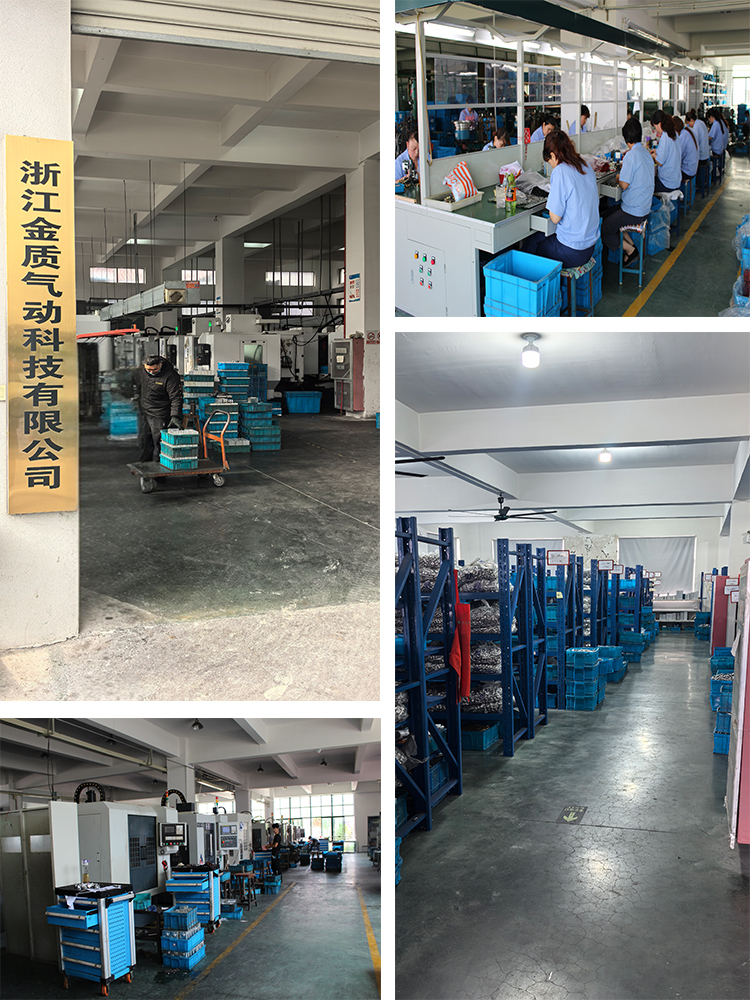
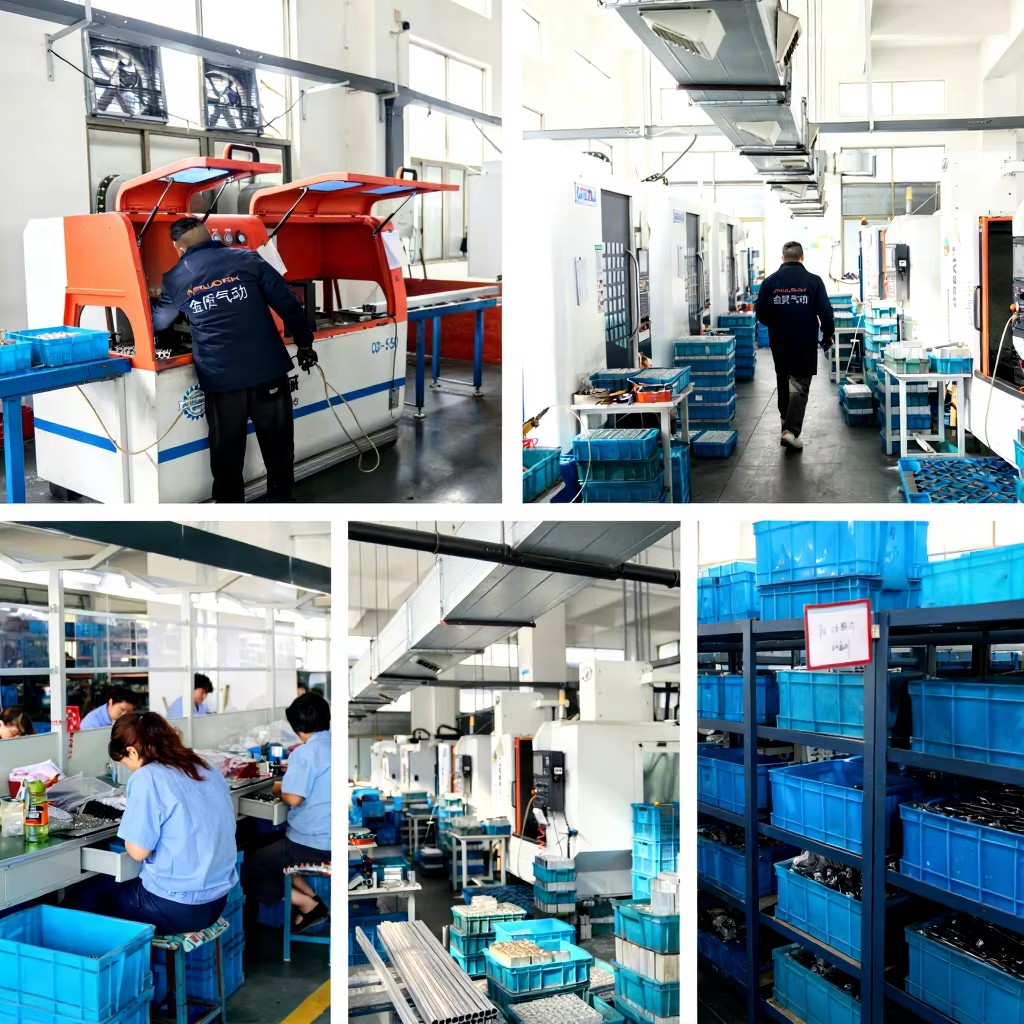
A BKC-SL-típusú csatlakozókat nem külön méretekben vásárolják be, hanem egyetlen termékcsaládként gyártják és szerelik össze, így biztosítva a tűülés és a menetmélység egységes méretét minden csőméret esetén. A testeket az összeszerelés előtt a menetnél, a fogófuratnál és a tűülésnél ellenőrzik, és minden tételnek szerepel egy tételszám a csomagoláson, így egy panasz esetén a gyártási folyamatot pontosan nyomon lehet követni, nem pedig találgatni kell. A gyártó által megadott (OEM) megjelölés és a semleges csomagolás belső forrásból történik.
Tanúsítvány