 EN


Ստատորի ներսում. Ինչպես է AIRWORK-ը պտտում, հավաքում և փորձարկում սոլենոիդային կափարիչը
Ստատորի ներսում. Ինչպես է AIRWORK-ը պտտում Սոլենոիդային կափարիչը, հավաքում և փորձարկում
Պղինձ, արմատուր, ստատոր. երեք փուլ մեկ հարկում, և ստատորը այն մասն է, որը որոշում է, թե արդյոք կափարիչը կաշխատի:
Յուրաքանչյուր սոլենոիդային կափարիչ էլեկտրականության և օդի միջև վեճ է, իսկ ստատորը այդ վեճի լուծման վայրն է: Կիրառեք 24 վոլտ՝ ստատորը կձգի արմատուրը, արմատուրը կշարժի ստատորը, կափարիչը կբացվի: Հանեք հոսանքը՝ սայլակը ամեն ինչ կվերադարձնի սկզբնական դիրքին: Հավաքման մեջ որևէ բան չի կարևորվում այնքան, որքան նրա կենտրոնում գտնվող պտույտը, իսկ AIRWORK-ում այդ պտույտը կատարվում է նույն հարկում, որտեղ հետագայում կատարվում է հավաքումը և փորձարկման սարքավորումը:
Պտույտ. ստատորը սկսվում է որպես լար
Ստատիկ մետաղալարի արտադրությունը սկսվում է պղնձե լարով և պլաստիկ բոբինով: Բոբինները տեղադրվում են շարքերով դասավորված ռակների մեջ, իսկ լարը մեքենայի կողմից դնվում է մեկ թելահանից հետո մեկ այլ թելահան, մեկ բոբինից հետո մեկ այլ բոբին՝ առանց միջանկյալ ձեռքի միջամտության: Ավտոմատացված թելահանումը չի արագացնում գործընթացը այնպես, ինչպես դա կարող է տեսնել այցելուն. այն ավելի կրկնվող է: Լարի ճանապարհը, նրա ձգման ուժը և թելահանման ավարտի կետը սահմանվում են մեքենայի կողմից, այլ ոչ թե օպերատորի ձեռքի կողմից, այսպես որ շիֆտի առաջին և վերջին ստատիկ մետաղալարերը ստեղծվում են նույն եղանակով:
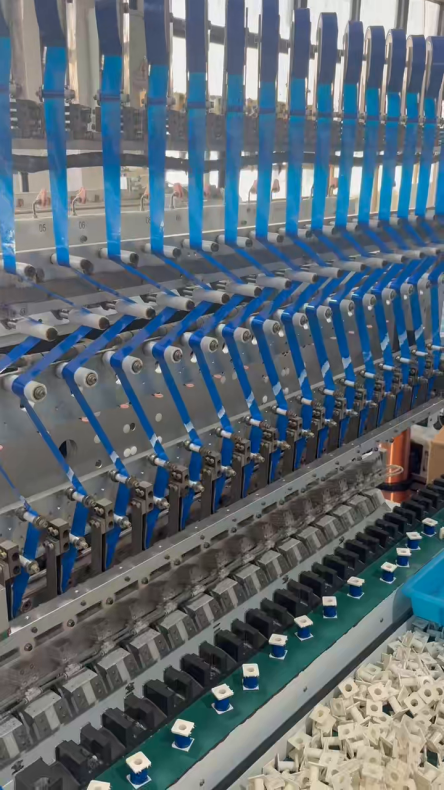
Թելահանման գիծը: Բոբինները շարժվում են ռակներում. լարը ղեկավարվում է մեքենայի կողմից:
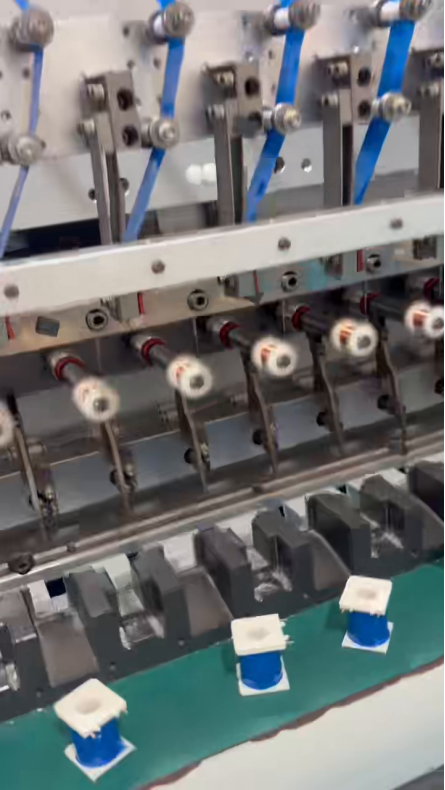
Թելահանման գլխի մոտ բոբինները դիրքավորվում են թելահանի տակ, և լարը յուրաքանչյուր ցիկլում դնվում է նույն ճանապարհով:
Միավորում. ստատիկ մետաղալարը վերածվում է փականի
Պտտվելուց հետո սարքավորումները տեղափոխվում են հավաքման գծի վրա: Յուրաքանչյուր սարքավորում ստանում է իր արմատուրը և թաղանթը, ապա տեղադրվում է արագացման մարմնի մեջ՝ միասին այն սեռական մասով, որը կատարելու է իրական կնքումը: Արտադրական գծում բռնիչ-տեղադրիչ գլխավորությունները բարձրացնում են մասերը դիրքավորման սարքերի մեջ, իսկ կայանները կրկնում են նույն շարժումը նույն հաջորդականությամբ՝ բարձրացնել, դիրքավորել, տեղադրել, սեղմել, որպեսզի վերջին կայանից դուրս եկող արագացման մարմինը կառուցվի նույն հաջորդականությամբ, ինչպես նախորդը:
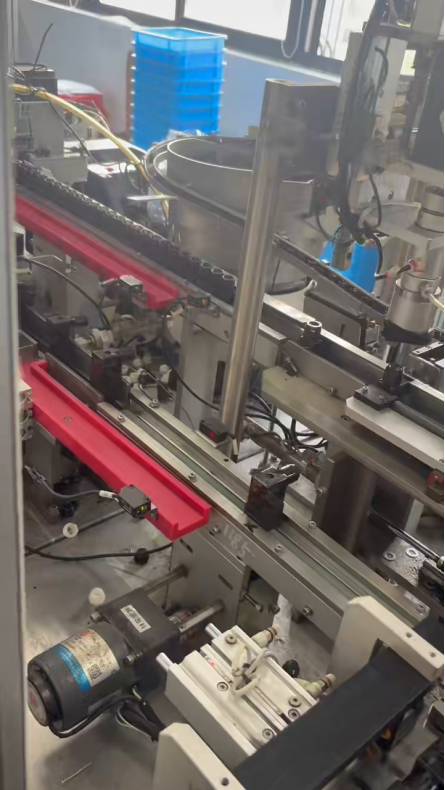
Հավաքման գիծը: Սարքավորումները մտնում են պտտվելու գծից և դուրս են գալիս որպես տեղադրված արագացման մարմիններ:
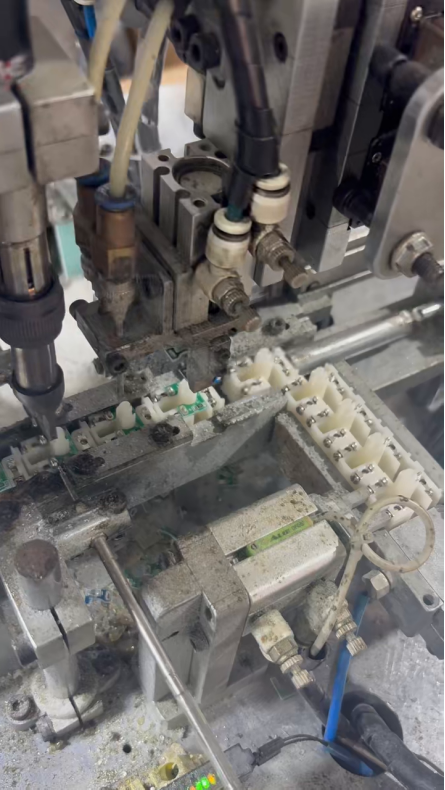
Բռնիչ-տեղադրիչ գլխավորություն սարքավորման դիրքավորման սարքի վրա: Կայանը կրկնում է մեկ շարժում հազարավոր անգամ մեկ շիֆտի ընթացքում:
Փորձարկում. որևէ բան չի դուրս գալիս առանց ցուցման:
Փորձարկումը այն քայլն է, որը որոշում է, թե արդյոք սարքավորումը կլքի շենքը: Վերջնական սարքավորումները տեղահանվում են սեղանի վրա տարաներով, արդեն միացված ավարտային մասերով, և յուրաքանչյուրը միացվում է չափիչի: Չափիչի ցուցման վրա է հիմնված օպերատորի ստուգումը, նախքան սարքավորումը տեղադրվի տուփի մեջ: Այն դանդաղ քայլ է համեմատած պտտվելու հետ, և դա համարձակ այդպես է պահպանվում:
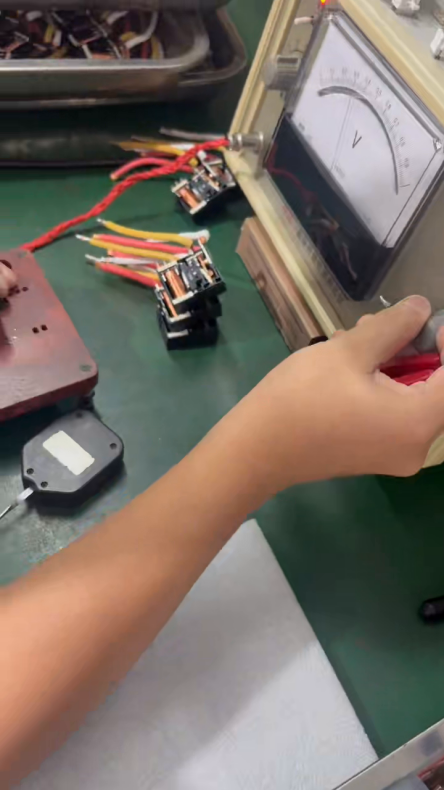
Ավարտված սպիրալ, միացված սեղանի վրա գտնվող չափման սարքին: Յուրաքանչյուր սպիրալ չափվում է, ոչ թե նմուշառվում:
Մասը՝ նշվածի համաձայն
Այստեղ ցուցադրված կլապանը իր տեխնիկական բնութագրերը ունի մարմնի վրա. DC24V, 7W, աշխատանքային լարման միջակայք՝ DC21.4V–26.4V, 100%-անոց շահագործման ռեժիմ (100%ED) և IP65 պաշտպանության աստիճան, ինչպես նաև CE նշանակում: 100%ED-ն նշանակում է, որ սպիրալը նախատեսված է անընդհատ միացվելու համար, այլ ոչ թե միայն ժամանակավորապես՝ տարբեր միջակայքերում: Սա տարբերություն է ստեղծում այն սպիրալի և մյուսի միջև, որը միացվում է մի քանի անգամ ժամում, իսկ մյուսը՝ ամբողջ օրվա ընթացքում միացված է մնում:
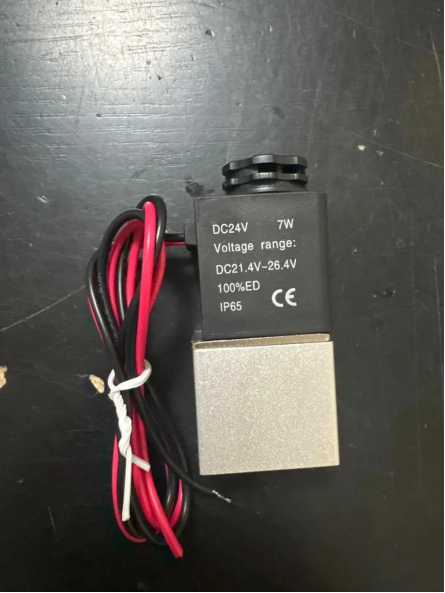
DC24V, 7W, 100%ED, IP65, CE. Տեխնիկական բնութագրերը լցված են սպիրալի մարմնի մեջ, ոչ թե ավելացված տվյալների թերթիկին:
Համարձակ
Ստանդարտ լարումներով սպիրալները պատրաստի վիճակում են պահվում պահեստում. հաճախորդի հատուկ պահանջներով պատրաստված սպիրալների գները տրվում են առանձին:
Դիտեք գործընթացը
Այս նշումին կից տրված է վերը նկարագրված պտտման, հավաքման և փորձարկման փուլերի 72 վայրկյանանոց ֆիլմ: