 EN


Inuti spolen: Hur AIRWORK lindar, monterar och testar en magnetventil
Inuti spolen: Hur AIRWORK lindar, Monterar och testar en magnetventil
Koppar, armatur, tätning: tre steg på samma våning – och anledningen till att spolen är den del som avgör om ventilen fungerar.
Varje magnetventil är en konflikt mellan el och luft, och spolen är där denna konflikt avgörs. Applicera 24 volt och spolen drar en armatur; armaturen rör på en tätning; ventilen öppnas. Ta bort strömmen och en fjäder återställer allt. Ingenting i monteringen är viktigare än lindningen i dess mitt, och hos AIRWORK sker denna lindning på samma våning som monteringen och provbänken som följer efter.
Lindning: spolen börjar som tråd
Spolproduktionen börjar med koppartråd och en plastspole. Spolarna lastas in i ställ i rader, och tråden läggs på av maskin – spindel efter spindel, spole efter spole, utan att någon hand nuddar tråden mellan dem. Automatiserad spoling är inte snabbare på ett sätt som en besökare kan se; den är istället mer återkommande. Trådets bana, spännkraften vid dragning och den punkt där spoling avslutas ställs in av maskinen i stället for operatörens hand, så den första spolen under en skift och den sista spolen tillverkas på exakt samma sätt.
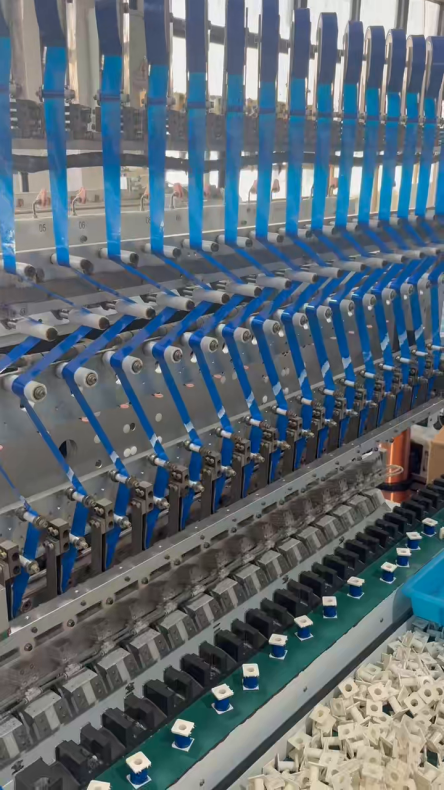
Spollinjen. Spolar färdas i ställ; tråden styras av maskin.
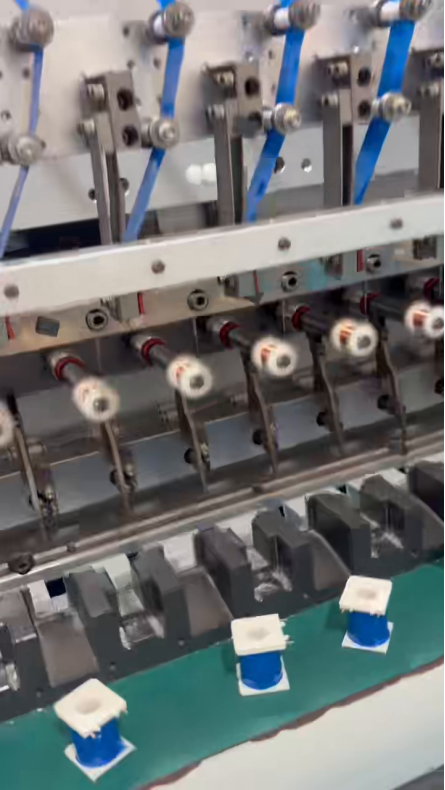
Vid spolkopplingen rör sig spolarna automatiskt under spindeln och tråden läggs på i exakt samma bana vid varje cykel.
Montering: spolen blir en ventil
Från lindningen går spolarna vidare till monteringen. Var och en monteras med sitt armatur och sin mantel, och placeras sedan tillsammans med den tätning som ska utföra den faktiska tätningen i ventilkroppen. På bandet lyfter pick-and-place-huvuden delarna in i fästena, och stationerna upprepar samma rörelse i samma ordning – lyft, orientera, placera, tryck – så att den ventilkropp som lämnar den sista stationen byggs enligt exakt samma sekvens som den föregående.
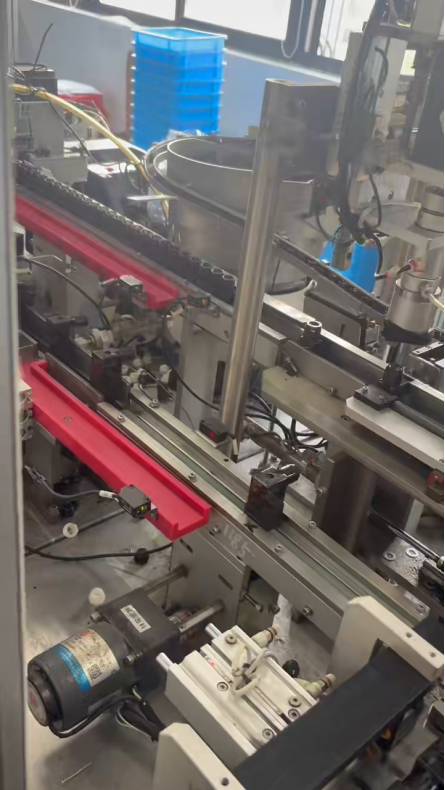
Monteringsbandet. Spolar kommer in från lindningen och lämnar som monterade ventilkroppar.
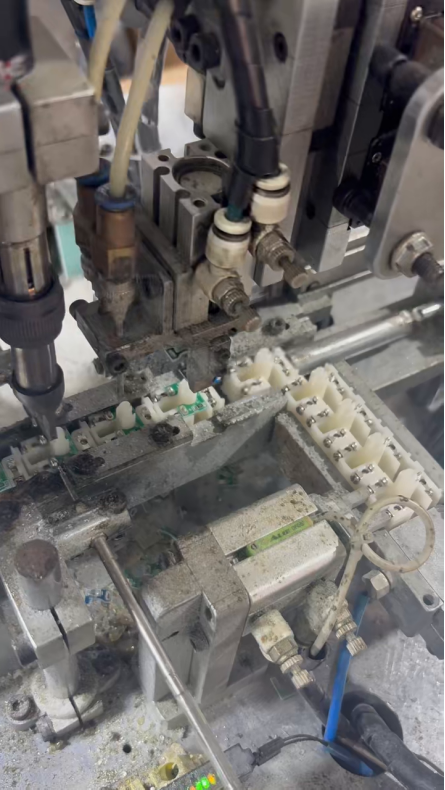
Ett pick-and-place-huvud över en spolfäste. Stationen upprepar en enda rörelse tusentals gånger per skift.
Test: ingenting lämnar anläggningen utan en mätning
Testningen är steget som avgör om en spole får lämna byggnaden. Färdiga spolar anländer till testbänken i brickor, med ledningar redan monterade, och varje spole ansluts till en mätare. Mätvärdet på denna mätare är vad operatören kontrollerar innan spolen placeras i en kartong. Det är ett långsamt steg jämfört med lindningen, och det hålls avsiktligt så.
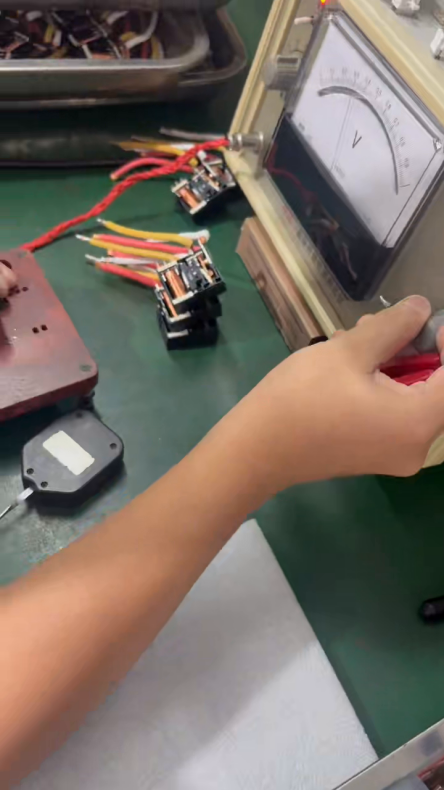
En färdig lindning ansluten till mätinstrumentet. Varje lindning mäts, inte provtas.
Delen, som markerats
Ventilen som visas här har sina värden angivna på kåpan: DC24 V, 7 W, ett driftspänningsområde på DC21,4–26,4 V, en kontinuerlig driftgrad på 100 % (100 % ED) och en IP65-kåpklassificering, samt CE-märkning. 100 % ED betyder att lindningen är godkänd för kontinuerlig strömföring i stället för intermittenta perioder – skillnaden mellan en lindning som slås på några gånger per timme och en som hålls på hela dagen.
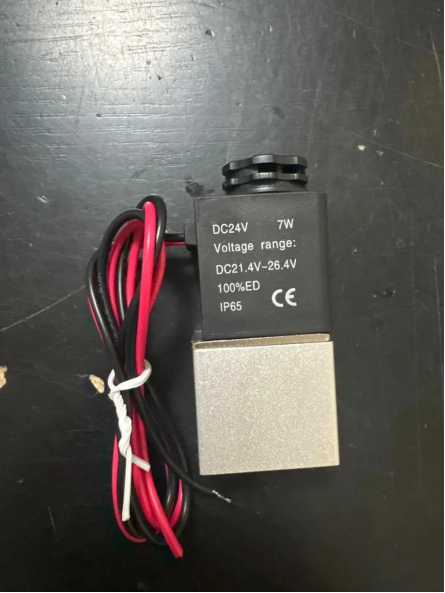
DC24 V, 7 W, 100 % ED, IP65, CE: värdena är formgjutna i lindningskåpan, inte tillagda i en datablad.
Strömförsörjning
Standardspänningar finns i lager; lindningar anpassade efter kundens specifikationer offras individuellt.
Se processen
En 72-sekundersfilm av lindnings-, monterings- och teststegen som beskrivs ovan åtföljer detta meddelande.