 EN


Внутри катушки: как AIRWORK наматывает, собирает и тестирует электромагнитный клапан
Внутри катушки: как AIRWORK наматывает, Собирает и тестирует соленоидный клапан
Медь, якорь, уплотнение: три этапа на одном этаже — именно катушка определяет, будет ли клапан работать.
Каждый соленоидный клапан — это спор между электричеством и воздухом, а катушка — то место, где этот спор решается. Подайте 24 В, и катушка втянет якорь; якорь сдвинет уплотнение; клапан откроется. Снимите ток — и пружина вернёт всё в исходное положение. Ни один элемент сборки не важнее намотки в её центре, а в AIRWORK эта намотка выполняется на том же этаже, что и последующие сборка и испытания на стенде.
Намотка: катушка начинается с провода
Производство катушек начинается с медного провода и пластикового каркаса. Каркасы загружаются в стойки рядами, а провод укладывается автоматически — шпиндель за шпинделем, каркас за каркасом, без какого-либо ручного контакта с проводом между ними. Автоматическая намотка не выглядит быстрее для посетителя; она обеспечивает большую воспроизводимость. Траектория провода, усилие натяжения и точка остановки намотки задаются машиной, а не рукой оператора, поэтому первая катушка смены и последняя изготавливаются одинаково.
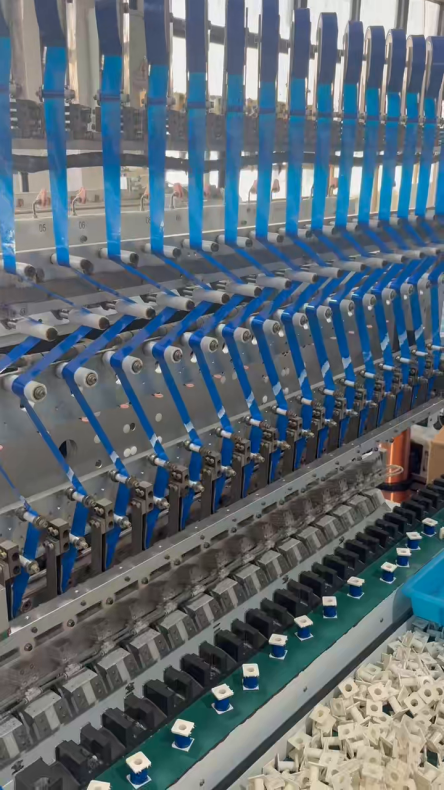
Линия намотки. Каркасы перемещаются в стойках; провод направляется машиной.
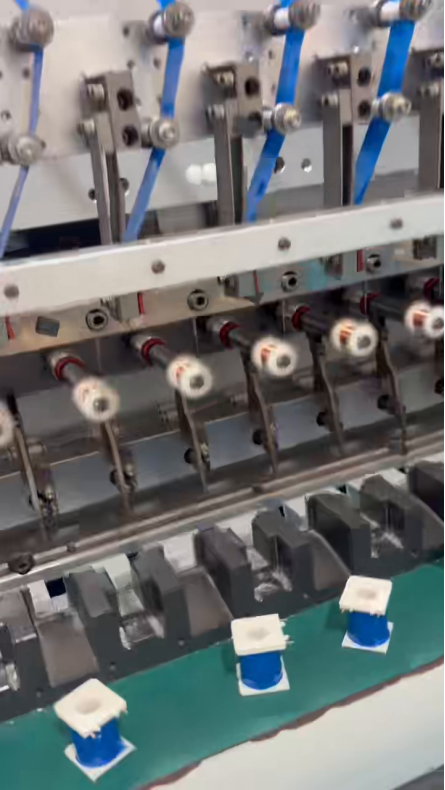
В зоне намоточной головки каркасы последовательно подводятся под шпиндель, а провод укладывается по одной и той же траектории при каждом цикле.
Сборка: катушка становится клапаном
После намотки катушки поступают на сборочную линию. Каждая из них оснащается якорем и втулкой, а затем устанавливается в корпус клапана вместе с уплотнением, которое обеспечивает фактическое уплотнение. На линии головки захвата и размещения поднимают детали и устанавливают их в приспособления; станции повторяют одну и ту же последовательность движений — подъём, ориентация, установка, прижим — так что корпус клапана, покидающий последнюю станцию, собран по той же самой последовательности, что и предыдущий.
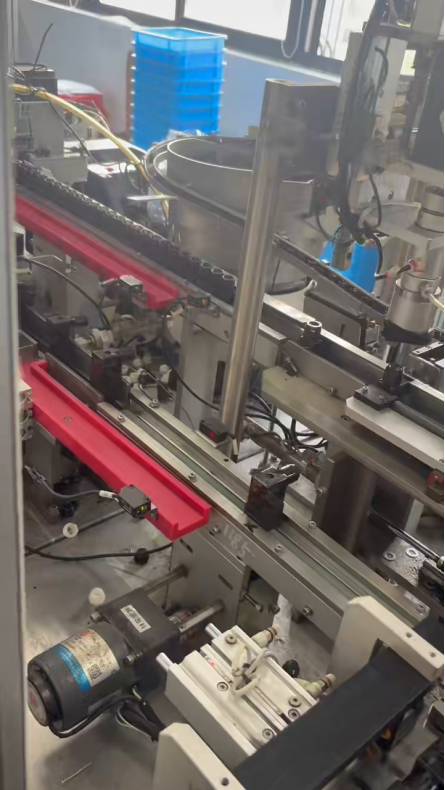
Сборочная линия. Катушки поступают с участка намотки и покидают её уже в виде установленных в корпуса клапанов.
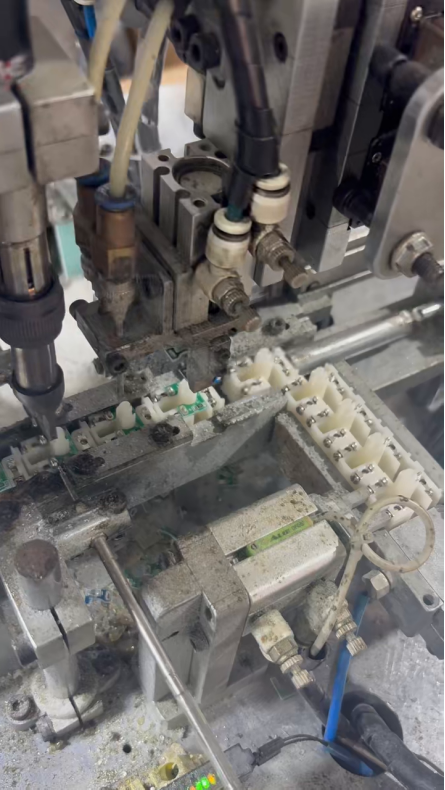
Головка захвата и размещения над приспособлением для катушки. Станция повторяет одно и то же движение тысячи раз за смену.
Тестирование: ни одна деталь не покидает цех без измерения
Тестирование — это этап, определяющий, покинет ли катушка производственное здание. Готовые катушки поступают на испытательный стенд в лотках, выводы уже подключены, и каждая из них подсоединяется к измерительному прибору. Показания этого прибора оператор проверяет перед тем, как катушка попадает в коробку. По сравнению с намоткой этот этап медленный, и такая скорость намеренно сохраняется.
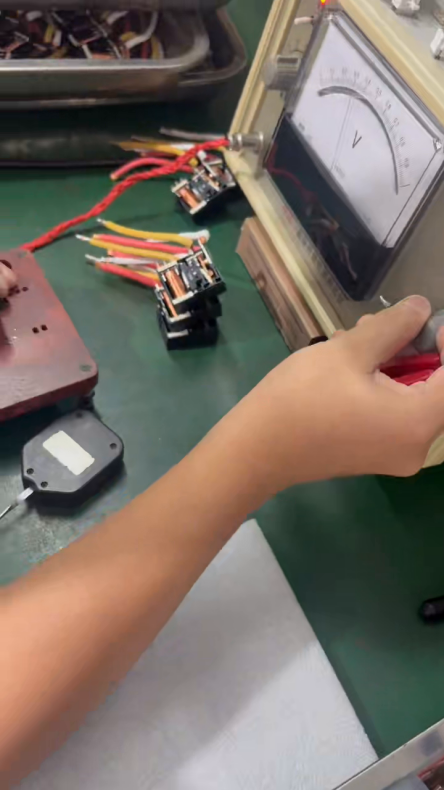
Готовая катушка, подключённая к измерительному прибору. Каждая катушка проходит измерение — выборочная проверка не применяется.
Деталь, как указано на маркировке
На корпусе клапана, показанного здесь, указаны его параметры: постоянный ток 24 В, мощность 7 Вт, рабочий диапазон напряжения — от 21,4 В до 26,4 В постоянного тока, номинальный режим работы — 100 % (100 % ED), степень защиты оболочки — IP65, а также знак CE. Обозначение 100 % ED означает, что катушка рассчитана на непрерывное включение, а не на прерывистую работу — это различие между катушкой, включаемой несколько раз в час, и катушкой, остающейся включённой весь день.
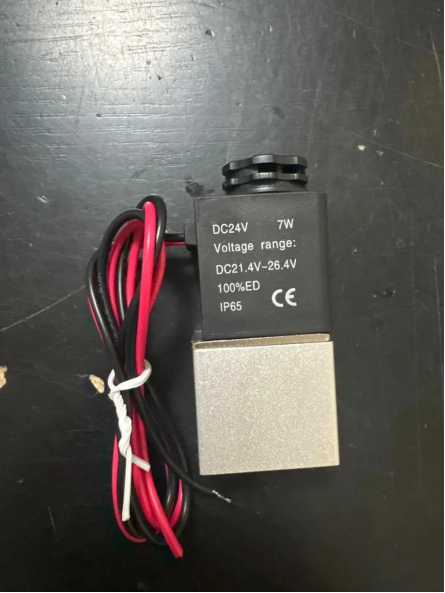
Постоянный ток 24 В, 7 Вт, 100 % ED, IP65, CE: параметры отлиты прямо в корпус катушки, а не добавлены в техническое описание.
Поставка
Стандартные напряжения имеются в наличии на складе; катушки, намотанные по индивидуальному заказу клиента, предлагаются по отдельным коммерческим предложениям.
Следите за процессом
К настоящей записке прилагается 72-секундный видеоролик, демонстрирующий этапы намотки, сборки и испытаний, описанные выше.