 EN


कुंडली के अंदर: एयरवर्क कैसे एक सोलनॉइड वाल्व को वाइंड, असेंबल और टेस्ट करता है
कुंडली के अंदर: एयरवर्क कैसे वाइंड करता है, एक सोलनॉइड वाल्व को असेंबल करता है और परीक्षण करता है
तांबा, आर्मेचर, सील: एक ही फ्लोर पर तीन चरण, और कारण यह है कि कुंडली वह भाग है जो यह निर्धारित करती है कि वाल्व काम करेगा या नहीं।
प्रत्येक सोलनॉइड वाल्व बिजली और हवा के बीच एक तर्क है, और कुंडली वह स्थान है जहाँ यह तर्क सुलझता है। २४ वोल्ट लगाएँ और कुंडली एक आर्मेचर को खींचती है; आर्मेचर एक सील को हिलाता है; वाल्व खुल जाता है। धारा को हटा दें और एक स्प्रिंग सब कुछ वापस ले जाती है। असेंबली में कोई भी चीज कुंडली के केंद्र में वाइंडिंग से अधिक महत्वपूर्ण नहीं है, और एयरवर्क में यह वाइंडिंग उसी फ्लोर पर होती है जहाँ असेंबली और उसके बाद का परीक्षण बेंच स्थित है।
वाइंडिंग: कुंडली तार से शुरू होती है
कुंडल उत्पादन तांबे के तार और एक प्लास्टिक के बॉबिन से शुरू होता है। बॉबिनों को पंक्तियों में रैक में लोड किया जाता है, और तार को मशीन द्वारा रखा जाता है — एक स्पिंडल के बाद एक स्पिंडल, एक बॉबिन के बाद एक बॉबिन, इनके बीच तार पर किसी के हाथ का कोई स्पर्श नहीं होता। स्वचालित वाइंडिंग किसी आगंतुक के लिए दृश्यमान रूप से तेज़ नहीं है; यह अधिक पुनरावृत्तियोग्य है। तार का मार्ग, उस पर लगाया गया तनाव और वाइंडिंग के रुकने का बिंदु मशीन द्वारा निर्धारित किया जाता है, न कि ऑपरेटर के हाथ द्वारा, इसलिए शिफ्ट की पहली कुंडल और अंतिम कुंडल एक ही तरीके से बनाई जाती हैं।
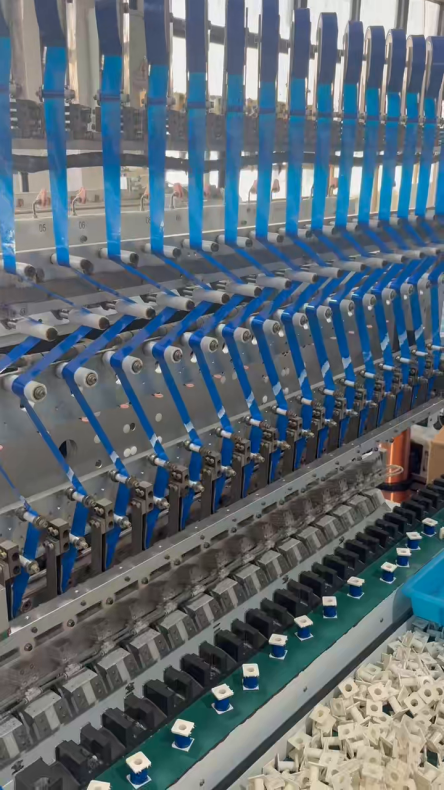
वाइंडिंग लाइन। बॉबिन रैक में यात्रा करते हैं; तार को मशीन द्वारा मार्गदर्शित किया जाता है।
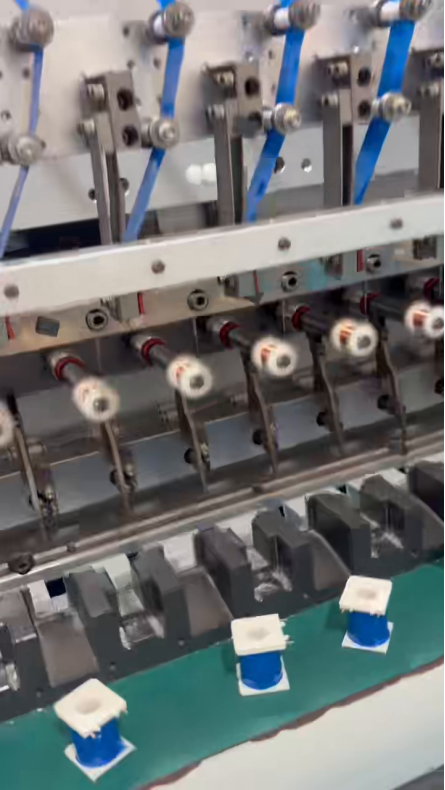
वाइंडिंग हेड पर, बॉबिन स्पिंडल के नीचे स्थित होते हैं और तार प्रत्येक चक्र में समान मार्ग पर रखा जाता है।
असेंबली: कुंडल एक वाल्व बन जाती है
लपेटने के बाद, कुंडलियाँ असेंबली में जाती हैं। प्रत्येक कुंडली में उसका आर्मेचर और स्लीव लगाया जाता है, फिर उसे वाल्व बॉडी में एक साथ सील के साथ स्थापित किया जाता है, जो वास्तविक सीलिंग का काम करेगी। लाइन पर, पिक-एंड-प्लेस हेड्स भागों को फिक्सचर में उठाते हैं और स्टेशन एक ही क्रम में एक ही गति को हज़ारों बार दोहराते हैं — उठाना, अभिविन्यास देना, स्थापित करना, दबाना — ताकि अंतिम स्टेशन से निकलने वाली वाल्व बॉडी उससे पहले वाली के समान क्रम में बनाई गई हो।
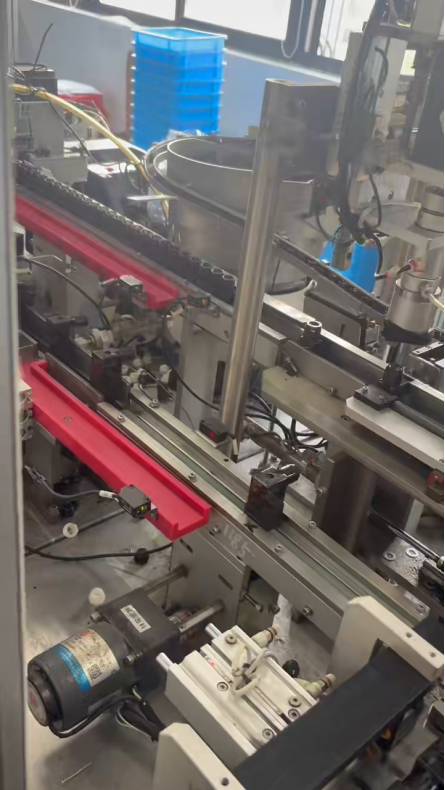
असेंबली लाइन। कुंडलियाँ लपेटने से प्रवेश करती हैं और सीटेड वाल्व बॉडी के रूप में बाहर जाती हैं।
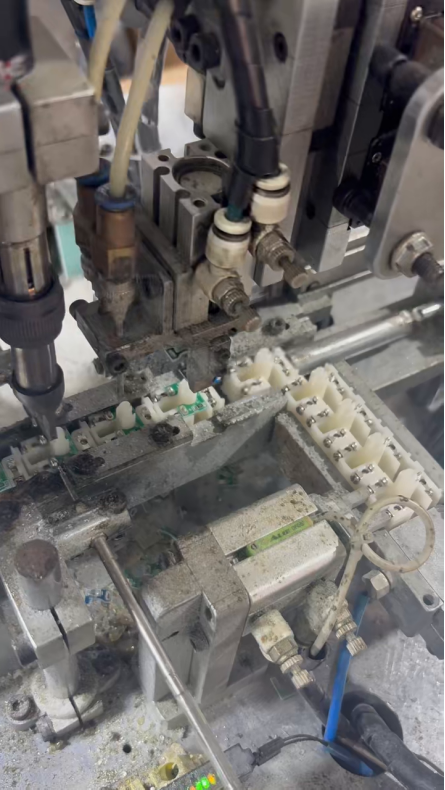
कुंडली फिक्सचर के ऊपर एक पिक-एंड-प्लेस हेड। स्टेशन एक ही गति को प्रति शिफ्ट हज़ारों बार दोहराता है।
परीक्षण: कोई भी वस्तु बिना माप के बाहर नहीं जाती है।
परीक्षण वह चरण है जो यह तय करता है कि कोई कुंडली इमारत से बाहर जाएगी या नहीं। पूर्ण कुंडलियाँ ट्रे में बेंच पर पहुँचती हैं, जिनमें पहले से ही लीड्स लगी होती हैं, और प्रत्येक को एक मीटर से जोड़ा जाता है। ऑपरेटर उस मीटर के पाठ्यांक की जाँच करता है, जिसके बाद कुंडली कार्टन में रखी जाती है। यह लपेटने की तुलना में एक धीमा चरण है, और इसे जानबूझकर ऐसा ही रखा गया है।
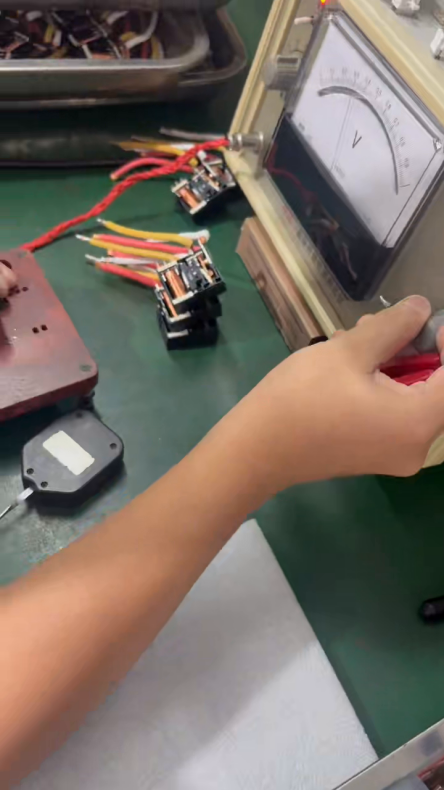
एक पूर्ण कुंडल जो परीक्षण मीटर से जुड़ी है। प्रत्येक कुंडल का मापन किया जाता है, नमूना नहीं लिया जाता।
भाग, जैसा कि चिह्नित किया गया है
यहाँ दिखाया गया वाल्व अपने शरीर पर अपने मानकों को अंकित करता है: डीसी२४वी, ७डब्ल्यू, कार्य करने की वोल्टेज सीमा डीसी२१.४वी–२६.४वी, १००% ड्यूटी रेटिंग (१००%ईडी) और आईपी६५ एन्क्लोज़र रेटिंग, साथ ही सीई मार्क। १००%ईडी का अर्थ है कि कुंडल को लगातार ऊर्जित रखे जाने के लिए रेट किया गया है, न कि अंतराल पर — यह उस कुंडल के बीच का अंतर है जिसे एक घंटे में कुछ बार स्विच किया जाता है और उस कुंडल के बीच जिसे पूरे दिन चालू रखा जाता है।
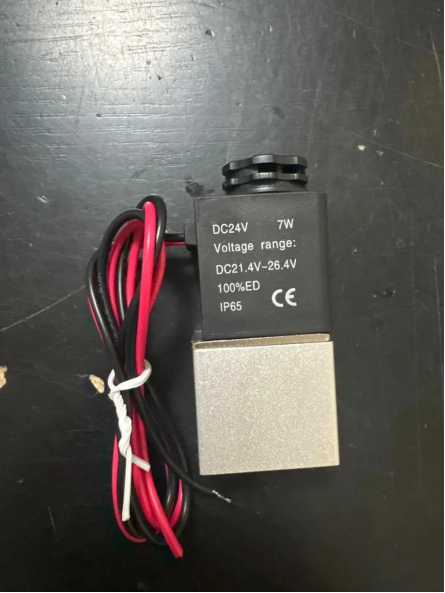
डीसी२४वी, ७डब्ल्यू, १००%ईडी, आईपी६५, सीई: ये मानक कुंडल के शरीर में ढले हुए हैं, डेटाशीट में नहीं जोड़े गए हैं।
सप्लाई
मानक वोल्टेज स्टॉक से उपलब्ध हैं; ग्राहक के विशिष्ट आवश्यकताओं के अनुसार बनाई गई कुंडलों के लिए अलग से कोटेशन दिया जाता है।
प्रक्रिया को देखें
उपरोक्त वर्णित वाइंडिंग, असेंबली और परीक्षण चरणों का ७२-सेकंड का फिल्म इस नोट के साथ संलग्न है।