 EN


Kelan sisällä: Kuinka AIRWORK kääntää, kokoonpanee ja testaa solenoidiventtiiliä
Kelan sisällä: Kuinka AIRWORK kääntää, Kokoonpanee ja testaa solenoidiventtiiliä
Kupari, armatuuri, tiiviste: kolme vaihetta samalla tuotantolinjalla – ja syy, miksi kelaa pidetään venttiilin toiminnan ratkaisevana osana.
Jokainen solenoidiventtiili on välikohtaus sähkön ja ilman välillä, ja kelan tehtävä on ratkaista tämä välikohtaus. Kun 24 volttia kytketään, kelan magneettikenttä vetää armatuuria; armatuuri liikuttaa tiivistettä; venttiili avautuu. Kun virta katkaistaan, jousi palauttaa kaiken alkuperäiseen asentoonsa. Ei yksikään kokoonpanon vaiheista ole tärkeämpi kuin keskellä sijaitseva kääntö, ja AIRWORKissa tämä kääntö tapahtuu samalla tuotantolinjalla kuin sen jälkeinen kokoonpano ja testaus.
Kääntö: kelan valmistus alkaa langasta
Käämityksen valmistus alkaa kuparilangasta ja muovisesta käämityskehistä. Käämityskehät ladataan riveittäin hyllyihin, ja langan asettamisen tekee kone – kierros kierrokselta, käämityskehä käämityskehältä ilman ihmisen koskettamista lankaan niiden välissä. Automaattinen kääminen ei ole nopeampaa tavalla, joka olisi havaittavissa vierailijalle; se on toistettavampaa. Langan kulku, sen vedon voimakkuus ja kääminen lopettavan paikan määrittää kone eikä työntekijän käsi, joten vuoron ensimmäinen ja viimeinen käämi valmistetaan täsmälleen samalla tavalla.
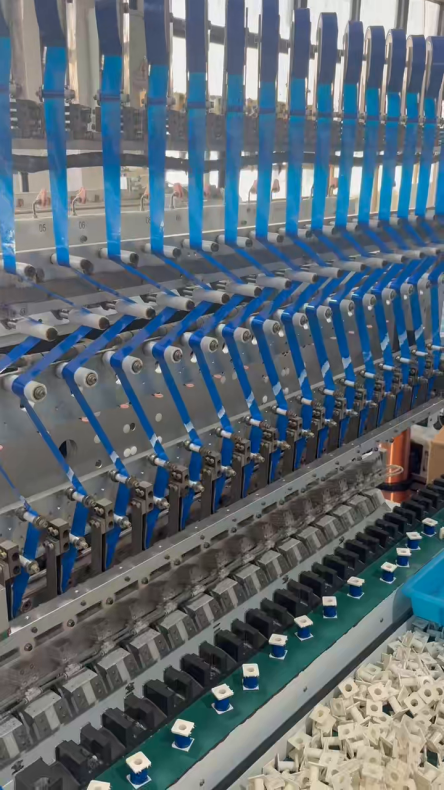
Kääminenlinja. Käämityskehät kulkevat hyllyissä; langan ohjaamisen tekee kone.
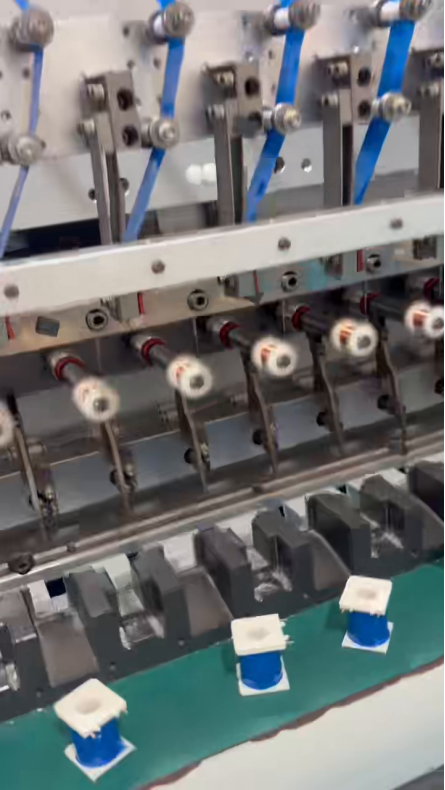
Käämintäpäähän käämityskehät siirtyvät paikoilleen pyörivän akselin alle, ja langan asettaminen tapahtuu joka kierroksella täsmälleen samalla tavalla.
Kokoonpano: käämi muuttuu venttiiliksi
Kääntämisestä siirrytään kokoonpanoon. Jokainen käämi asennetaan armatuuriineen ja holkkiineen, jonka jälkeen ne asetetaan yhdessä tiivisteen kanssa venttiilikunnolle, joka suorittaa itse tiivistämisen. Tuotantolinjalla nouto- ja asennuspäät nostavat osat kiinnikkeisiin, ja työasemat toistavat samaa liikettä samassa järjestyksessä – nosto, suuntaus, asennus, painatus – jotta viimeiseltä työasemalta poistuva venttiilikunta on rakennettu samalla sekvenssillä kuin edellinenkin.
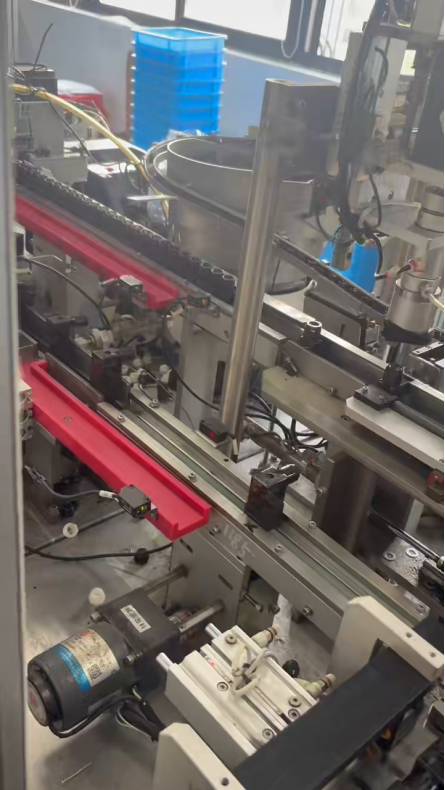
Kokoonpanolinja. Käämit tulevat kääntämisvaiheesta ja poistuvat istutettuina venttiilikunnoiksi.
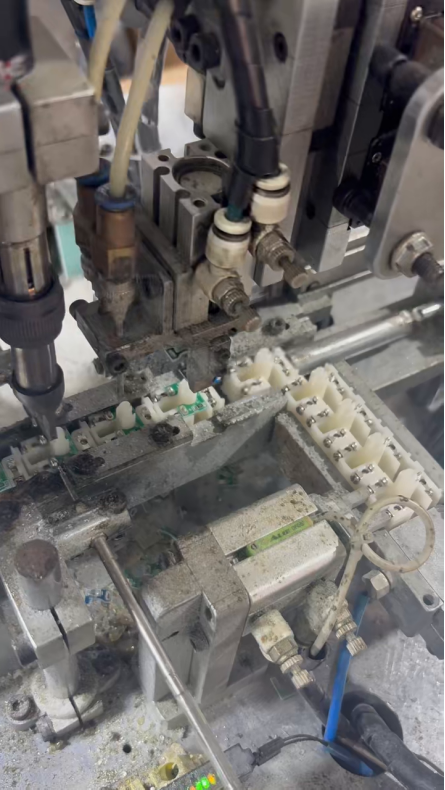
Nouto- ja asennuspää käämikiinnikkeen yläpuolella. Työasema toistaa yhtä liikettä tuhansia kertoja vuorossa.
Testaus: mitään ei lähetetä ilman mittausarvoa
Testaus on vaihe, joka määrittää, saako käämi poistua rakennuksesta. Valmiit käämit saapuvat mittauspöydälle laatikoissa, joissa johtimet on jo asennettu, ja jokainen käämi kytketään mittariin. Mittarin näyttämä arvo on se, jota operaattori tarkistaa ennen kuin käämi laitetaan laatikkoon. Tämä vaihe on hitaampi kuin kääntäminen, ja sitä pidetään tahallisesti hitaana.
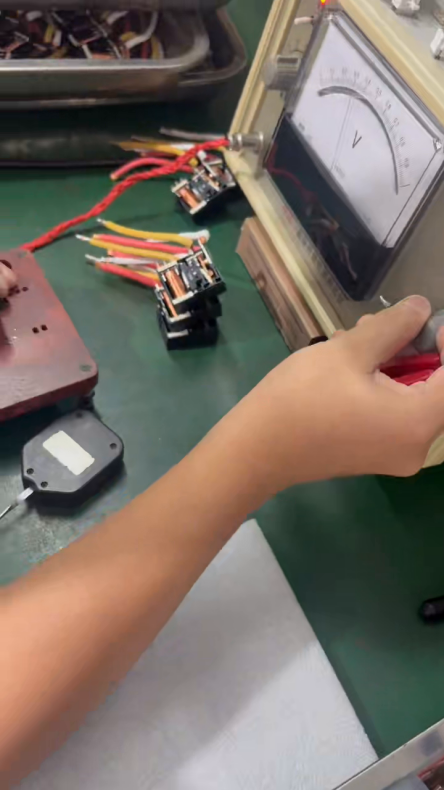
Valmiiksi kierretty kela, joka on kytketty testimittariin. Jokainen kela mitataan, ei oteta vain näytteitä.
Osa, kuten merkitty
Tässä esitetty venttiili on merkitty rungolle: DC24V, 7 W, käyttöjännitealue DC21,4 V–26,4 V, 100 %:n kuormitustaso (100 % ED) ja IP65-suojaluokka sekä CE-merkintä. 100 % ED tarkoittaa, että kelaa voidaan pitää jatkuvasti energisoituna eikä ainoastaan välittömästi – ero on siinä, että toinen kela kytketään muutaman kerran tunnissa ja toinen pysyy päällä koko päivän.
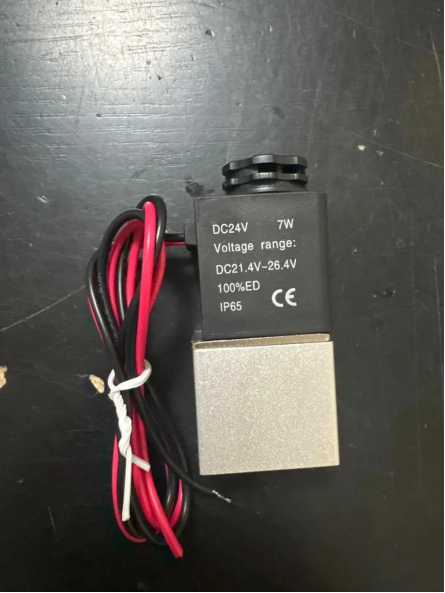
DC24V, 7 W, 100 % ED, IP65, CE: arvot on muovattu suoraan kelarungon pintaan, eikä niitä ole lisätty tietolehteen.
Toimitus
Standardijännitteiset kelat ovat varastossa; asiakkaan erityisvaatimusten mukaan kierrettyjä kelia tarjotaan yksilöllisesti.
Katso prosessi
Tämän huomautuksen liitteeksi on 72 sekunnin mittainen elokuva, joka kuvaa yllä kuvattuja kierre-, kokoonpano- ja testivaiheita.