 EN


À l’intérieur de la bobine : comment AIRWORK enroule, assemble et teste une électrovanne
À l’intérieur de la bobine : comment AIRWORK enroule, Assemble et teste une électrovanne
Cuivre, armature, joint : trois étapes sur un seul niveau, et la raison pour laquelle la bobine est la pièce qui détermine le fonctionnement de la vanne.
Chaque électrovanne est un affrontement entre électricité et air, et la bobine est le lieu où cet affrontement se règle. Appliquez 24 volts et la bobine attire une armature ; l’armature déplace un joint ; la vanne s’ouvre. Supprimez le courant et un ressort remet tout en place. Rien dans l’assemblage n’a plus d’importance que l’enroulement au centre, et chez AIRWORK, cet enroulement a lieu au même niveau que l’assemblage et le banc d’essai qui le suit.
Enroulement : la bobine commence par un fil
La production des bobines commence par du fil de cuivre et une bobine en plastique. Les bobines sont chargées dans des supports disposés en rangées, et le fil est déposé par une machine — tour après tour, bobine après bobine, sans intervention manuelle sur le fil entre les étapes. Le bobinage automatisé n’est pas plus rapide d’une manière perceptible pour un visiteur ; il est davantage reproductible. Le trajet du fil, la tension appliquée lors de son tirage et le point d’arrêt du bobinage sont définis par la machine plutôt que par la main de l’opérateur, de sorte que la première bobine d’un poste de travail et la dernière sont fabriquées de la même manière.
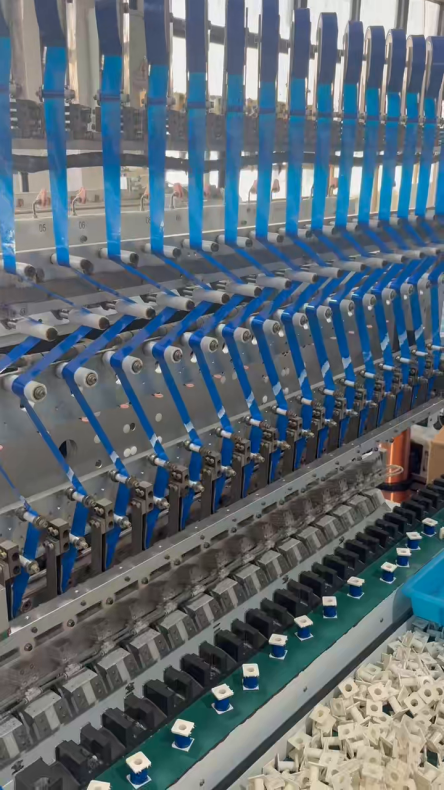
La ligne de bobinage. Les bobines circulent dans des supports ; le fil est guidé par la machine.
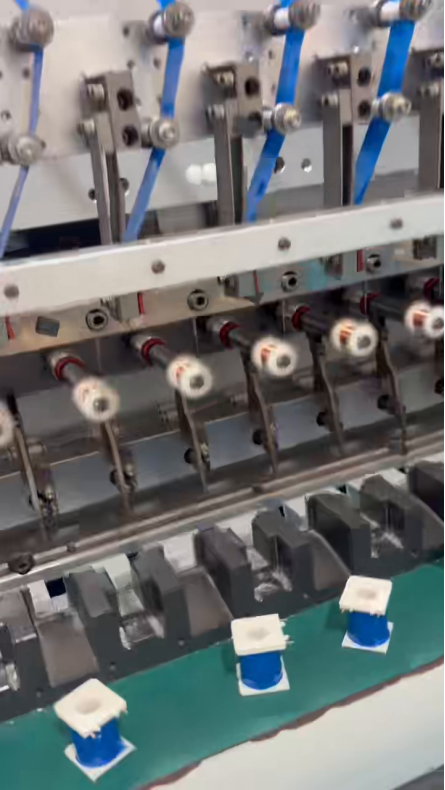
Au niveau de la tête de bobinage, les bobines s’indexent automatiquement sous le mandrin et le fil est déposé selon le même trajet à chaque cycle.
Assemblage : la bobine devient un robinet
Après le bobinage, les bobines passent à l’assemblage. Chacune est équipée de son induit et de sa douille, puis placée dans le corps de la vanne avec le joint qui assurera l’étanchéité réelle. Sur la ligne, des têtes de préhension et de positionnement soulèvent les pièces vers des supports, et chaque poste répète le même mouvement, dans le même ordre — soulever, orienter, positionner, enfoncer — afin que le corps de vanne sortant du dernier poste ait été assemblé selon la même séquence que celui qui le précède.
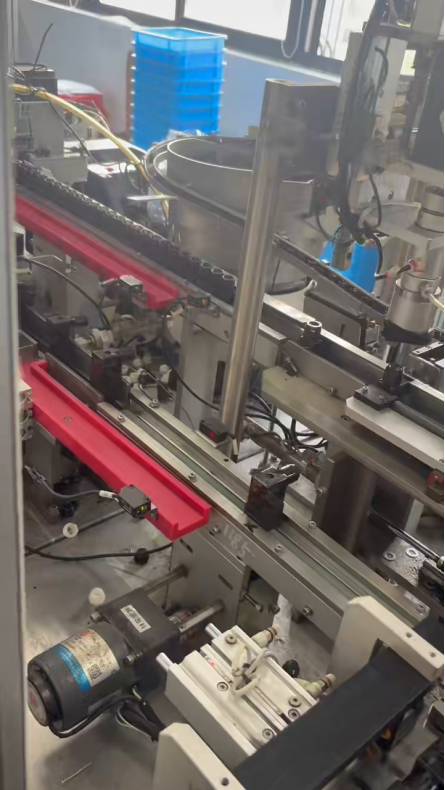
La ligne d’assemblage. Les bobines entrent depuis le bobinage et en sortent sous forme de corps de vannes assemblés.
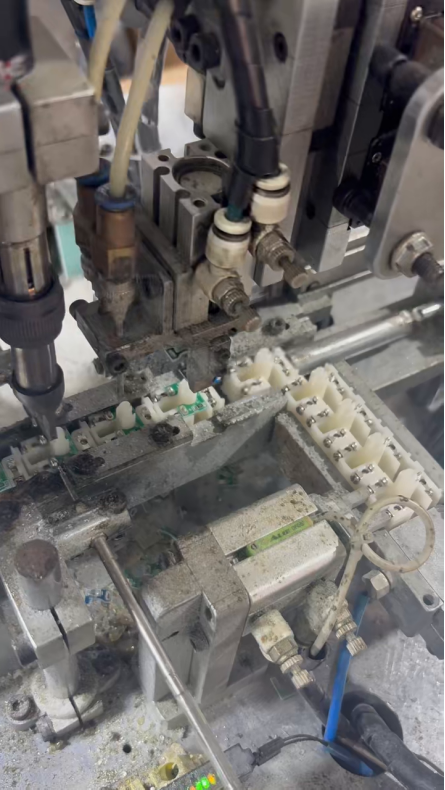
Une tête de préhension et de positionnement au-dessus d’un support pour bobine. Ce poste répète un seul mouvement, des milliers de fois par poste.
Test : rien ne quitte l’atelier sans mesure
Le test détermine si une bobine peut quitter l’usine. Les bobines terminées arrivent sur le banc d’essai dans des bacs, avec leurs fils déjà raccordés, et chacune est connectée à un multimètre. La valeur affichée sur cet appareil est celle que l’opérateur vérifie avant d’emballer la bobine dans une boîte. Cette étape est plus lente que le bobinage, et c’est intentionnel.
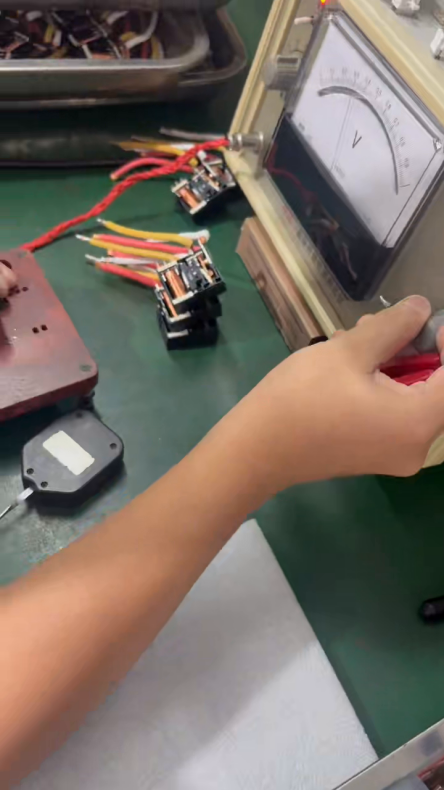
Une bobine terminée raccordée au multimètre de test. Chaque bobine est mesurée, pas échantillonnée.
La pièce, telle que marquée
La vanne illustrée ici porte ses caractéristiques sur son corps : CC24 V, 7 W, une plage de tension de fonctionnement de CC21,4 V à 26,4 V, un taux de service continu de 100 % (100 % ED) et un indice de protection IP65, avec le marquage CE. 100 % ED signifie que la bobine est conçue pour rester sous tension en continu, et non de façon intermittente — ce qui distingue une bobine actionnée quelques fois par heure d’une autre maintenue sous tension toute la journée.
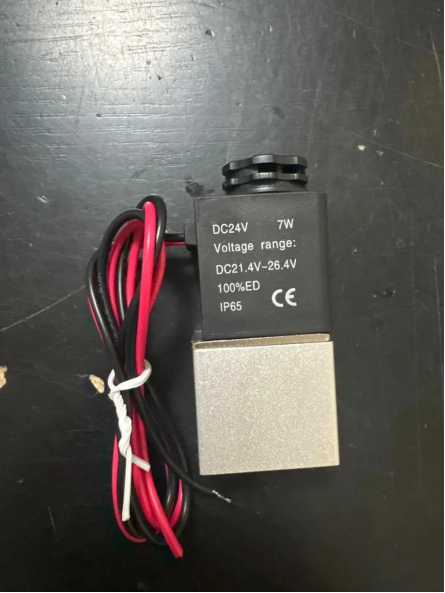
CC24 V, 7 W, 100 % ED, IP65, CE : les caractéristiques sont moulées directement dans le corps de la bobine, et non ajoutées à une fiche technique.
Fourniture
Les tensions standard sont disponibles immédiatement en stock ; les bobines bobinées selon les spécifications d’un client font l’objet de devis individuels.
Observez le processus
Un film de 72 secondes montrant les étapes d’enroulement, d’assemblage et de test décrites ci-dessus accompagne cette note.