 EN


Dentro de la bobina: cómo AIRWORK enrolla, ensambla y prueba una válvula solenoide
Dentro de la bobina: cómo AIRWORK enrolla, Ensambla y prueba una válvula solenoide
Cobre, armadura y junta: tres etapas en una misma planta, y la razón por la que la bobina es la pieza que determina si la válvula funciona.
Toda válvula solenoide es un enfrentamiento entre electricidad y aire, y la bobina es donde se resuelve ese enfrentamiento. Al aplicar 24 voltios, la bobina atrae una armadura; la armadura desplaza una junta; la válvula se abre. Al interrumpir la corriente, un resorte devuelve todos los componentes a su posición original. Nada en el proceso de ensamblaje importa más que el enrollado en su centro, y en AIRWORK dicho enrollado se realiza en la misma planta que el ensamblaje y la bancada de pruebas que lo siguen.
Enrollado: la bobina comienza como un alambre
La producción de bobinas comienza con alambre de cobre y un carrete de plástico. Los carretes se cargan en estantes dispuestos en filas, y el alambre se coloca mediante máquina: huso tras huso, carrete tras carrete, sin intervención manual sobre el alambre entre ellos. El enrollado automatizado no es más rápido de un modo que un visitante pueda percibir; sí es más repetible. La trayectoria del alambre, la tensión a la que se tira y el punto en que cesa el enrollado los establece la máquina, no la mano del operario; por tanto, la primera bobina de un turno y la última se fabrican del mismo modo.
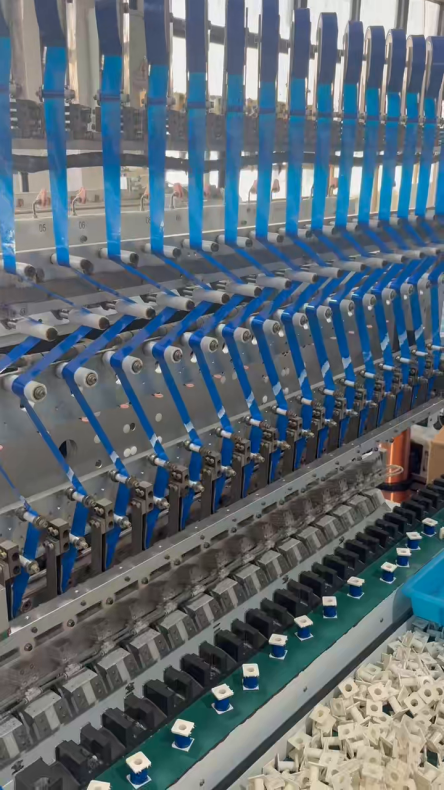
Línea de enrollado. Los carretes avanzan en estantes; el alambre se guía mediante máquina.
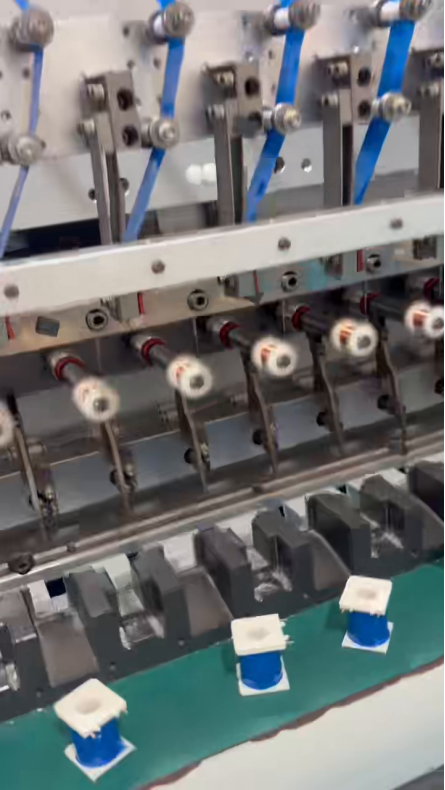
En la cabeza de enrollado, los carretes se posicionan automáticamente bajo el huso y el alambre se coloca siguiendo idéntica trayectoria en cada ciclo.
Montaje: la bobina se convierte en una válvula
Tras el devanado, las bobinas pasan al ensamblaje. Cada una se monta con su armadura y su funda, y luego se coloca en el cuerpo de la válvula junto con la junta que realizará la estanqueidad real. En la línea, cabezales de recogida y colocación elevan las piezas hasta los dispositivos de sujeción, y las estaciones repiten el mismo movimiento, en el mismo orden: elevar, orientar, colocar, presionar; así, el cuerpo de la válvula que sale de la última estación se ha construido mediante la misma secuencia que el anterior.
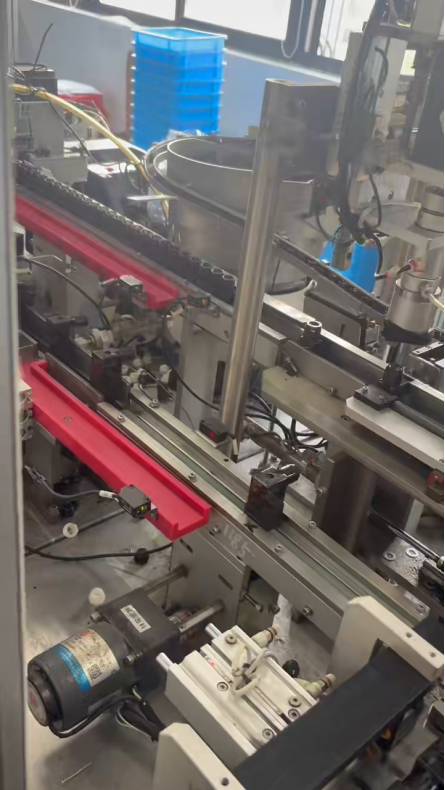
La línea de ensamblaje. Las bobinas entran desde el devanado y salen como cuerpos de válvula ya ensamblados.
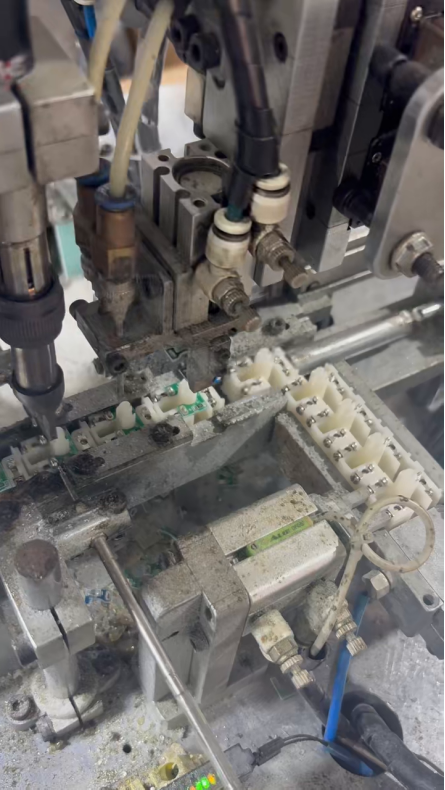
Un cabezal de recogida y colocación sobre un dispositivo de sujeción para bobinas. La estación repite un solo movimiento miles de veces por turno.
Prueba: nada sale sin una lectura
La prueba es la etapa que determina si una bobina abandona la instalación. Las bobinas terminadas llegan al banco de pruebas en bandejas, con los cables ya conectados, y cada una se conecta a un medidor. La lectura de ese medidor es lo que el operario verifica antes de que la bobina pase a su caja. Es un paso lento comparado con el devanado, y se mantiene deliberadamente así.
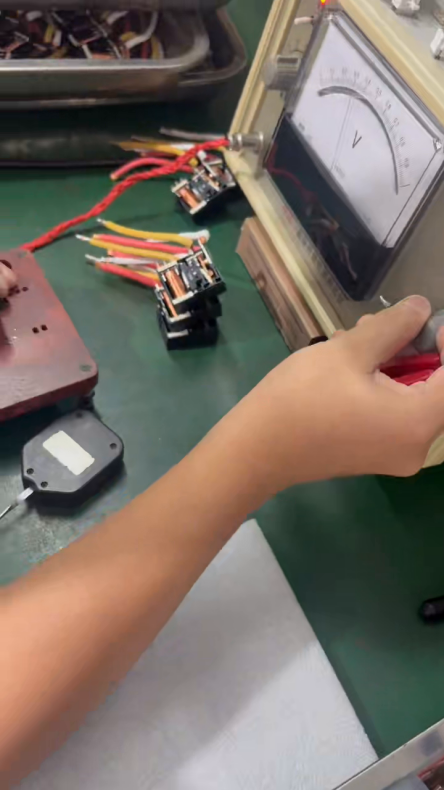
Una bobina terminada conectada al medidor de prueba. Se mide cada bobina, no se toman muestras.
La pieza, tal como está marcada
La válvula mostrada aquí lleva sus valores nominales en su cuerpo: CC24 V, 7 W, un rango de tensión de funcionamiento de CC21,4 V–26,4 V, una clasificación de régimen continuo del 100 % (100 % ED) y una clasificación de carcasa IP65, con la marca CE. 100 % ED significa que la bobina está clasificada para permanecer energizada de forma continua, y no intermitente: la diferencia entre una bobina que se conmuta unas pocas veces por hora y otra que se mantiene activa todo el día.
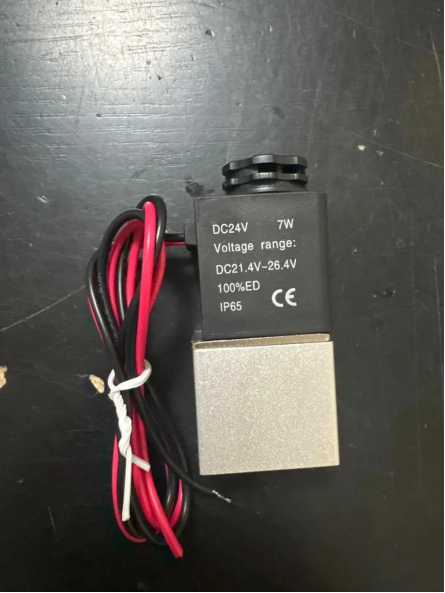
CC24 V, 7 W, 100 % ED, IP65, CE: los valores nominales están moldeados directamente en el cuerpo de la bobina, no se añaden a una hoja de datos.
Suministro
Los voltajes estándar se envían desde stock; las bobinas devanadas según las especificaciones del cliente se cotizan individualmente.
Observe el proceso
Una película de 72 segundos sobre las etapas de devanado, montaje y prueba descritas anteriormente acompaña esta nota.