 EN


Dentro da Bobina: Como a AIRWORK Enrola, Monta e Testa uma Válvula Solenoide
Dentro da Bobina: Como a AIRWORK Enrola, Monta e Testa uma Válvula Solenoide
Cobre, armadura, vedação: três etapas num mesmo piso, e o motivo pelo qual a bobina é a peça que decide se a válvula funciona.
Toda válvula solenoide é um embate entre eletricidade e ar, e a bobina é onde esse embate é resolvido. Aplique 24 volts e a bobina atrai uma armadura; a armadura desloca uma vedação; a válvula abre. Retire a corrente e uma mola devolve todos os componentes à posição inicial. Nada na montagem importa mais do que o enrolamento no seu centro, e, na AIRWORK, esse enrolamento ocorre no mesmo piso da montagem e da bancada de testes que o sucedem.
Enrolamento: a bobina começa como fio
A produção de bobinas começa com fio de cobre e um carretel de plástico. Os carretéis são carregados em suportes dispostos em fileiras, e o fio é posicionado por máquina — fuso após fuso, carretel após carretel, sem qualquer contato manual com o fio entre eles. O enrolamento automatizado não é mais rápido de um modo visível para um visitante; é mais repetível. O percurso do fio, a tensão aplicada durante o puxamento e o ponto exato em que o enrolamento cessa são definidos pela máquina, e não pela mão do operador, de modo que a primeira bobina de um turno e a última são fabricadas da mesma maneira.
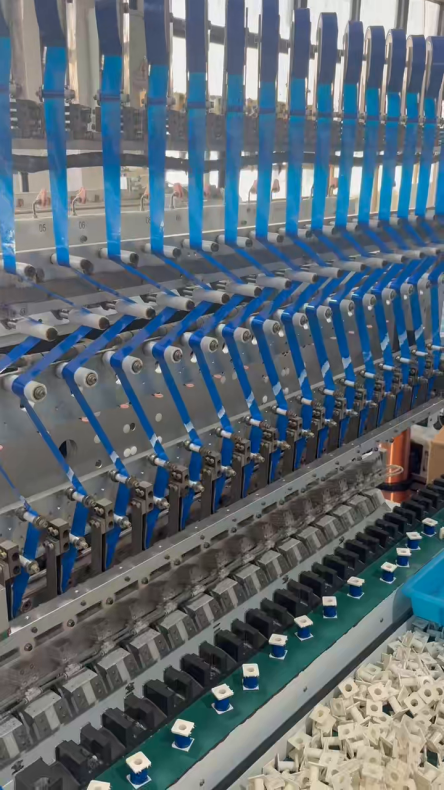
Linha de enrolamento. Os carretéis deslocam-se em suportes; o fio é guiado por máquina.
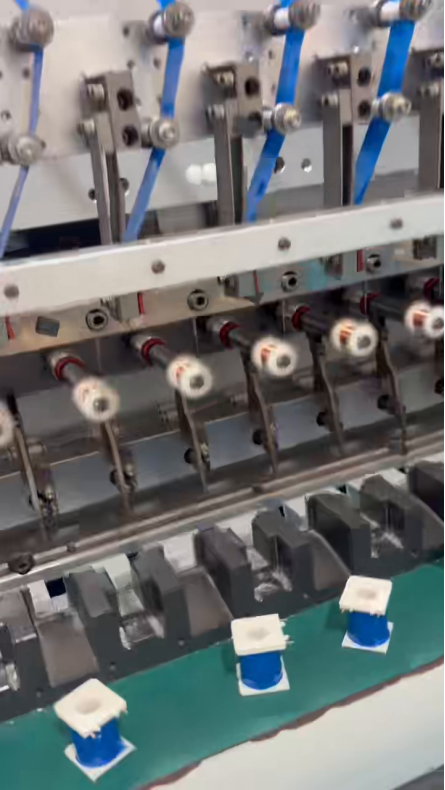
Na cabeça de enrolamento, os carretéis avançam sob o fuso e o fio é posicionado no mesmo percurso a cada ciclo.
Montagem: a bobina torna-se uma válvula
A partir do enrolamento, as bobinas seguem para a montagem. Cada uma é equipada com seu armador e manga, depois posicionada no corpo da válvula juntamente com a vedação que realizará o selamento efetivo. Na linha, cabeças de captação e posicionamento elevam as peças em fixações, e as estações repetem o mesmo movimento, na mesma ordem — elevar, orientar, posicionar, pressionar — de modo que o corpo da válvula que sai da última estação tenha sido montado pela mesma sequência que o anterior.
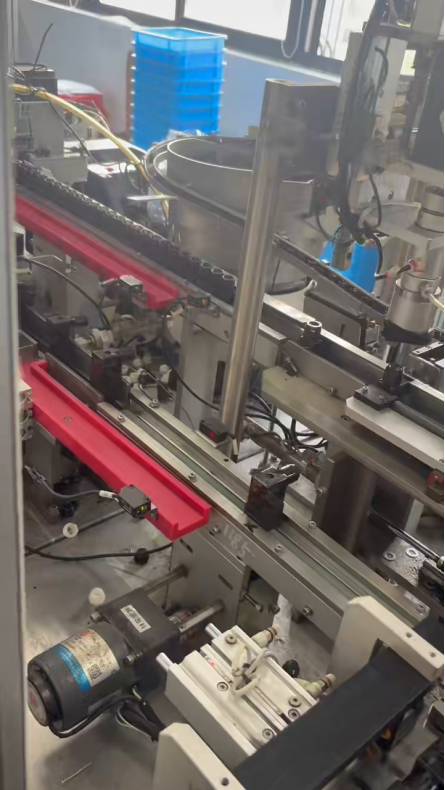
A linha de montagem. As bobinas entram a partir do enrolamento e saem como corpos de válvula já montados.
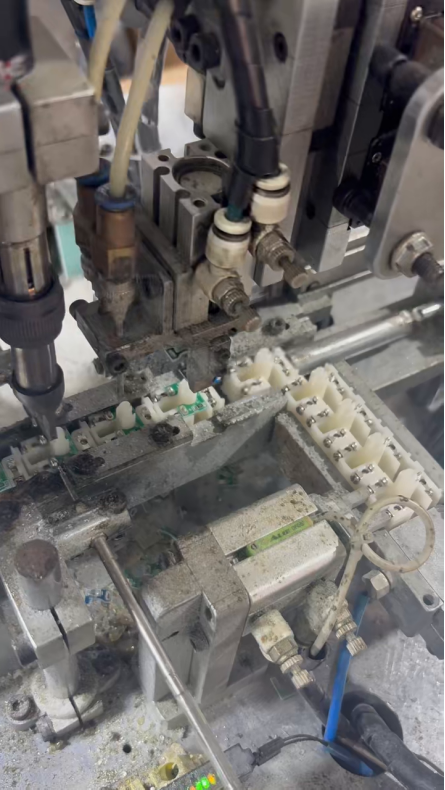
Uma cabeça de captação e posicionamento sobre uma fixação de bobina. A estação repete um único movimento, milhares de vezes por turno.
Teste: nada sai sem uma leitura
O teste é a etapa que decide se uma bobina deixará o prédio. As bobinas acabadas chegam à bancada em bandejas, com os terminais já conectados, e cada uma é ligada a um medidor. A leitura nesse medidor é o que o operador verifica antes de a bobina ser colocada em uma caixa. Trata-se de uma etapa lenta, comparada ao enrolamento, e é intencionalmente mantida assim.
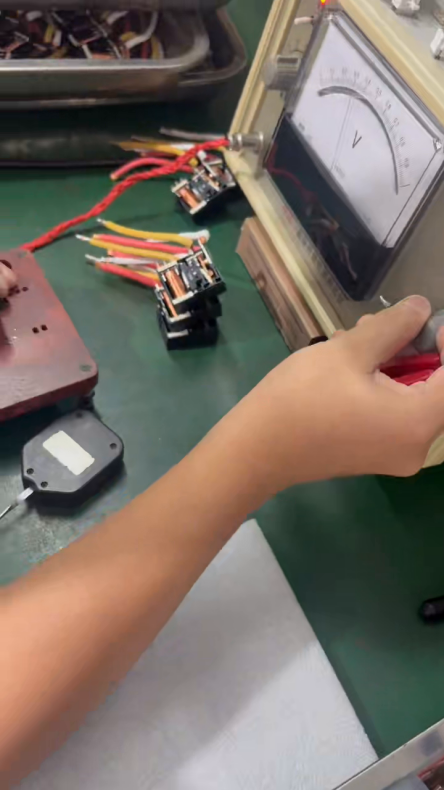
Uma bobina acabada ligada ao medidor de teste. Cada bobina é medida, não amostrada.
A peça, conforme marcada
A válvula mostrada aqui traz suas classificações gravadas no corpo: CC24 V, 7 W, uma faixa de tensão operacional de CC21,4 V–26,4 V, classificação de regime contínuo (100%ED) e grau de proteção IP65, com a marca CE. 100%ED significa que a bobina é classificada para permanecer energizada continuamente, em vez de intermitentemente — a diferença entre uma bobina comutada algumas vezes por hora e outra mantida ligada o dia inteiro.
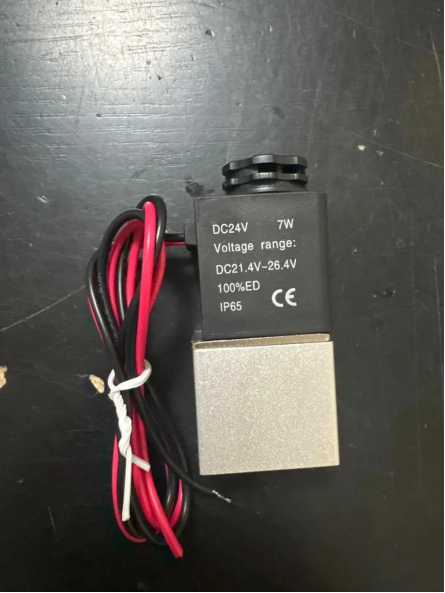
CC24 V, 7 W, 100%ED, IP65, CE: as classificações estão moldadas no corpo da bobina, não acrescentadas a uma folha de dados.
Fornecimento
Tensões-padrão são enviadas diretamente do estoque; bobinas enroladas conforme especificação do cliente são orçadas individualmente.
Assista ao processo
Um filme de 72 segundos das etapas de enrolamento, montagem e teste descritas acima acompanha esta nota.