 EN


Вътре в намотката: Как AIRWORK навива, сглобява и тества електромагнитен клапан
Вътре в намотката: как AIRWORK навива, Сглобява и тества соленоиден клапан
Мед, арматура, уплътнение: три етапа на един етаж — и причината намотката да е детайла, който решава дали клапанът работи.
Всеки соленоиден клапан е спор между електричеството и въздуха, а намотката е мястото, където този спор се решава. Приложете 24 волта и намотката дръпва арматурата; арматурата премества уплътнението; клапанът се отваря. Премахнете тока и пружина връща всичко в изходно положение. Нищо в сглобяването не е по-важно от намотката в центъра, а при AIRWORK тази намотка се извършва на същия етаж като сглобяването и тестовата площадка, които следват.
Намотка: намотката започва като жица
Производството на намотки започва с меден проводник и пластмасова каркасна основа. Каркасните основи се натоварват в стойки по редове, а проводникът се навива чрез машина – шпиндел след шпиндел, каркасна основа след каркасна основа, без никакво ръчно докосване на проводника между тях. Автоматизираното навиване не е по-бързо по начин, който посетител може да забележи; то е по-възпроизводимо. Пътят на проводника, натискът, с който се изтегля, и точката, където навиването спира, се задават от машината, а не от ръката на оператора, така че първата намотка през смяната и последната се произвеждат по един и същ начин.
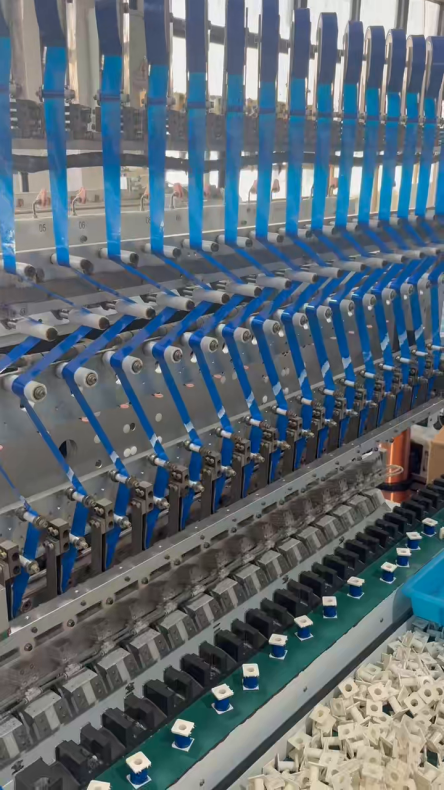
Линия за навиване. Каркасните основи се придвижват в стойки; проводникът се насочва чрез машина.
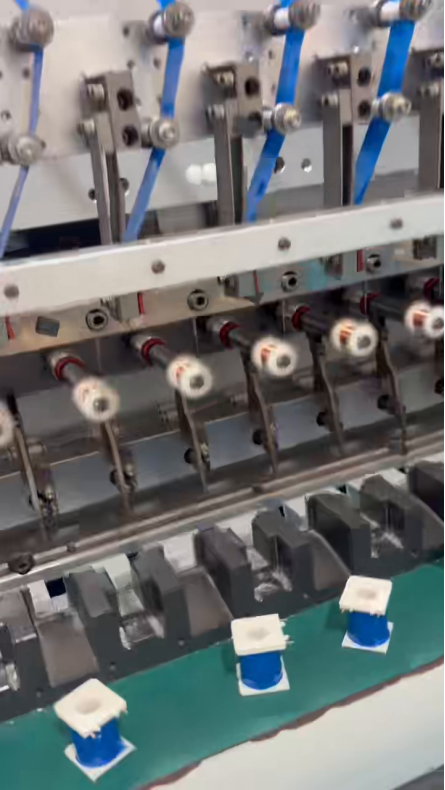
В главата за навиване каркасните основи се позиционират под шпинделя и проводникът се навива по един и същ път при всеки цикъл.
Сглобяване: намотката става клапа
От навиването намотките преминават към сглобяването. Всяка от тях се монтира със своята якорна част и ръкав, след което се поставя в корпуса на клапана заедно с уплътнението, което извършва действителното уплътняване. По линията главите за вземане и поставяне вдигат компонентите във фиксиращите устройства, а станциите повтарят едно и също движение в един и същи ред — вдигане, ориентиране, поставяне, натискане — така че корпусът на клапана, който напуска последната станция, е сглобен по същата последователност като предишния.
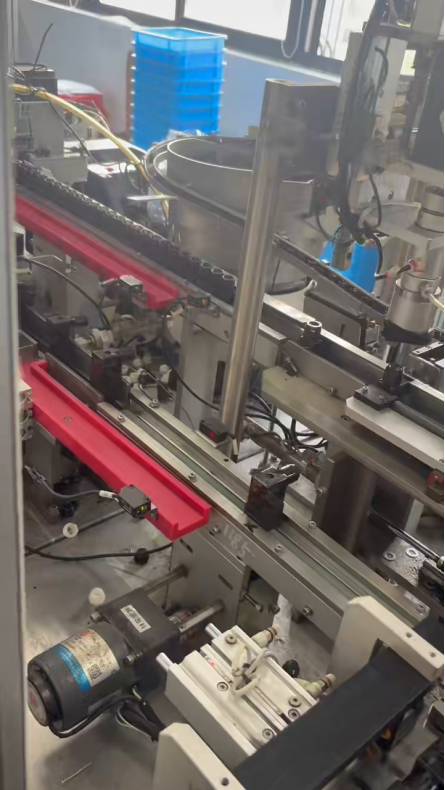
Сглобителната линия. Намотките постъпват от навиването и напускат като монтирани корпуси на клапани.
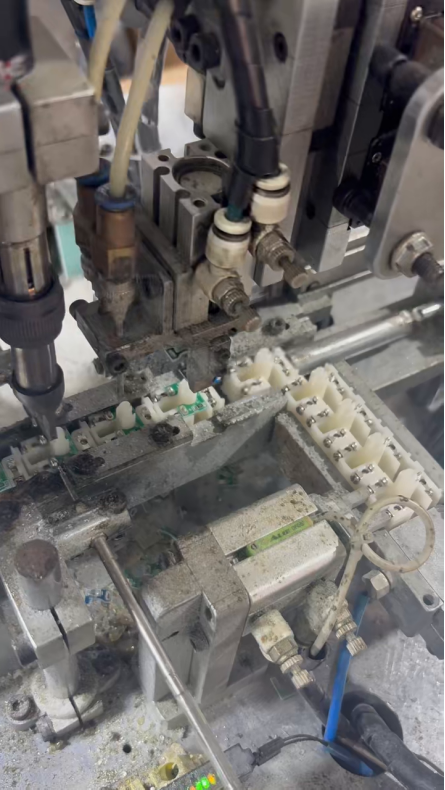
Глава за вземане и поставяне над фиксиращо устройство за намотка. Станцията повтаря едно и също движение хиляди пъти на смяна.
Тестване: нищо не напуска без показание
Тестването е стъпката, която определя дали една намотка напуска сградата. Готовите намотки пристигат на работната маса в подноси, вече с прикачени краища, и всяка от тях се свързва с измервателен уред. Показанието на този уред е това, което операторът проверява, преди намотката да бъде поставена в кашон. Това е бавна стъпка в сравнение с навиването и нарочно се поддържа такава.
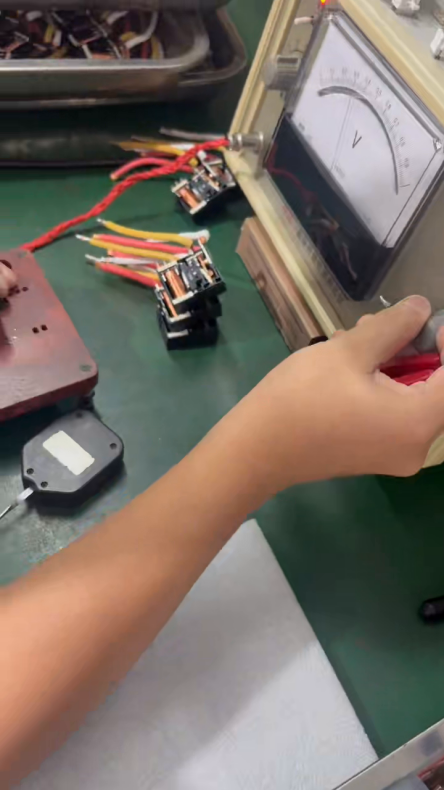
Готова намотка, свързана към изпитателния уред. Всяка намотка се измерва, а не се взема проба.
Частта, както е маркирана
Клапанът, показан тук, има своите характеристики, отпечатани върху корпуса: DC24V, 7W, работен напрежен диапазон DC21,4V–26,4V, непрекъснат режим на работа (100%ED) и степен на защита IP65, както и знака CE. 100%ED означава, че намотката е проектирана да остава постоянно под напрежение, а не промеждутъчно — разликата между намотка, която се включва и изключва няколко пъти на час, и такава, която остава включена цял ден.
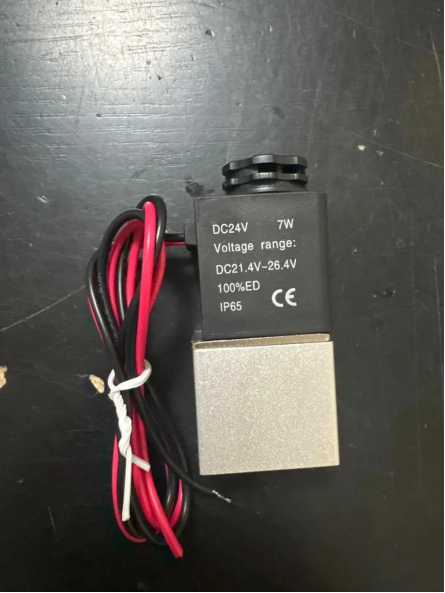
DC24V, 7W, 100%ED, IP65, CE: характеристиките са формовани директно в корпуса на намотката, а не добавени в техническия документ.
Доставка
Стандартните напрежения се доставят от склад; намотките, изработени според спецификацията на клиента, се предлагат индивидуално.
Наблюдавайте процеса
Към това описание е приложен 72-секунден филм, показващ етапите на намотка, сглобяване и изпитване, описани по-горе.