 EN


Wewnątrz cewki: jak AIRWORK nawija, montuje i testuje zawór elektromagnetyczny
Wewnątrz cewki: jak AIRWORK nawija, Montuje i testuje zawór elektromagnetyczny
Miedź, armatura, uszczelka: trzy etapy na jednym poziomie – to właśnie cewka decyduje o działaniu zaworu.
Każdy zawór elektromagnetyczny to starcie pomiędzy elektrycznością a powietrzem, a decyzja zapada właśnie w cewce. Po przyłożeniu napięcia 24 V cewka przyciąga armaturę; armatura przesuwa uszczelkę; zawór się otwiera. Po wyłączeniu prądu sprężyna przywraca wszystkie elementy do pierwotnego położenia. W całej montażowni nic nie ma większego znaczenia niż nawinięcie w centrum cewki – a w AIRWORK to nawinięcie odbywa się na tym samym poziomie, co montaż i stacja testowa, które go następują.
Nawijanie: cewka zaczyna się od drutu
Produkcja cewek zaczyna się od drutu miedzianego i plastikowego karkasu. Karkasy są umieszczane w rzędach na stojakach, a drut jest układany przez maszynę – wałek po wałku, karkas po karkasie, bez udziału ręki człowieka w procesie układania drutu. Automatyczne nawijanie nie jest szybsze w sposób widoczny dla gościa; jest natomiast bardziej powtarzalne. Ścieżka drutu, napięcie, z jakim jest on ciągnięty, oraz punkt zakończenia nawijania są ustawiane przez maszynę, a nie przez rękę operatora, więc pierwsza cewka zmiany i ostatnia są wykonywane w identyczny sposób.
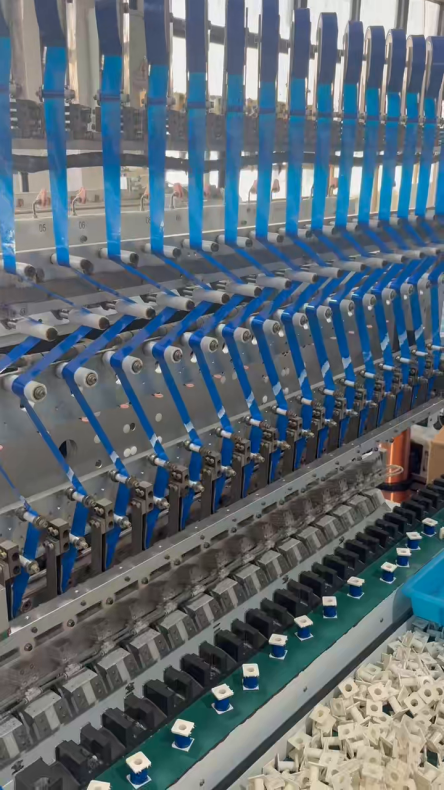
Linia nawijania. Karkasy przemieszczają się na stojakach; drut jest prowadzony przez maszynę.
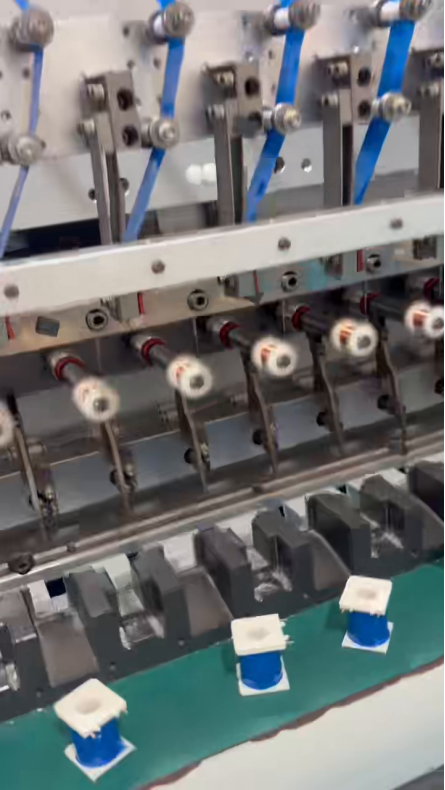
W głowicy nawijania karkasy są pozycjonowane pod wałkiem, a drut jest układany w tej samej ścieżce przy każdym cyklu.
Montaż: cewka staje się zaworem
Po nawijaniu cewki przechodzą do montażu. Każda z nich jest wyposażana w swój wirnik i tuleję, a następnie umieszczana w korpusie zaworu razem z uszczelką, która będzie zapewniać właściwą uszczelnienie. Na linii montażowej głowice typu pick-and-place podnoszą elementy i umieszczają je w uchwytach, a poszczególne stanowiska powtarzają tę samą sekwencję ruchów w tej samej kolejności — podniesienie, orientacja, umieszczenie, docisk — dzięki czemu korpus zaworu opuszczający ostatnie stanowisko jest montowany według tej samej sekwencji co poprzedni.
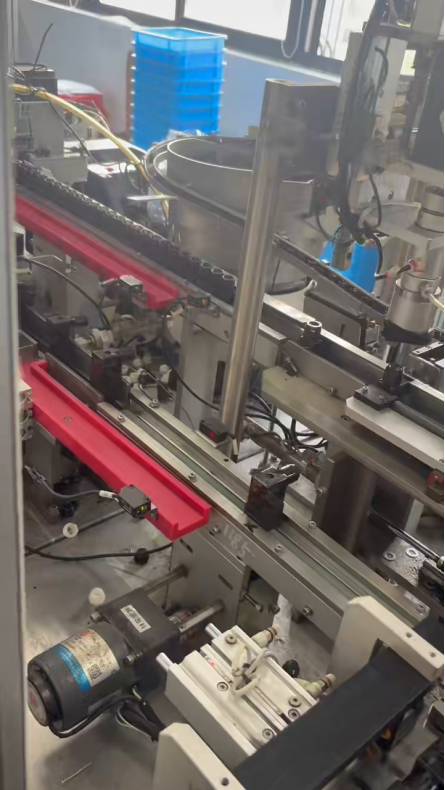
Linia montażowa. Cewki wchodzą na nią po etapie nawijania i opuszczają ją jako gotowe, zamontowane korpusy zaworów.
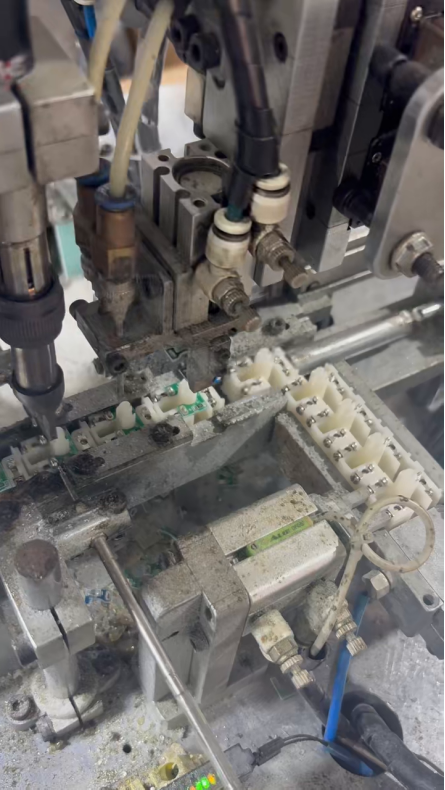
Głowica typu pick-and-place nad uchwytem cewki. Stanowisko powtarza jeden ruch tysiące razy w każdej zmianie.
Test: żaden element nie opuszcza linii bez odczytu
Testowanie to etap decydujący o tym, czy cewka opuści budynek. Gotowe cewki przybywają na stację kontrolną w tackach, z już zamontowanymi przewodami, a każda z nich jest podłączana do miernika. Odczyt z tego miernika sprawdza operator przed umieszczeniem cewki w kartonie. Jest to krok wolniejszy niż nawijanie i celowo utrzymywany jest w takim tempie.
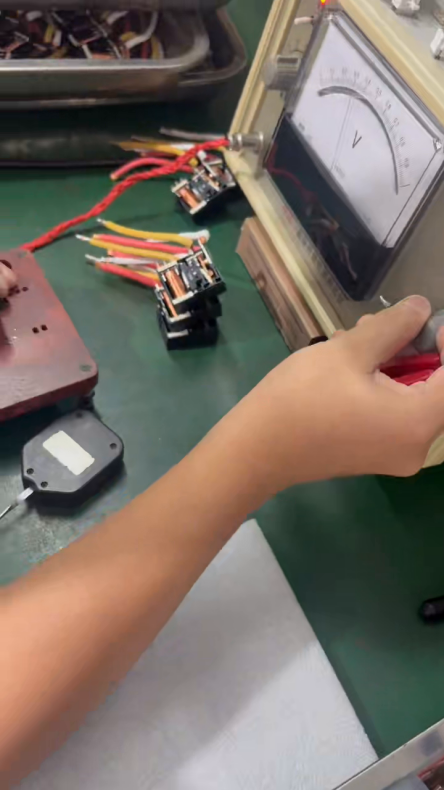
Gotowy cewka podłączona do miernika testowego. Każda cewka jest mierzona indywidualnie, a nie pobierana jako próbka.
Część zgodnie z oznaczeniem
Zawór pokazany tutaj ma swoje parametry techniczne wygrawerowane na obudowie: napięcie stałe 24 V, moc 7 W, zakres napięcia roboczego od 21,4 V do 26,4 V prądu stałego, stopień obciążenia 100 % (100 % ED) oraz stopień ochrony IP65, a także znak CE. 100 % ED oznacza, że cewka jest zaprojektowana do ciągłego włączania, a nie okresowego — różnica między cewką przełączaną kilka razy na godzinę a tą, która pozostaje włączona przez cały dzień.
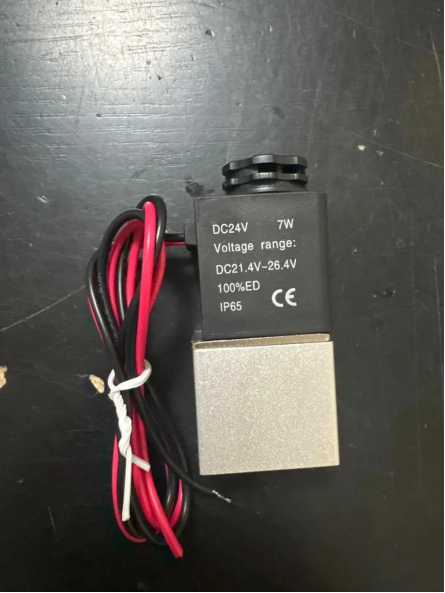
DC24V, 7W, 100%ED, IP65, CE: parametry techniczne są wytłoczone bezpośrednio na obudowie cewki, a nie dodawane do karty danych.
Dostawa
Standardowe napięcia są dostępne ze stanu magazynowego; cewki nawijane według specyfikacji klienta są oferowane indywidualnie.
Obserwuj proces
Do tej noty dołączony jest 72-sekundowy film przedstawiający etapy nawijania, montażu i testowania opisane powyżej.