 EN


Bên trong cuộn dây: Cách AIRWORK quấn, lắp ráp và kiểm tra van điện từ
Bên trong cuộn dây: Cách AIRWORK quấn, Lắp ráp và kiểm tra van điện từ
Đồng, lõi sắt từ, gioăng kín: ba công đoạn trên cùng một tầng, và lý do cuộn dây là bộ phận quyết định khả năng vận hành của van.
Mỗi van điện từ là một cuộc đối đầu giữa điện và khí nén, và cuộn dây chính là nơi cuộc đối đầu ấy được giải quyết. Cấp điện áp 24 vôn và cuộn dây sẽ hút lõi sắt từ; lõi sắt từ di chuyển gioăng kín; van mở ra. Ngắt dòng điện và một lò xo sẽ đưa mọi thứ trở về vị trí ban đầu. Không bộ phận nào trong quy trình lắp ráp quan trọng hơn phần dây quấn ở trung tâm, và tại AIRWORK, công đoạn quấn dây này diễn ra trên cùng một tầng với các công đoạn lắp ráp và kiểm tra tiếp theo.
Quấn dây: cuộn dây bắt đầu từ dây dẫn
Quy trình sản xuất cuộn dây bắt đầu từ dây đồng và lõi cuộn bằng nhựa. Các lõi cuộn được xếp vào giá theo hàng, sau đó dây được quấn tự động — từng trục quấn nối tiếp nhau, từng lõi cuộn nối tiếp nhau, hoàn toàn không có sự can thiệp bằng tay vào dây trong suốt quá trình. Việc quấn tự động không nhanh hơn theo cách mà một người tham quan có thể nhận thấy; thay vào đó, nó đảm bảo độ lặp lại cao hơn. Đường đi của dây, lực căng khi kéo dây và vị trí dừng quấn đều do máy điều khiển chứ không phụ thuộc vào thao tác thủ công của người vận hành, do đó cuộn dây đầu tiên và cuộn dây cuối cùng trong ca làm việc đều được sản xuất theo cùng một quy trình.
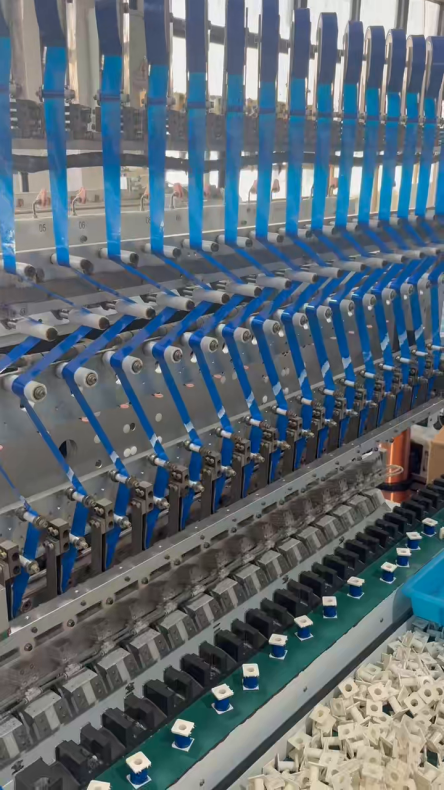
Dây chuyền quấn dây. Các lõi cuộn di chuyển trên giá; dây được dẫn hướng bởi máy.
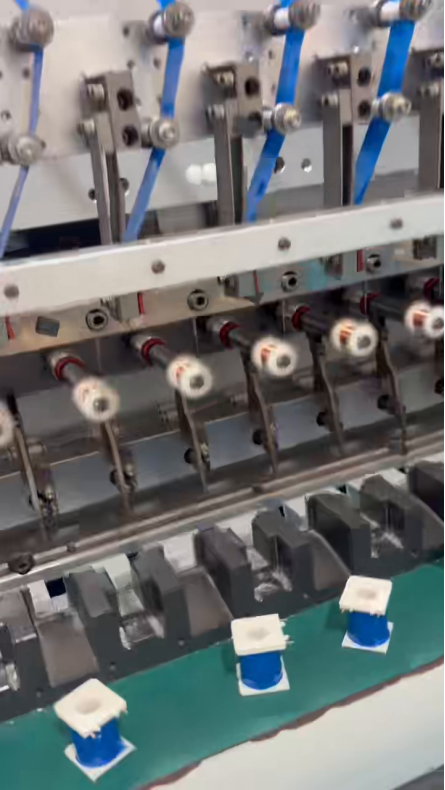
Tại đầu quấn, các lõi cuộn được định vị chính xác dưới trục quấn và dây được quấn theo cùng một đường đi ở mỗi chu kỳ.
Lắp ráp: cuộn dây trở thành một van
Từ công đoạn quấn dây, cuộn dây chuyển sang lắp ráp. Mỗi cuộn được lắp vào phần armature và ống bọc tương ứng, sau đó cùng với gioăng thực hiện chức năng kín được đặt vào thân van. Trên dây chuyền, các đầu gắp–đặt nâng các chi tiết vào các vị trí cố định, và các trạm lặp lại cùng một chuyển động theo đúng thứ tự — nâng lên, định hướng, đặt vào vị trí, ép xuống — để đảm bảo thân van rời khỏi trạm cuối cùng được lắp ráp theo đúng trình tự như thân van trước đó.
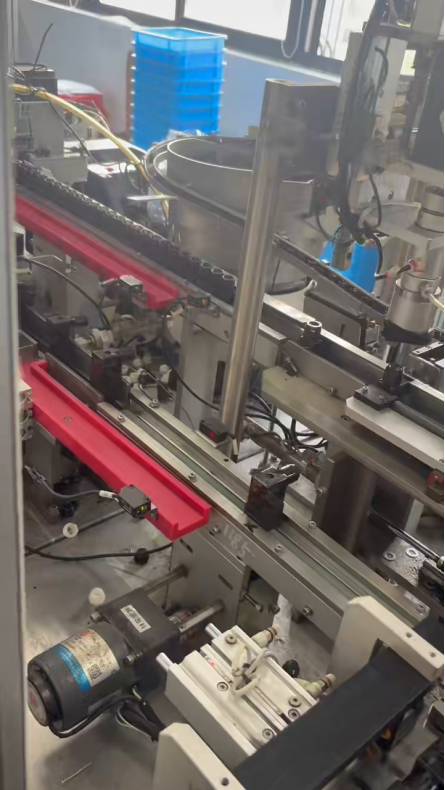
Dây chuyền lắp ráp. Các cuộn dây đi vào từ công đoạn quấn dây và rời đi dưới dạng các thân van đã được lắp đặt hoàn chỉnh.
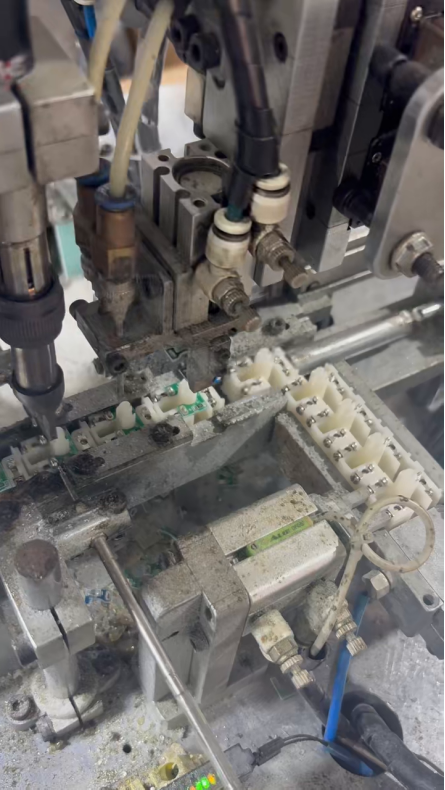
Một đầu gắp–đặt phía trên vị trí cố định dành cho cuộn dây. Trạm này lặp lại một chuyển động duy nhất, hàng nghìn lần mỗi ca làm việc.
Kiểm tra: không có sản phẩm nào được xuất ra nếu chưa có kết quả đo
Kiểm tra là bước quyết định liệu một cuộn dây có được phép rời khỏi nhà máy hay không. Các cuộn dây hoàn tất được đưa đến bàn kiểm tra theo từng khay, với các đầu dây dẫn đã được lắp sẵn; mỗi cuộn được nối với một đồng hồ đo. Số đọc trên đồng hồ đo này là dữ liệu mà công nhân kiểm tra trước khi cuộn dây được đóng vào thùng carton. Bước này chậm hơn nhiều so với công đoạn quấn dây, và điều này được thiết kế chủ ý.
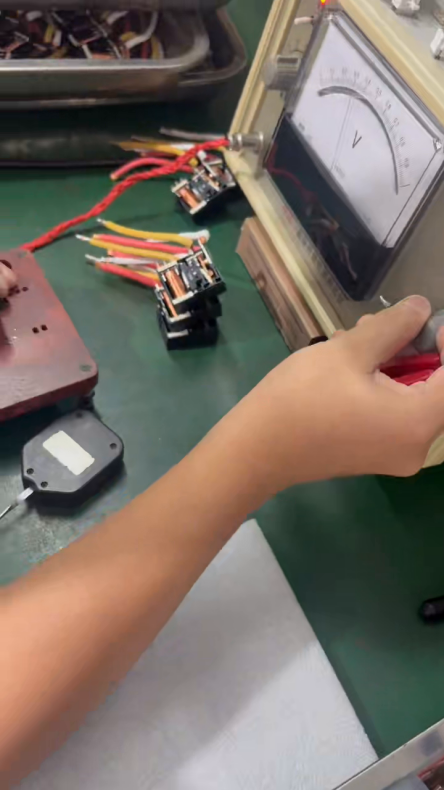
Một cuộn dây hoàn chỉnh được nối với đồng hồ đo kiểm tra. Mỗi cuộn dây đều được đo lường, không chỉ lấy mẫu.
Bộ phận, như đã được đánh dấu
Van được hiển thị ở đây có các thông số kỹ thuật ghi trực tiếp trên thân van: DC24V, 7W, dải điện áp hoạt động từ DC21,4V đến 26,4V, xếp hạng tải liên tục 100% (100%ED) và xếp hạng bảo vệ vỏ bọc IP65, kèm dấu CE. 100%ED nghĩa là cuộn dây được thiết kế để duy trì trạng thái có điện liên tục thay vì ngắt quãng — sự khác biệt giữa một cuộn dây được bật/tắt vài lần mỗi giờ và một cuộn dây được giữ ở trạng thái có điện suốt cả ngày.
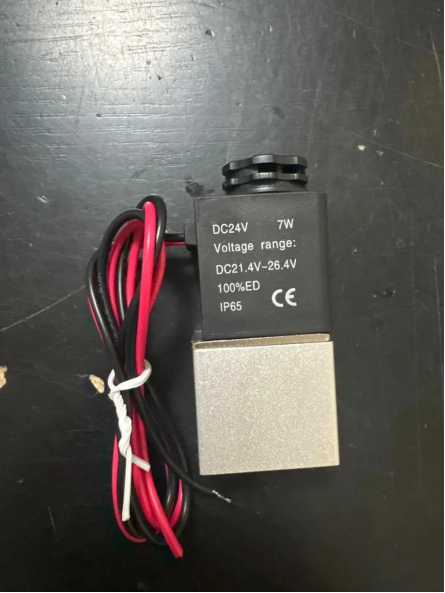
DC24V, 7W, 100%ED, IP65, CE: các thông số kỹ thuật này được đúc chìm trực tiếp vào thân cuộn dây, chứ không được thêm vào bảng dữ liệu.
Cung cấp
Các điện áp tiêu chuẩn có sẵn trong kho; các cuộn dây được quấn theo yêu cầu riêng của khách hàng sẽ được báo giá riêng lẻ.
Theo dõi quy trình
Một đoạn phim dài 72 giây ghi lại các giai đoạn quấn dây, lắp ráp và kiểm tra nêu trên đi kèm theo ghi chú này.