 EN


Indeni i spolen: Hvordan AIRWORK vikler, samler og tester en magnetventil
Indeni i spolen: Hvordan AIRWORK vikler, Sampler og tester en magnetventil
Kobber, armatur, tætning: tre faser på én etage – og grunden til, at spolen er den del, der afgør, om ventilen fungerer.
Hver magnetventil er en konflikt mellem elektricitet og luft, og spolen er stedet, hvor denne konflikt afgøres. Anvend 24 volt, og spolen trækker et armatur; armaturet bevæger en tætning; ventilen åbner. Fjern strømmen, og en fjeder bringer alt tilbage. Intet i samlingen er mere afgørende end viklingen i dens centrum – og hos AIRWORK foregår denne vikling på samme etage som samlingen og prøvebænken, der følger efter.
Vikling: spolen starter som ledning
Produktionen af spoler starter med kobbertråd og en plastikspole. Spolerne læsses i reoler i rækker, og tråden lægges ned af maskinen – spindel efter spindel, spole efter spole, uden at nogen rører tråden imellem dem. Automatiseret vinding er ikke hurtigere på en måde, som en besøgende kan se; den er mere gentagelig. Trådens løbebane, spændingen, hvormed den trækkes, og det punkt, hvor vindingen stopper, bestemmes af maskinen i stedet for af operatørens hånd, så den første spole i en skift og den sidste spole fremstilles på samme måde.
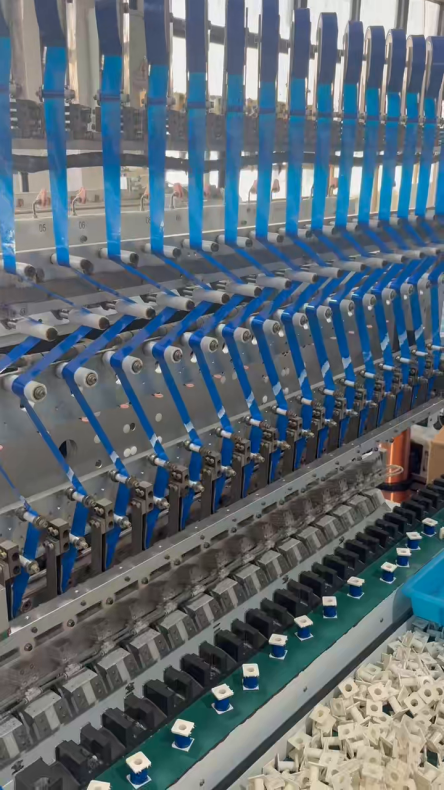
Vindelinjen. Spolerne bevæger sig i reoler; tråden føres af maskinen.
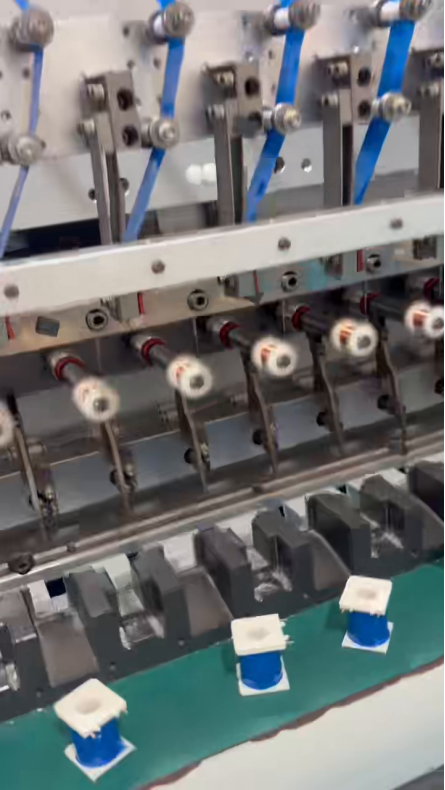
Ved vindehovedet indexerer spolerne under spindlen, og tråden lægges ned i samme bane ved hver cyklus.
Montage: spolen bliver til en ventil
Fra viklingen bevæger spolerne sig til monteringslinjen. Hver enkelt udstyres med sin armatur og ærme og sættes derefter i ventilkroppen sammen med tætningen, der udfører den faktiske tætning. På linjen løfter pick-and-place-hoveder komponenterne ind i fastgørelsesfikseringer, og stationerne gentager den samme bevægelse i samme rækkefølge – løft, orientér, sæt i position, tryk – således at den ventilkrop, der forlader den sidste station, er monteret efter den samme sekvens som den foregående.
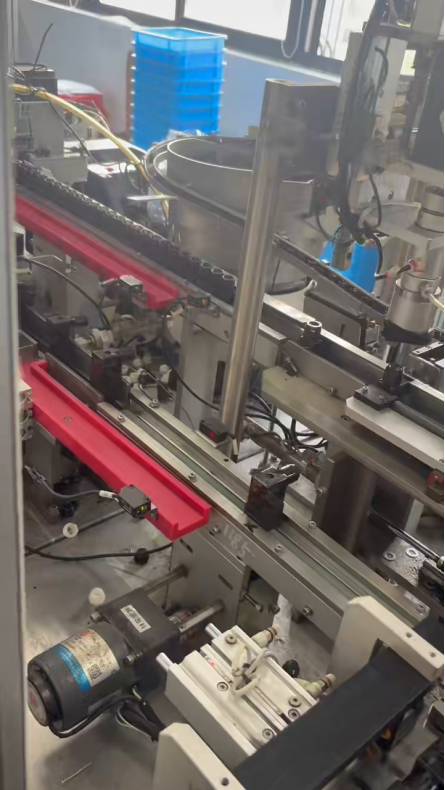
Montagebåndet. Spoler kommer ind fra viklingen og forlader som monterede ventilkroppe.
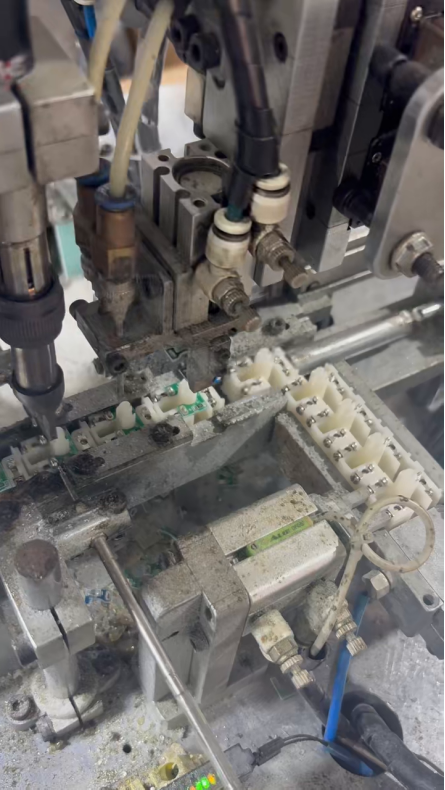
Et pick-and-place-hoved over en spolefiksering. Stationen gentager én bevægelse tusindvis af gange pr. skift.
Test: intet forlader anlægget uden en måling
Testen er det trin, der afgør, om en spole må forlade bygningen. Færdigmonterede spoler ankommer til testbordet i bakker, med ledninger allerede monteret, og hver enkelt forbindes til en måler. Målingen på denne måler er det, operatøren kontrollerer, før spolen pakkes i en karton. Det er et langsommere trin end viklingen, og det er bevidst designet sådan.
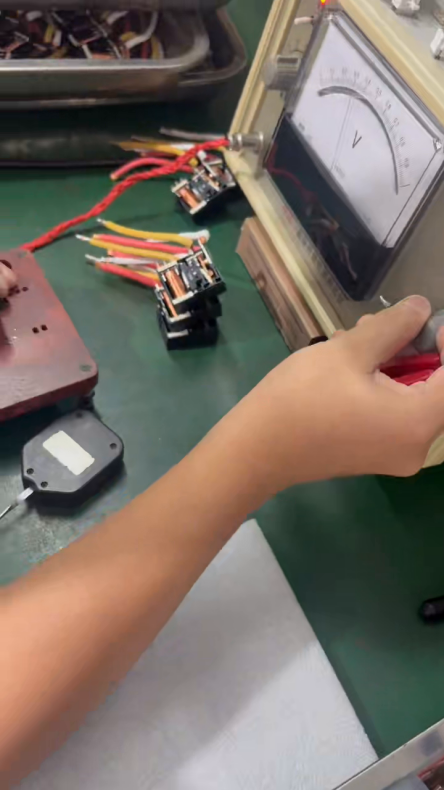
En færdig spole, der er tilsluttet måleinstrumentet. Hver enkelt spole måles – ikke stikprøvekontrolleres.
Komponenten, som markeret
Ventilen vist her har sine egenskaber angivet på korpset: DC24V, 7W, et driftsspændingsområde på DC21,4 V–26,4 V, en 100 % duty-rating (100 %ED) og en IP65-kapslingsgrad samt CE-mærkning. 100 %ED betyder, at spolen er godkendt til at være strømførende kontinuerligt i stedet for periodisk – forskellen mellem en spole, der aktiveres et par gange i timen, og en, der forbliver aktiveret hele dagen.
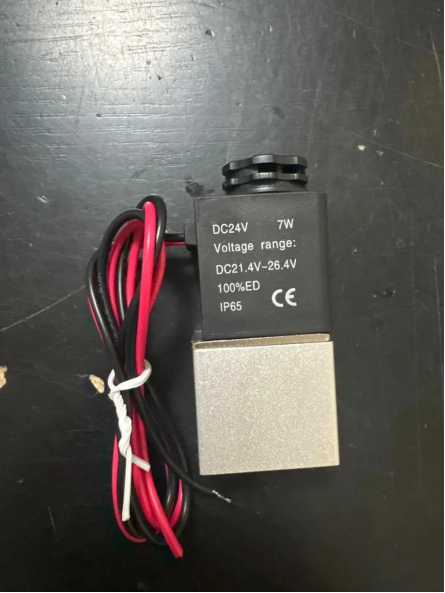
DC24V, 7W, 100 %ED, IP65, CE: Egenskaberne er formstøbt i spolens krop – ikke blot tilføjet i et datablad.
Forsyning
Standardspændinger leveres fra lager; spoler viklet efter kundens specifikationer tilbydes individuelt.
Se processen
En 72-sekunders film af de ovenfor beskrevne viklings-, monterings- og testfaser ledsager denne note.