 EN


درون سیمپیچ: چگونه اِیرورک سوئنوید را پیچ میزند، مونتاژ میکند و آزمایش میکند
در درون سیمپیچ: چگونه اِیرورک سیمپیچ میسازد، سیمپیچ را مونتاژ میکند و شیر سولنوئیدی را آزمایش میکند
مس، هسته مغناطیسی و واشر: سه مرحله روی یک طبقه، و دلیل اینکه سیمپیچ بخشی است که عملکرد شیر را تعیین میکند.
هر شیر سولنوئیدی بحثی بین برق و هواست، و سیمپیچ جایی است که این بحث حل میشود. با اعمال ۲۴ ولت، سیمپیچ هسته مغناطیسی را میکشد؛ هسته مغناطیسی واشر را جابهجا میکند؛ شیر باز میشود. با قطع جریان، فنر همهٔ اجزا را به حالت اولیه برمیگرداند. هیچ چیز در فرآیند مونتاژ اهمیت بیشتری از پیچش در مرکز سیمپیچ ندارد، و در اِیرورک این پیچش روی همان طبقهای انجام میشود که مونتاژ و صفحهٔ آزمایش بعدی نیز در آن قرار دارند.
پیچش: سیمپیچ از یک سیم شروع میشود
تولید سیمپیچ با سیم مسی و بوبین پلاستیکی آغاز میشود. بوبینها در راکها به صورت ردیفبندی شده قرار میگیرند و سیم توسط ماشین پیچیده میشود — شاخهبهشاخه، بوبینبهبوبین، بدون اینکه دستی در مسیر سیم دخالت کند. پیچش خودکار از نظر سرعت، چیزی که بازدیدکننده بتواند ببیند، سریعتر نیست؛ بلکه قابلتکرارتر است. مسیر سیم، کشش واردشده بر آن و نقطهای که پیچش متوقف میشود، توسط ماشین تعیین میشوند نه دست اپراتور؛ بنابراین اولین سیمپیچ یک شیفت و آخرین آن به یک روش ساخته میشوند.
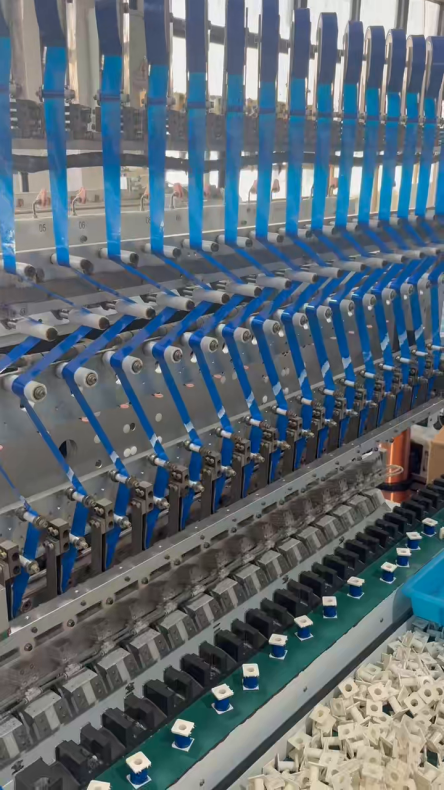
خط پیچش: بوبینها در راکها جابهجا میشوند؛ سیم توسط ماشین هدایت میشود.
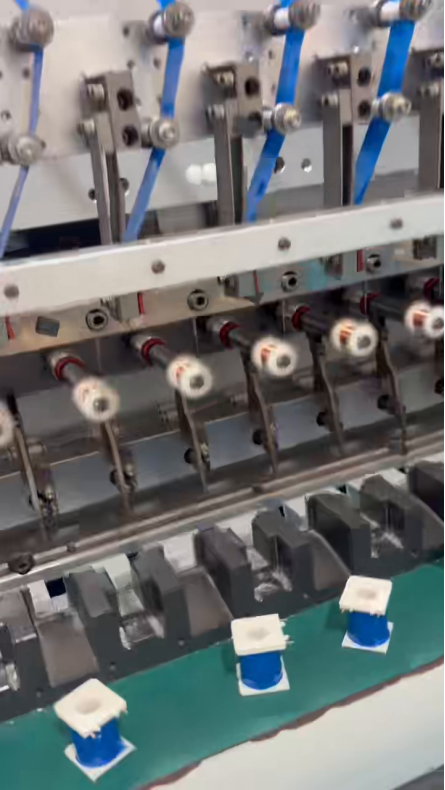
در سر پیچش، بوبینها زیر شاخه بهصورت خودکار جابهجا میشوند و سیم در هر چرخه در مسیری یکسان پیچیده میشود.
مونتاژ: سیمپیچ تبدیل به شیر میشود
پس از پیچیدن، سیمپیچها وارد مرحلهٔ مونتاژ میشوند. هر کدام با آرماتور و غلاف خود تجهیز میشوند و سپس با درزگیری که عمل درزبندی واقعی را انجام میدهد، در بدنهٔ شیر جایگذاری میشوند. روی خط، سرهاي برداشتن و قرار دادن قطعات را از فیکسچرهایشان بلند کرده و ایستگاهها همان حرکت را به ترتیب ثابتی تکرار میکنند — بلند کردن، جهتدهی، نشاندن و فشردن — تا بدنهٔ شیری که از آخرین ایستگاه خارج میشود، دقیقاً با همان توالی ساخته شده باشد که بدنهٔ قبلی نیز ساخته شده است.
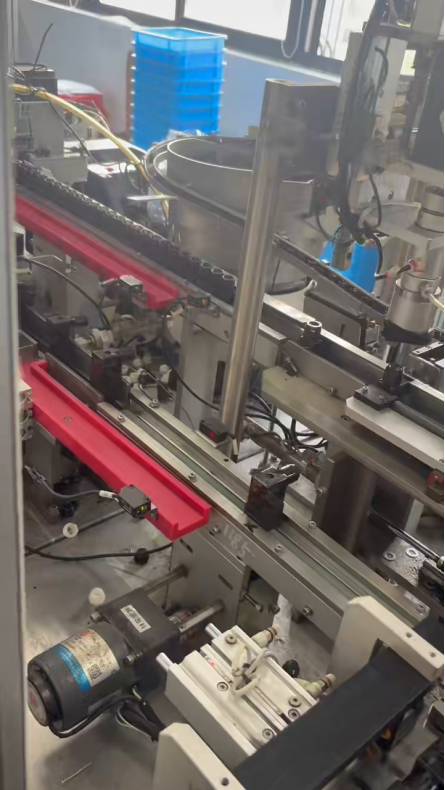
خط مونتاژ: سیمپیچها از مرحلهٔ پیچیدن وارد میشوند و بهصورت بدنههای شیرِ نصبشده خارج میگردند.
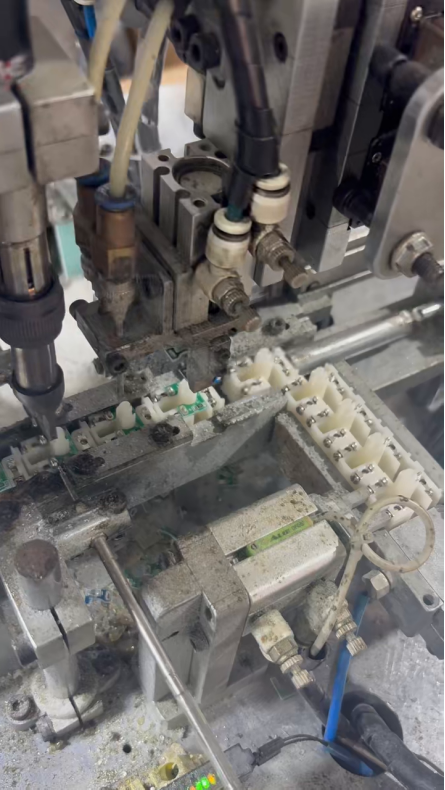
سر برداشتن و قرار دادن بالای فیکسچر سیمپیچ. این ایستگاه یک حرکت را هزاران بار در هر شیفت تکرار میکند.
آزمون: هیچ محصولی بدون اندازهگیری از خط خارج نمیشود.
آزمون مرحلهای است که تصمیم میگیرد آیا سیمپیچ از ساختمان خارج شود یا نه. سیمپیچهای تمامشده در سینیها به میز آزمون میرسند، سیمهای اتصال از پیش به آنها متصل شدهاند و هر کدام به یک کنتور وصل میشود. مقدار نمایشدادهشده روی آن کنتور همان چیزی است که اپراتور پیش از اینکه سیمپیچ در جعبه قرار گیرد، بررسی میکند. این مرحله در مقایسه با پیچیدن کند است و عمدتاً بههمین دلیل کند نگه داشته میشود.
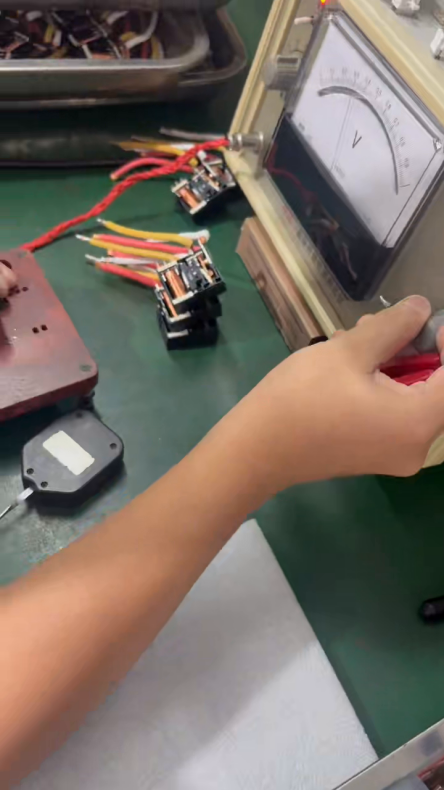
یک پیچهٔ تمامشده که به دستگاه اندازهگیری متصل شده است. هر پیچه اندازهگیری میشود، نه اینکه نمونهبرداری شود.
قطعه، همانطور که علامتگذاری شده است
شیر نمایشدادهشده در اینجا مشخصات فنی خود را روی بدنه دارد: دیسی ۲۴ ولت، ۷ وات، محدوده ولتاژ کاری دیسی ۲۱٫۴ تا ۲۶٫۴ ولت، رتبهبندی کارکرد پیوسته (۱۰۰٪ED) و رتبهبندی پوشش IP65، همراه با نشان CE. عبارت ۱۰۰٪ED یعنی پیچه قادر است بهصورت پیوسته برقدار بماند، نه فقط بهصورت متناوب — تفاوتی که بین پیچهای که چند بار در ساعت روشن و خاموش میشود و پیچهای که تمام روز روشن میماند وجود دارد.
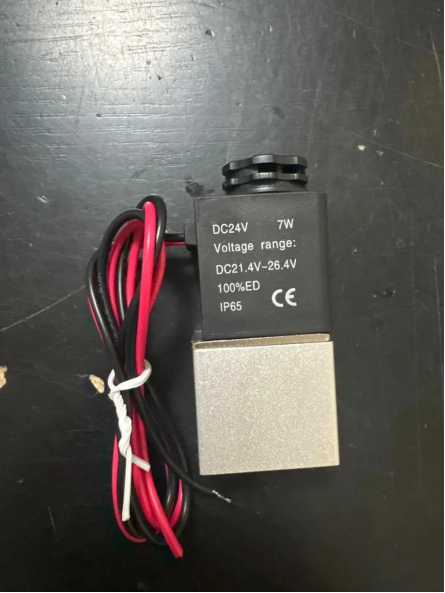
دیسی ۲۴ ولت، ۷ وات، ۱۰۰٪ED، IP65، CE: این مشخصات فنی مستقیماً در بدنه پیچه قالبگیری شدهاند، نه اینکه به صورت اضافی در برگه مشخصات فنی قرار گرفته باشند.
عرضه
ولتاژهای استاندارد از انبار موجودی ارسال میشوند؛ پیچههای ساختهشده با مشخصات خاص مشتری بهصورت جداگانه قیمتگذاری میشوند.
فرآیند را تماشا کنید
فیلمی ۷۲ ثانیهای از مراحل پیچیدن، مونتاژ و آزمون توضیحدادهشده در بالا همراه این یادداشت ارائه میشود.