 EN


داخل الملف: كيف تقوم شركة AIRWORK لفّ وتركيب واختبار صمام كهرومغناطيسي
داخل الملف: كيف تقوم شركة AIRWORK لفّ وتركب واختبار صمام كهرومغناطيسي
النحاس، والقطب المتحرك، والختم: ثلاث مراحل تحدث في طابق واحد، والسبب في أن الملف هو الجزء الذي يقرّر ما إذا كان الصمام يعمل أم لا.
كل صمام كهرومغناطيسي هو مواجهة بين الكهرباء والهواء، والملف هو المكان الذي تُحسَم فيه هذه المواجهة. عند تطبيق جهد ٢٤ فولت، يجذب الملف القطب المتحرك؛ فيتحرك القطب المتحرك الختم؛ فيفتح الصمام. وعند قطع التيار، تعيد الزنبرك كل شيء إلى وضعه الأصلي. ولا شيء في التركيب أهم من اللفّ الموجود في مركزه، وفي شركة AIRWORK يتم هذا اللفّ في الطابق نفسه الذي تتم فيه عملية التركيب ومنضدة الاختبار التي تليها.
اللفّ: يبدأ الملف كسلك
يبدأ إنتاج الملفات بالسلك النحاسي ومحور بلاستيكي. ويُحمَّل المحور في رفوف مرتبة على شكل صفوف، ثم تُمدّ السلك آليًّا — محورًا تلو الآخر، ومحورًا تلو الآخر، دون أي تدخل يدوي في مسار السلك بينهما. واللف الآلي ليس أسرع بشكلٍ يمكن للزائر رؤيته؛ بل هو أكثر انتظامًا وتكرارًا. فمسار السلك، والشد المطبَّق عليه، ونقطة توقُّف اللف، كلُّها تُضبط بواسطة الجهاز لا بيد العامل، لذا يُصنع أول ملف في الوردية بنفس الطريقة التي يُصنع بها آخر ملف فيها.
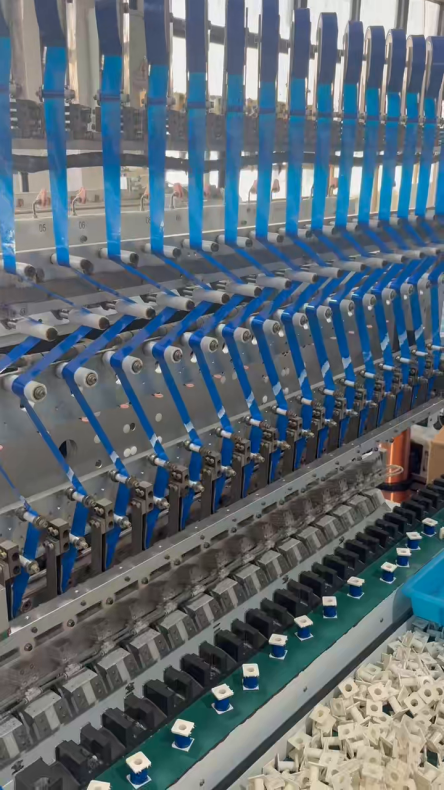
خط اللف. تنتقل المحاور في الرفوف، ويوجِّهها الجهاز أثناء مدّ السلك.
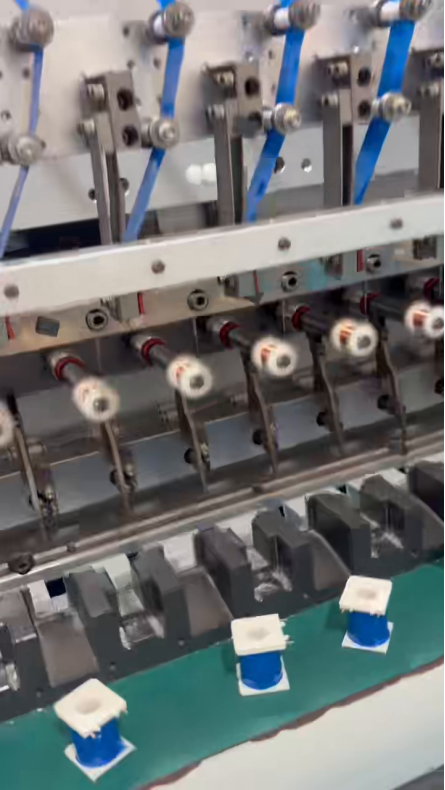
عند رأس اللف، تتحرك المحاور تلقائيًّا تحت المحور الدوار، ويُمدّ السلك على نفس المسار في كل دورة.
التجميع: يصبح الملف صمامًا.
من مرحلة اللف، تنتقل الملفات إلى مرحلة التجميع. ويُركَّب كل ملفٍّ عليه عمود دوار وغطاء أسطواني، ثم يُثبَّت معًا داخل جسم الصمام، بالإضافة إلى الحشية التي ستؤدي وظيفة الإغلاق الفعلية. وعلى خط التجميع، ترفع رؤوس التحريك والنقل الأجزاء إلى المواضع المخصصة لها، وتكرر المحطات نفس الحركة بنفس الترتيب — الرفع، ثم التوجيه، ثم التثبيت، ثم الضغط — بحيث يُبنى جسم الصمام الخارج من المحطة الأخيرة بالترتيب نفسه الذي بُنِيَ به الجسم السابق له.
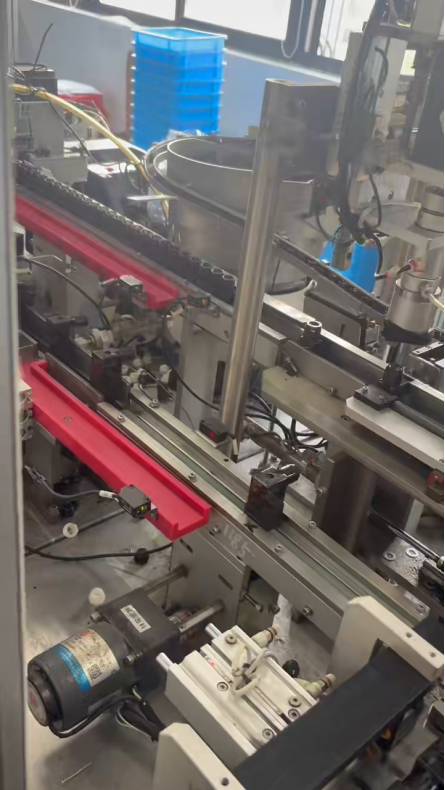
خط التجميع: تدخل الملفات من مرحلة اللف، وتخرج كأجسام صمامات مُركَّبة ومُثبَّتة.
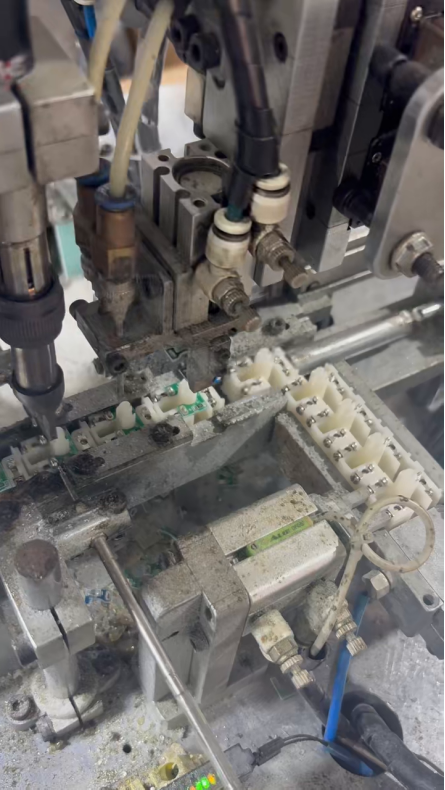
رأس تحريك ونقل فوق موضع تثبيت ملف. وتكرر هذه المحطة حركة واحدة آلاف المرات في كل وردية.
الاختبار: لا يخرج أي شيء دون قراءة.
الاختبار هو الخطوة التي تقرِّر ما إذا كان الملف سيغادر المبنى أم لا. فتصل الملفات المكتملة التصنيع إلى طاولة الاختبار في صواني، وقد سبق تركيب الأسلاك الموصلة بها، ثم يُوصَل كل ملفٍّ بمقياس كهربائي. وهذه القراءة على المقياس هي ما يتحقق منها العامل قبل أن يُعبَّأ الملف في علبة. وهي خطوة بطيئة مقارنةً بمرحلة اللف، وقد تم التعمد إلى إبقائها كذلك.
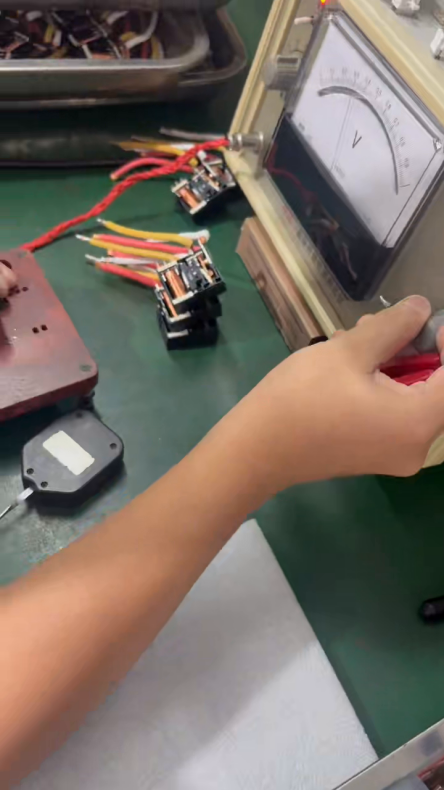
لفافة منتهية متصلة بمقياس الاختبار. ويتم قياس كل لفافة على حدة، وليس أخذ عينات عشوائية منها.
الجزء كما هو مُشار إليه
الصمام الموضح هنا يحمل مواصفاته المطبوعة على هيكله: تيار مباشر ٢٤ فولت، و7 واط، ومدى جهد تشغيل يتراوح بين ٢١٫٤ فولت و٢٦٫٤ فولت تيار مباشر، ومعدل استخدام مستمر بنسبة ١٠٠٪ (ED ١٠٠٪)، وتقييم غلاف ضد الغبار والماء بمستوى IP65، مع علامة CE. ويعني ED ١٠٠٪ أن اللفافة مُصنَّفة للبقاء مشحونة باستمرار وليس بشكل متقطع — أي الفرق بين لفافة تُشغَّل عدة مرات في الساعة وبين لفافة تبقى مشحونة طوال اليوم.
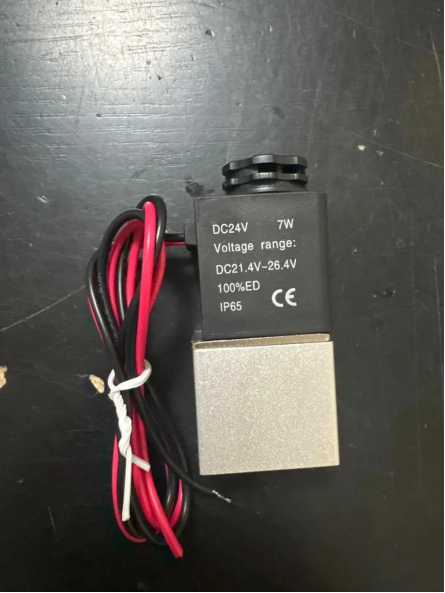
تيار مباشر ٢٤ فولت، و7 واط، وED ١٠٠٪، وIP65، وCE: هذه المواصفات مُدمجة في هيكل اللفافة ذاتها، وليست مكتوبة فقط في ورقة البيانات الفنية.
تزويد
الفولتية القياسية متوفرة فورًا من المخزون؛ أما اللفافات المُصنَّعة وفق مواصفات العميل فهي تُقدَّم أسعارها بشكل فردي.
شاهد العملية
فيلم مدته ٧٢ ثانية يعرض مراحل اللف والتجميع والاختبار المذكورة أعلاه، ويُرفق بهذا التوضيح.