 EN


ภายในขดลวด: วิธีที่ AIRWORK ขด ประกอบ และทดสอบวาล์วโซลินอยด์
ภายในขดลวด: วิธีที่ AIRWORK ขด ประกอบ และทดสอบวาล์วโซลีนอยด์
ทองแดง แกนเคลื่อนที่ ซีล: สามขั้นตอนบนพื้นที่เดียวกัน และเหตุผลที่ขดลวดคือส่วนที่ตัดสินว่าวาล์วจะทำงานหรือไม่
วาล์วโซลีนอยด์แต่ละตัวคือการโต้แย้งระหว่างไฟฟ้ากับอากาศ โดยขดลวดคือจุดที่การโต้แย้งนั้นได้รับการสรุป พอจ่ายแรงดัน 24 โวลต์ ขดลวดจะดึงดูดแกนเคลื่อนที่ แกนเคลื่อนที่จะขยับซีล แล้ววาล์วก็จะเปิด พอตัดกระแส แรงสปริงจะดันทุกส่วนกลับสู่ตำแหน่งเดิม ไม่มีส่วนใดในกระบวนการประกอบที่สำคัญยิ่งไปกว่าการขดลวดตรงศูนย์กลาง และที่ AIRWORK การขดลวดนั้นเกิดขึ้นบนพื้นเดียวกันกับขั้นตอนการประกอบและเครื่องทดสอบที่ตามมา
การขดลวด: ขดลวดเริ่มต้นจากลวด
การผลิตขดลวดเริ่มต้นด้วยลวดทองแดงและแกนพลาสติก แกนเหล่านี้ถูกจัดเรียงลงในชั้นวางแบบแถวๆ แล้วเครื่องจะพันลวดลงไปทีละแกน ทีละเพลา โดยไม่มีการสัมผัสลวดด้วยมือระหว่างกระบวนการทั้งหมด การพันอัตโนมัติไม่ได้เร็วกว่าแบบที่ผู้เยี่ยมชมสังเกตเห็นได้ชัดเจน แต่ให้ความสม่ำเสมอมากกว่า เส้นทางของลวด แรงตึงขณะพัน และตำแหน่งที่หยุดการพัน ทั้งหมดนี้กำหนดโดยเครื่อง ไม่ใช่โดยการควบคุมด้วยมือของผู้ปฏิบัติงาน ดังนั้นขดลวดชิ้นแรกกับชิ้นสุดท้ายในกะเดียวกันจึงถูกผลิตขึ้นด้วยวิธีการเดียวกัน
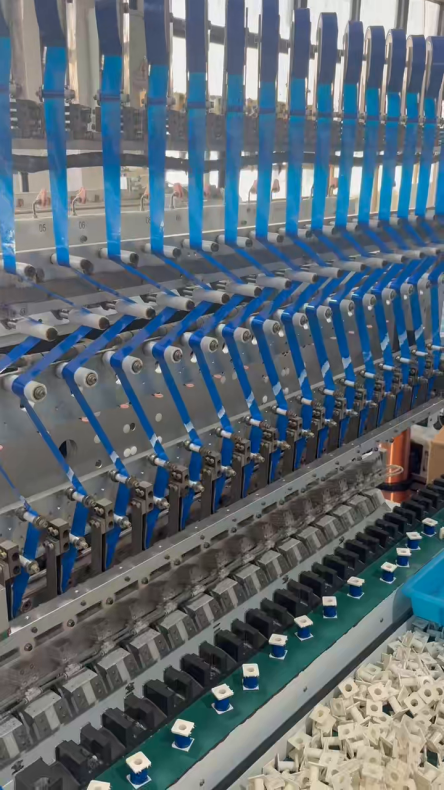
สายการพันขดลวด แกนเคลื่อนที่ผ่านชั้นวาง ส่วนลวดถูกนำทางโดยเครื่อง
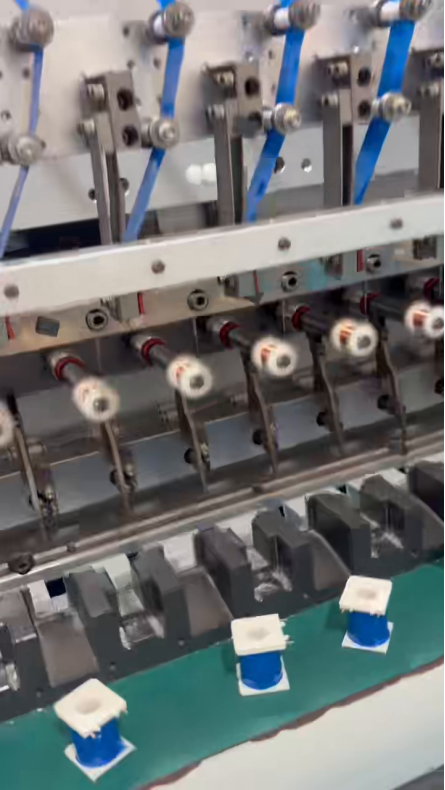
บริเวณหัวพัน แกนจะเลื่อนเข้ามาอยู่ใต้เพลาอย่างแม่นยำ และลวดจะถูกพันตามเส้นทางเดิมทุกครั้งที่ทำซ้ำ
การประกอบ: ขดลวดกลายเป็นวาล์ว
จากขั้นตอนการพันขดลวด ชิ้นส่วนจะเคลื่อนไปยังขั้นตอนการประกอบ แต่ละขดลวดจะได้รับการติดตั้งอาร์เมเจอร์และปลอกเข้าไป จากนั้นจึงนำทั้งหมดวางลงในตัววาล์วพร้อมกับซีลที่ทำหน้าที่ปิดผนึกจริง บนสายการผลิต หัวจับและวางจะยกชิ้นส่วนขึ้นไปยังอุปกรณ์ยึดจับ และแต่ละสถานีจะทำท่าทางเดียวกันซ้ำๆ ตามลำดับเดียวกัน — ยกขึ้น จัดแนว วางลง แล้วกดแน่น — เพื่อให้ตัววาล์วที่ออกจากสถานีสุดท้ายถูกประกอบด้วยลำดับขั้นตอนเดียวกันกับตัวก่อนหน้า
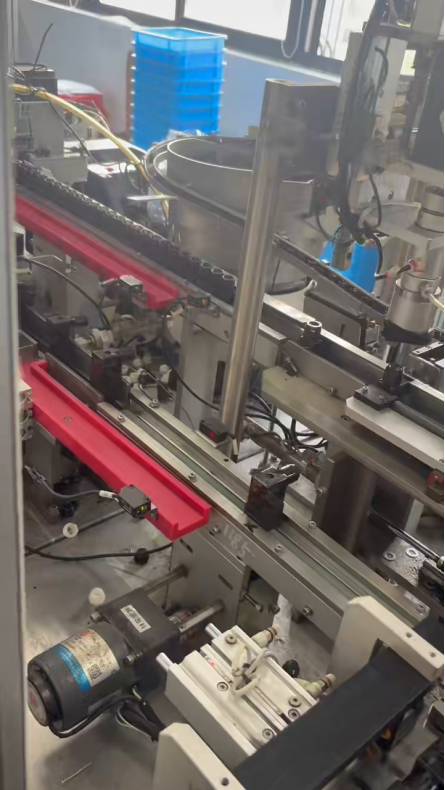
สายการประกอบ ขดลวดเข้ามาจากการพันขดลวด และออกจากระบบเป็นตัววาล์วที่ประกอบเสร็จสมบูรณ์แล้ว
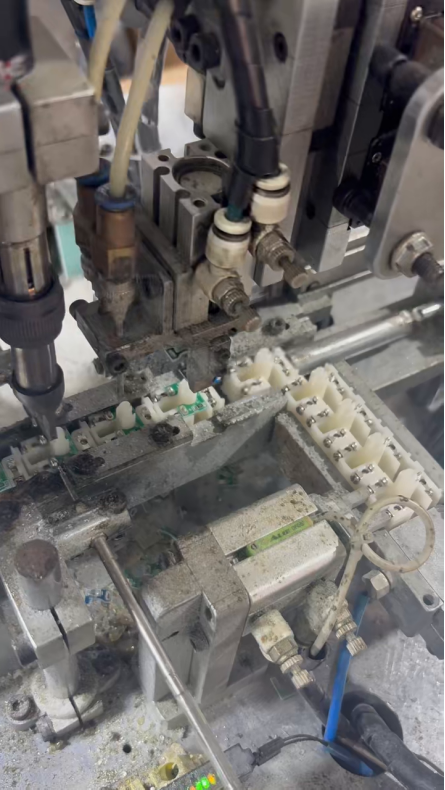
หัวจับและวางอยู่เหนืออุปกรณ์ยึดจับขดลวด สถานีนี้ทำท่าทางเดียวซ้ำๆ หลายพันครั้งต่อกะ
การทดสอบ: ไม่มีสิ่งใดออกจากโรงงานโดยไม่มีค่าการวัด
การทดสอบคือขั้นตอนที่ตัดสินว่าขดลวดจะออกจากอาคารหรือไม่ ขดลวดที่ประกอบเสร็จแล้วจะมาถึงโต๊ะทดสอบเป็นชุดในถาด โดยมีสายไฟต่อเรียบร้อยแล้ว และแต่ละตัวจะถูกเชื่อมต่อกับมิเตอร์ ค่าที่แสดงบนมิเตอร์นั้นคือสิ่งที่ผู้ปฏิบัติงานตรวจสอบก่อนนำขดลวดใส่ลงในกล่อง ขั้นตอนนี้ช้ากว่าขั้นตอนการพันขดลวด และตั้งใจออกแบบให้เป็นเช่นนั้น
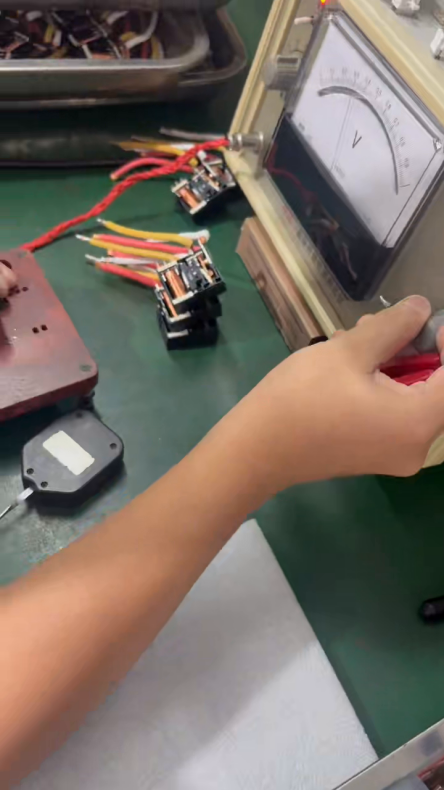
ขดลวดที่เสร็จสมบูรณ์แล้วซึ่งต่อเข้ากับมิเตอร์วัด ขดลวดแต่ละตัวจะถูกวัดทั้งหมด ไม่ใช่การสุ่มตัวอย่าง
ชิ้นส่วนตามที่ระบุไว้
วาล์วที่แสดงในภาพนี้มีค่าพารามิเตอร์ระบุไว้บนตัววาล์วโดยตรง ได้แก่ แรงดันไฟฟ้ากระแสตรง 24 โวลต์ (DC24V) กำลังไฟฟ้า 7 วัตต์ (7W) ช่วงแรงดันไฟฟ้าในการทำงานระหว่าง 21.4–26.4 โวลต์กระแสตรง (DC21.4V–26.4V) อัตราการใช้งานแบบต่อเนื่อง 100% (100%ED) และมาตรฐานการป้องกันฝุ่นและน้ำระดับ IP65 พร้อมเครื่องหมาย CE คำว่า 100%ED หมายความว่าขดลวดนั้นออกแบบมาให้สามารถจ่ายไฟต่อเนื่องได้ตลอดเวลา ไม่ใช่แบบเปิด-ปิดเป็นระยะ — ซึ่งแตกต่างจากขดลวดที่เปิด-ปิดเพียงไม่กี่ครั้งต่อชั่วโมง กับขดลวดที่ต้องจ่ายไฟค้างไว้ตลอดทั้งวัน
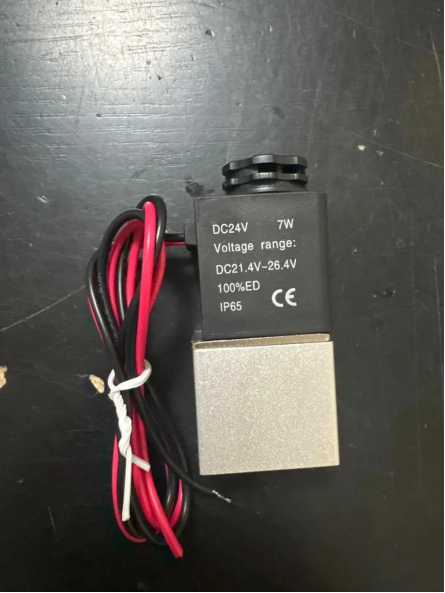
DC24V, 7W, 100%ED, IP65, CE: ค่าพารามิเตอร์เหล่านี้ถูกขึ้นรูปไว้โดยตรงบนตัวขดลวด ไม่ใช่พิมพ์เพิ่มเติมลงในแผ่นข้อมูลทางเทคนิค
อุปทาน
ขดลวดที่ผลิตตามแรงดันไฟฟ้ามาตรฐานจัดส่งได้ทันทีจากสต๊อก ส่วนขดลวดที่พันตามข้อกำหนดเฉพาะของลูกค้าจะเสนอราคาแยกต่างหาก
ชมกระบวนการ
ภาพยนตร์ความยาว 72 วินาที ซึ่งบันทึกขั้นตอนการพัน การประกอบ และการทดสอบตามที่อธิบายข้างต้น แนบมาพร้อมบันทึกนี้