 EN


コイルの内部:AIRWORK社がソレノイドバルブのコイルを巻き、組み立て、試験する工程
コイルの内部:AIRWORKが巻線するまで 組立と試験を経てソレノイドバルブが完成するまで
銅線、アーマチュア、シール——これら3つの工程が同一フロアで連続して行われる。そして、バルブの作動を左右する最も重要な部品こそが、このコイルである。
すべてのソレノイドバルブは、電気と空気との「対話」であり、その「結論」がコイルの中で下される。DC24Vを印加すると、コイルがアーマチュアを引き寄せ、アーマチュアがシールを動かし、バルブが開く。電流を遮断すれば、スプリングの力で元の状態に戻る。組立工程において、何よりも重視されるのは、その中心に位置する巻線であり、AIRWORKでは、この巻線からその後の組立、さらには試験までが、すべて同一フロアで一貫して行われている。
巻線:コイルは、一本の電線から始まる
コイルの製造は、銅線とプラスチック製のボビンから始まります。ボビンはラックに列状に装填され、機械によって自動的に巻線が行われます——スピンドルからスピンドルへ、ボビンからボビンへと、途中で手で銅線に触れることがありません。自動巻線は、来場者が目で見てわかるほど「速い」わけではありません。その真価は、再現性の高さにあります。ワイヤーの走行経路、張力、および巻き取り終了位置は、作業者の手ではなく機械によって厳密に設定されるため、交代制勤務における最初のコイルも最後のコイルも、まったく同じ方法で製造されます。
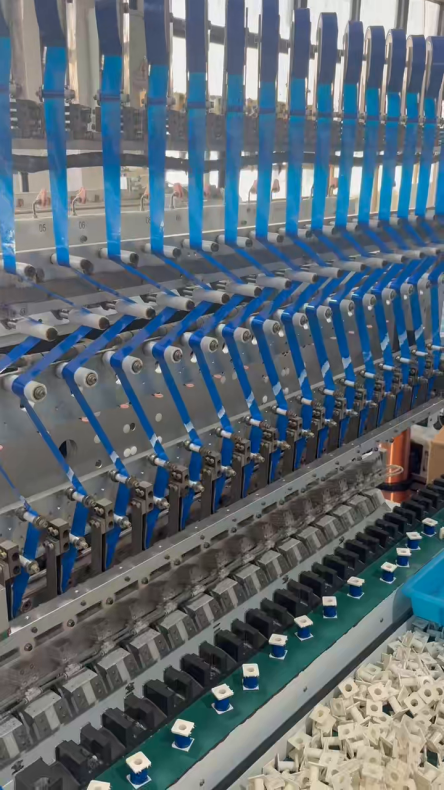
巻線ライン。ボビンはラックに乗って移動し、ワイヤーは機械によって導かれます。
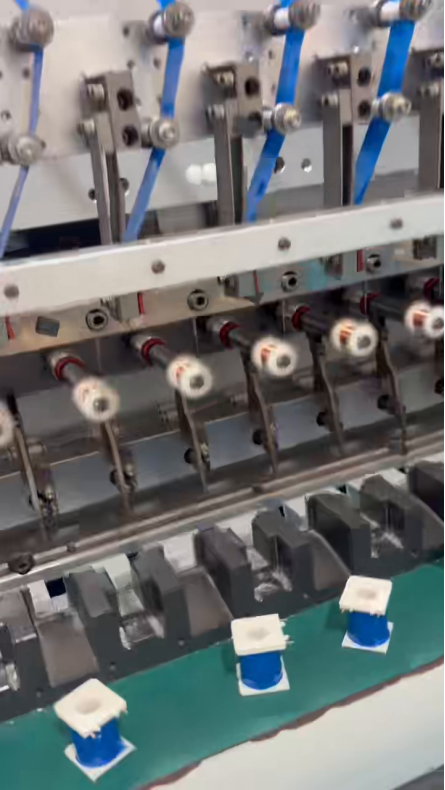
巻線ヘッドでは、ボビンがスピンドルの下で正確な位置(インデックス)に移動し、毎回同一の経路でワイヤーが巻き付けられます。
組立工程:コイルがバルブとして完成します
巻線工程を終えたコイルは、次に組立工程へと進みます。各コイルにはアーマチュアとスリーブが取り付けられ、さらに実際の密封を行うシールとともにバルブ本体に装着されます。生産ラインでは、ピック・アンド・プレイスヘッドが部品をフィクスチャへと持ち上げ、各工程が「持ち上げる→向きを整える→装着する→押し込む」という同一の動作を、常に同じ順序で繰り返します。このため、最終工程を通過したバルブ本体は、その直前に通過したバルブ本体とまったく同じ手順で組み立てられています。
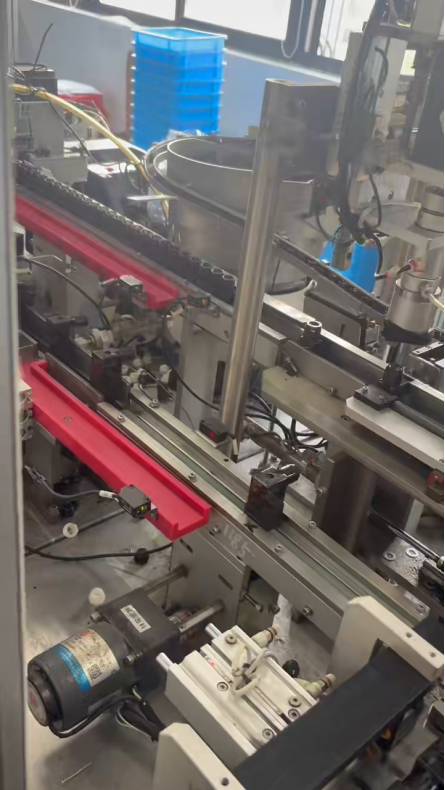
組立ライン。コイルは巻線工程から入り、装着済みのバルブ本体としてラインを出ます。
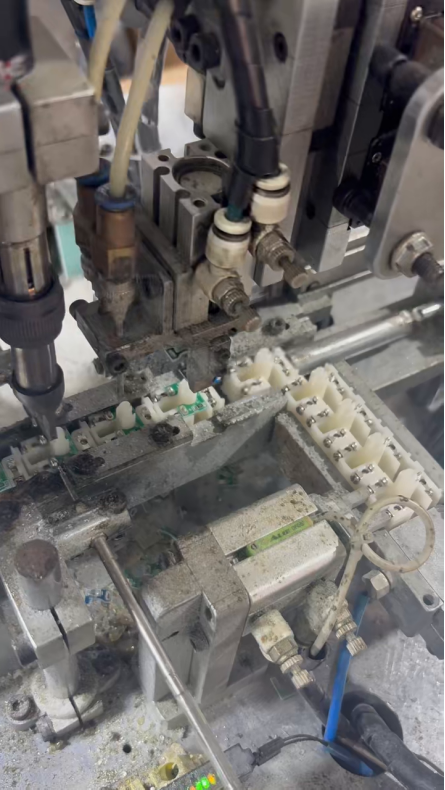
コイル用フィクスチャの上に位置するピック・アンド・プレイスヘッド。この工程では、1つの動作が1シフトあたり数千回も繰り返されます。
検査:計測値のない製品は、一切出荷されません。
検査は、コイルが工場から出荷されるかどうかを最終的に判断する工程です。完成したコイルはトレイに収められた状態で検査台へ到着し、すでにリード線が取り付けられています。各コイルはメーターに接続され、オペレーターはその計測値を確認してから段ボール箱へと梱包します。巻線工程と比べるとこの工程はゆっくりとした作業ですが、意図的にそのように設計されています。
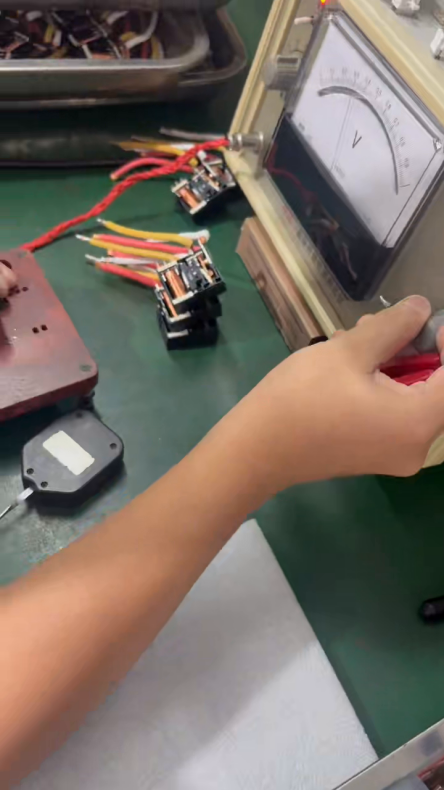
試験用メーターに接続された完成コイル。すべてのコイルを個別に測定し、サンプリングは行いません。
図示の通りの部品
本バルブの仕様(直流24V、7W、動作電圧範囲:直流21.4V~26.4V、連続定格(100%ED)、保護等級:IP65)およびCEマークは、バルブ本体に直接刻印されています。100%EDとは、コイルが数時間に数回のスイッチングではなく、1日中通電したまま使用できるよう設計・評価されていることを意味します。
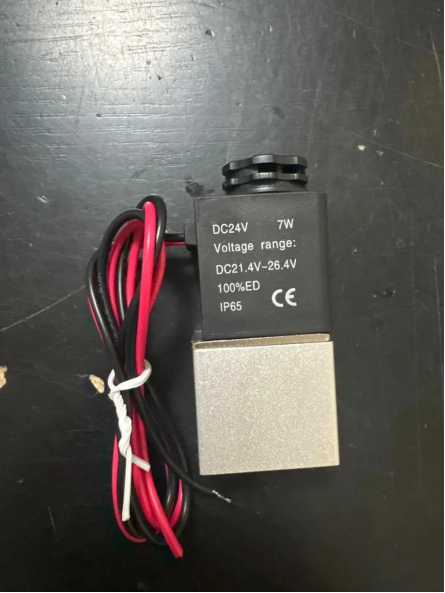
直流24V、7W、100%ED、IP65、CE:これらの仕様は、データシートに後から記載されるものではなく、コイル本体に成形時に一体成型されています。
電源
標準電圧仕様のコイルは在庫より出荷可能です。お客様仕様で巻線されたコイルについては、個別に見積もりをご提示いたします。
製造工程をご覧ください
上記の巻線・組立・試験工程を収録した72秒間の動画が、本資料に添付されています。